老周!别擦你那卡尺了!快跟我去成品库——山东王总带着俩质检员堵在门口,说咱们发过去的120根重卡半轴,台架跑了200小时就出现淬火层剥落!
我攥着刚喝了半瓶的冰红茶往门口跑,鞋帮上还沾着早上磨下来的铁屑。
查了整整一下午。
不是操作工把淬火液浓度配错了,也不是感应圈位置偏了——是车间那台用了12年的老电子管高频机,输出功率悄咪咪飘了30%,之前淬的半轴,表面硬度够了,心部的淬硬层深度只到1mm,离要求的2.2mm差了快一半。
说起来好笑,我们花了几十万换的新固态高频感应加热淬火设备,就摆在老设备旁边,因为怕操作工嫌新设备参数麻烦,一直没敢全换。直到这次赔了客户八万多的返工费,主任才拍板,三个月内把所有老电子管设备全清出去。
拆穿固态高频的”唬人外壳”,行内人都在藏着的妥协
很多人刚接触这设备,觉得不就是个把工频电转成高频电的铁箱子嘛,能有多复杂。
真拆开看,核心就是功率模块、感应线圈、冷却水路三块。原理说穿了也没什么玄乎的:把50Hz的工频电转成80-250kHz的高频交变磁场,靠涡流效应把工件表面快速烧到850-950℃,再喷上配比好的淬火液,把表面的奥氏体组织转成马氏体,硬度就上去了。
这里有三个数是我摸了20年设备记下来的死规矩:常用频率区间80-250kHz,淬硬层深度控制在1.5-3mm的时候硬度梯度最稳,设备的负载匹配误差只要超过5%,输出功率就会出现15%以上的波动。
现在市面上的固态设备,说白了就两条技术路线:一种用MOSFET功率模块,能把频率拉到300kHz以上,适合淬薄硬层的小件,但抗冲击负载差,工件往感应圈里伸的时候偏个几毫米,就容易烧模块;另一种用IGBT功率模块,耐造,扛得住大负载冲击,但频率上不去,最高也就到100kHz,适合淬厚硬层的大件。
行业里没人愿意明说的妥协,就是很多厂家为了压成本减功率模块。
本来要配12个模块才能扛住160kW的额定输出,给你减到8个,铭牌上照样标160kW,还美其名曰”为客户预留了冗余空间”。客户刚买回去淬小工件,负载低,跑着没事,一换大工件,满负载跑半小时就报过流,找售后,人家说你工艺参数不对,得加钱换模块。
我三年前就踩过这个坑。
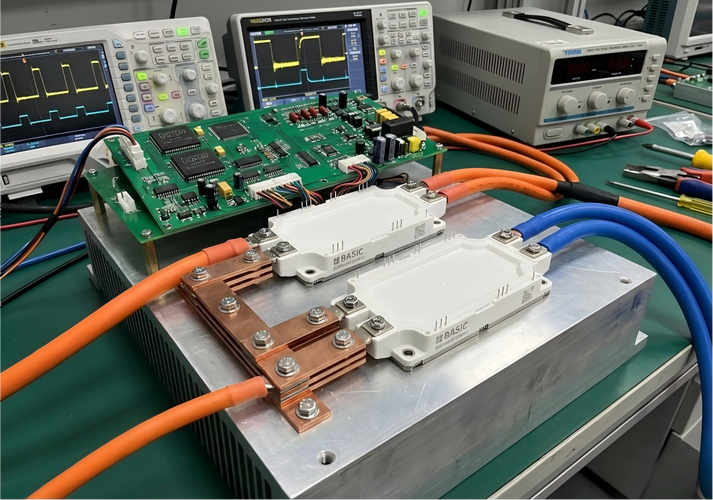
当时给隔壁汽配厂选型,图便宜选了个小牌子的160kW设备,上来就淬重卡半轴,第一炉就烧了三个MOS模块,换一次八千块,小厂老板心疼的直嘬牙花子。后来换了正经配够12个模块的设备,同样的工艺参数,连续跑72小时,输出功率飘不到2%,这钱花的才叫值。
不同行业的淬火要求,根本不是一套参数能打天下的
别觉得固态高频设备买回来,拧上感应圈就能通吃所有工件。
我之前给济南的重卡配件厂改工艺,他们的核心产品是重卡驱动桥半轴,要求淬硬层深度2.2mm,表面硬度HRC58-62,心部还得保持足够的韧性,不能一撞就断。这种场景下,100kHz左右的频率刚好合适,对设备的负载响应速度要求极高——毕竟半轴是一米多长的长杆,往感应圈里伸的时候,稍微偏个2mm,负载就变了,要是设备响应慢,局部温度烧到1100℃,晶粒粗的跟砂纸似的,装车跑一万公里就能从中间断。之前有个客户的半轴断在高速上,差点出人命,查了半个月才找到根源:老设备响应慢,工件偏了1.8mm都没调整输出,局部淬硬层太深,韧性全没了。
去年给洛阳的轴承厂做设备调试,又是另一套要求。
他们做的是新能源汽车电机的配套轴承,转速每分钟12000转,要求滚道的淬硬层深度只有0.8mm,表面硬度HRC60,连个针尖大的软点都不能有。这种场景下就得用200kHz以上的高频率,而且设备的输出功率波动不能超过1%,不然滚道上有的地方硬有的地方软,用不了三个月就会磨出麻点。
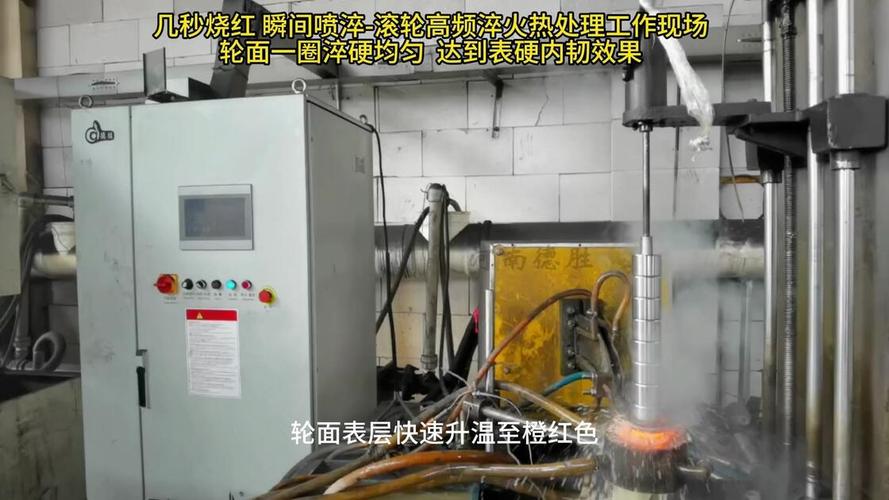
你别不信,同样是固态高频设备,给半轴用的和给轴承用的,光感应圈的水路设计都不一样。半轴的感应圈要通大流量的冷却水,因为淬火时喷的淬火液温度高,水路容易堵;轴承的感应圈要做的跟滚道严丝合缝,间隙控制在0.5mm以内,不然磁场散了,淬硬层就歪了。有个刚入行的小年轻,把半轴的感应圈拆下来往轴承工位上装,淬出来的滚道软点占了一半多,报废了400多件,扣了半个月工资,哭丧着脸找我请教。我跟他说,这设备就跟你家炒菜的铁锅似的,炒川菜的锅你拿来熬糖水,能不串味吗?
现在行业喊的智能制造、绿色替代,藏着不少没捅破的窗户纸

这几年国产固态高频设备确实起来了。
早年间一台进口的同功率设备要两百多万,现在国产的十几万就能拿下,转换效率从老电子管设备的不到60%,提到了92%以上,一年省的电费都能cover掉设备钱。听起来是不是特别好?
但有个行业内没人愿意公开说的难题:现在压根没有统一的、贴合实际生产的设备验收标准。
厂家卖设备的时候,给你测的都是空载状态下的功率、频率,所有指标都能卡着最优值给你测。等你把设备拉到车间接上负载,跑上三个月,功率模块慢慢老化,输出飘了,你找厂家售后,人家说我们出厂的时候是合格的,是你车间电网电压不稳,是你操作不对,跟设备没关系。
更扯的是,现在很多厂家张嘴就喊”智能淬火””工业互联网接入”,实际上就是给设备装了个4G模块,把运行电流传到销售的手机上,连个基本的温度闭环控制都没有,就敢比普通设备贵30%。
国标里对固态高频设备的负载匹配响应时间要求,还是2010年定的,要求响应时间≤100ms。可现在淬精密小件的时候,响应时间超过20ms就会出软点,标准整整滞后了10年。很多小厂就钻这个空子,按老标准做设备,检测的时候全合格,实际用起来根本满足不了高端客户的要求。
说实在的,我见太多厂家的销售,张嘴就说自己的设备比进口的还好,价格只要三分之一。真让他把设备拉到客户车间,连续跑100小时测功率波动,十家有八家露馅。不是说国产设备不好,是太多人太着急赚快钱,把本该花在调试、校准上的钱,全花在做PPT上了。
我干这行22年,一直跟车间的小年轻说,固态高频感应加热淬火设备再智能,也抵不过你每天开机前摸一摸感应圈的温度、测一测空载的输出电压。
别信什么全闭环无人工干预。真要是设备飘了你没发现,一炉活报废的钱,够你买半年的高精度电压表。老辈人传下来的规矩,淬火这行,”手摸、眼瞅、卡尺量”,比啥花里胡哨的系统都靠谱。
对了,你们车间现在用的固态高频感应加热淬火设备,连续跑满72小时,输出功率的波动能控制在多少?评论区聊聊。
