去年11月桐乡那个老客户打过来的电话,我现在都记得。
声音抖得像寒风里的树叶。
说刚切的12吨8079食品级铝箔,整批边丝全扯断,收卷皱得像腌了三天的咸菜。拉回车间拆开检查,分条机刀轴晃得能塞进去一枚一块钱硬币。
很多人觉得分条机厂家就是个卖铁疙瘩的,平时在车间里安安静静转着,存在感还不如换刀的师傅高。真出问题,能把你半年的利润造没。
别光看宣传册,刀轴公差才是藏在水底下的硬石头
现在主流的分条机刀轴,分两条技术路线。
一种是整体锻造淬火的实心钢轴,成本高,刚性足,跑十年都不会变形;另一种是钢管焊接的空心轴,成本只有实心轴的三分之一,看着壁厚够,实际内部应力没消干净,跑个两三年就弯。
靠谱的分条机厂家,刀轴径向跳动公差必须控制在0.02mm以内。切0.05mm的铜箔,吃刀量超过0.15mm就会出毛刺,切2mm的铝板,吃刀量低于0.3mm就会崩刀。
说实话,行业里大家心照不宣的妥协,从来不会写在宣传册上。很多中小厂家对外标称刀轴精度,说的都是刚出厂、全新未跑合时候的数值。没人会告诉你,连续跑1000小时之后,因为轴承座的铸铁件形位公差飘了,刀轴的跳动能从0.02mm涨到0.08mm。
反正客户验收的时候都是新机测,谁会等你跑一千小时再来找你算账?
上次去河北沧州看一个小厂家的样机,我手按在轴承座上开低速,震得我虎口麻了三分钟。销售还凑过来跟我说“我们性价比高,比同行便宜两万”。
我当时没好意思直说。
便宜两万?你这机器买回去,切不锈钢带出锯齿边,切铝箔扯边,停一次机的损失都不止两万。

不同行业挑分条机厂家,从来没有一套标准通吃
我见过太多老板,买设备的时候觉得“只要能切条就行”,不管自己的材料是啥,谁便宜买谁的。最后踩的坑,能把当初省的钱填进去三倍。
先说锂电行业的要求。之前给宁德时代供6μm铜箔的那家厂,之前图便宜找了江苏的一个小分条机厂家。机器装上去切了三卷,送实验室测毛刺,平均高度3.5μm。电池厂那边的要求是毛刺高度不能超过2μm,不然卷进电芯里,轻则短路,重则热失控。整批货退回去,光违约金就赔了198万。
后来换了个专门做锂电配套的分条机厂家,人家的压料辊不是硬钢的,贴了1.5mm厚的聚氨酯,走料的时候不会在铜箔表面压出暗印,刀的间隙是自动补偿的,每切20卷就自动微调一次间隙,这才把毛刺压到1.2μm,合格了。
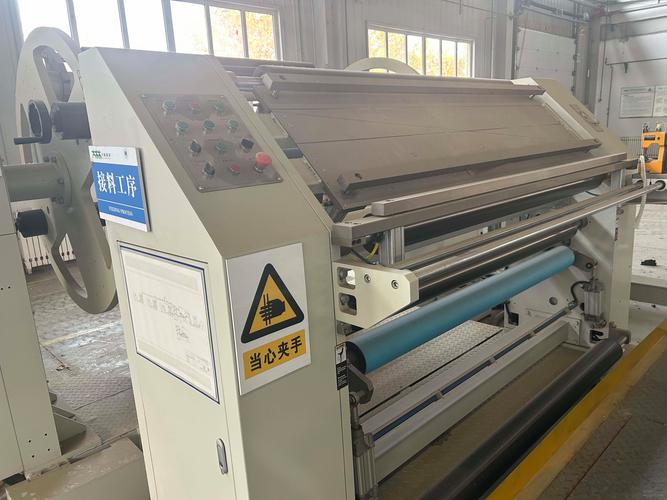
再说软包装行业的要求。广州那个做食品铝塑复合卷的客户,之前图方便买了台专门切金属带的分条机,结果切出来的纸铝复合带,边部纸层掉粉,每卷都有半米的残次品。
为啥?金属分条机的导辊是硬镀铬的,粗糙度Ra0.8,跟砂纸似的,刮在纸层上不掉粉才怪。后来找了个做软包装配套的分条机厂家,人家的导辊是做了镜面抛光的,粗糙度Ra0.2,滑得能当镜子照,走料的时候根本不会刮纸,切300米每分钟的速度,边部连个纸毛都没有。
你看,同样是分条机,给锂电供的和给软包装供的,根本不是一个东西。找错了厂家,再贵的机器也白搭。
现在吹得震天响的智能制造,一半是鸡肋功能
满行业都在说进口替代,说智能制造。
确实,浙江、广东那几个头部的分条机厂家,做的厚不锈钢带、铝板带的分切机,精度已经跟日本进口的差不了多少了,价格只有人家的三分之一,这是实打实的进步。
但吹得越响,坑越多。
我见过最离谱的,一个厂家给客户推的“AI智能分条线”,比普通线贵22万。所谓的AI识别毛刺,就是个普通工业摄像头拍个边,分辨率根本达不到微米级,连2μm的毛刺都识别不出来,说白了就是个拍照存记录的功能,卖这么贵,纯纯割韭菜。
更让人捏把汗的是标准滞后的问题。现在通用的分条机行业标准,还是2008年出台的老版本,上面的精度要求全是按切1mm以上厚金属带定的,根本没覆盖现在的6μm铜箔、0.03mm铝箔这些新材料的分切要求。也就是说,很多厂家的机器按老标准测是100%合格的,但实际切新材料,根本达不到客户的使用要求。
客户要是不懂,按老标准验收,等用到生产上才发现问题,黄花菜都凉了。
上次跟几个厂家的技术负责人吃饭,有人喝多了说漏嘴:现在投标的时候,都把精度参数往高了写,反正检测的时候都是拿厚板试,谁会拿0.005mm的超薄铜箔去测啊?
我当时听了,手里的酒杯都沉了一下。
这哪是做设备?这是拿客户的生产风险当自己的投标筹码。
我们车间干了30年的老主任,常说一句土话:买分条机别信宣传单,就信手掌的震感。
啥意思?你去厂家看样机,别光看人家提前给你切好的亮堂堂的样板,你把掌心按在刀轴的轴承座上,开额定转速跑10分钟。要是震得你手掌发麻,再便宜也不能买。要是震得你手都按不住,送你都别要。
毕竟,再好的宣传册,也挡不住震出来的毛刺,算不准的停机损失。
你们买分条机的时候,遇到过最离谱的厂家套路是什么?
