上周三凌晨两点,车间值班室的电话炸了。
是金华的王总打来的。
他去年从周边某个不锈钢反应釜厂家,订了台3立方的熬煮反应釜,本来要赶中秋的梨膏代加工订单,结果前一天晚上刚开釜升温,法兰焊缝就裂了。
熬了半釜的梨膏顺着缝流出来,泡得整个车间的地坪黏糊糊的,连带着配套的包装线都停了。
我第二天跟着售后组拉着备用密封件过去拆检,拿磨砂机磨开焊缝一瞅,心就凉了——整个釜体的母材都是201不锈钢冒充304,表面抛得亮堂堂的,跟正经食品级304的外观没半点差。
别光盯着板材厚度,焊道才是厂家藏猫腻的重灾区
很多客户买反应釜,上来第一句就问”你家釜体用多厚的板?低于10mm我不要”。
说实话,这就是被销售忽悠出来的误区。
常压120度的食品级熬煮工况,6mm厚的304不锈钢板,安全冗余能到2.1倍,足够用个十来年。那些张嘴就给你报12mm厚板的,要么是根本不懂工况瞎报价,要么是拿薄料卷厚板凑数,就为了多收你几千块钱。
真正决定反应釜能用多久的,从来不是板材的标称厚度,是焊道的处理工艺。
正经做设备的厂家,焊釜体的时候用钨极氩弧焊,把电流稳在160A左右,焊完两遍焊道酸洗钝化,晶间腐蚀的通过率能到98%以上,用个十来年都不会从焊缝开始漏。
那些小厂家为了省时间省成本,用普通电弧焊把电流开到220A,焊出来的热影响区宽得离谱,焊完连个酸洗都不做,表面喷层银粉就发货,看着跟新的一样,用不了两年就从焊道开始锈穿。
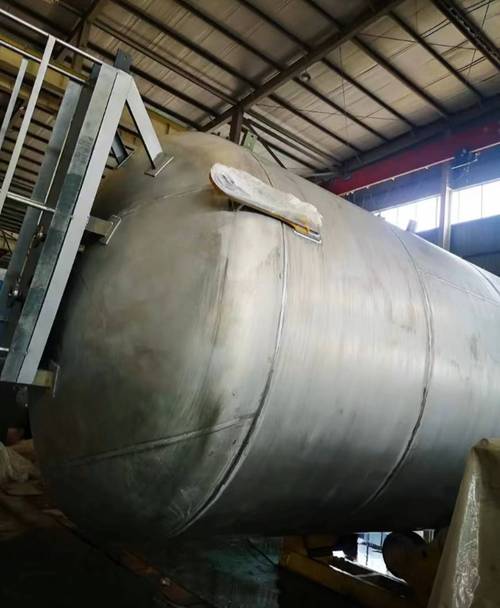
现在市面上做反应釜的材料方案就两种,一种是整体轧制的304/316L不锈钢板,一种是碳钢内衬不锈钢的复合板。
前者的好处是焊缝少,耐腐蚀性能稳定,缺点是同容积的釜,造价比复合板的高35%左右。
后者的好处是重量轻,成本低,缺点是如果不锈钢层和碳钢层的粘结强度不够,用个三五年内衬就会鼓包、脱落,缝隙里渗进料液,从外面根本看不出来,等发现漏的时候,碳钢层早就锈得渣都掉了。
说实话,我自己也不排斥复合板的反应釜,毕竟很多客户预算有限,总不能逼着人家花两倍的钱买整体不锈钢的对吧?
不过话说回来,你卖复合板的就明说,别玩阴的。
这就是行业里从来不会摆到台面上说的妥协:很多厂家明知道复合板的长期可靠性不如整体不锈钢,但是架不住客户上来就压价,”别人家3立方的釜才报3万,你家怎么报5万”,你要是坚持用正经3mm厚的不锈钢内衬,根本接不到单。最后怎么办?偷偷把内衬换成1.5mm厚的,外面做个高抛光,跟整体不锈钢板的外观一模一样,客户拉回去头两年用着啥问题没有,等过了质保期出了问题,人都找不到。
找对匹配你工况的厂家,比找最便宜的厂家重要100倍
我干了这么多年,见过太多客户拿着一套参数找遍所有厂家比价,最后买回去的设备根本适配不了自己的生产工况。
就拿医药行业的客户来说,去年给泰州的一个药企供的两台500L反应釜,人家的要求跟食品厂完全不一样。
要求内壁的抛光度要到Ra0.2,就是你伸手摸上去,根本摸不到任何焊道的痕迹,所有跟物料接触的人孔、放料口位置,全部做圆弧过渡,不能留任何清洁死角,不然清洗的时候残留了上一批的物料,GMP检查直接过不了。
我们当时给这个客户做的时候,连搅拌轴的密封都换了双端面的无菌机械密封,带独立的冷却水套,最后验收的时候,客户拿白色无纺布在釜里擦了三遍,布上一点黑印都没有,才签字打款。
还有个山东临沂做真石漆的客户,需求跟药企完全反过来。
人家根本不在乎内壁抛不光,甚至要求搅拌桨带两层硬质合金的刮壁,因为他们的料混了石英砂,磨得很,只要搅拌转速够快,能把砂和乳液搅匀就行,连保温层都不需要——毕竟生产就是常温混料,做保温纯属浪费钱。
这个客户一开始找了个专做医药反应釜的厂家,人家给报了8万的价,转头找到我们,我们用8mm厚的304板,配了带耐磨层的搅拌桨,连内壁高抛光都没做,最后只收了3.2万,客户用了三年,除了每年换一次搅拌轴的密封,啥问题没有。
吹得越凶的智能制造,越容易藏着没人敢说的暗礁
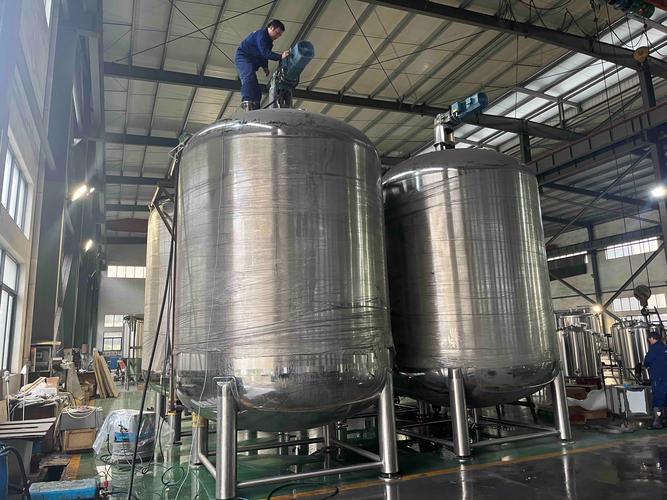
最近两年跑客户,总能碰到一堆不锈钢反应釜厂家的销售,张嘴就说自己家的设备是”智能反应釜”,带数字孪生功能,能在线测物料粘度、自动调节搅拌转速,能直接连工厂的MES系统,听着特别高端。
但很少有人跟你说,现在我们执行的反应釜国家标准,还是2014年修订的版本。
里面关于不锈钢材料的腐蚀测试要求,只覆盖了常规的酸、碱工况,根本没把现在锂电池行业用的含氟电解液、新材料行业的强氧化料液算进去。
很多厂家为了抢锂电的订单,随便拿普通316L的釜就去投标,拍着胸脯说”我们的材料耐腐蚀”,实际上连个对应介质的腐蚀测试都没做过。等客户拉回去装了料,不到三个月焊缝就出现晶间裂纹,漏了几十万的料,厂家就会甩锅”你这个工况不在我们的设计范围内”,客户连说理的地方都没有。
还有人吹现在我们的反应釜性能已经追平进口品牌,价格只有三分之一。
实际上呢?进口品牌的反应釜,搅拌轴的动平衡精度能做到G0.4级,转起来的时候整个设备的震动值不到1mm/s,我们很多国内厂家的动平衡,就是在轴上焊个小铁块凑数,转起来的时候整个平台的震动值能到8mm/s,站在旁边脚都麻。用个一年半载,轴承磨坏了,直接抱轴停线,损失全算在客户头上。
我们车间干了30年的老铆工常说,买反应釜别光看销售给你发的彩页。
你就蹲在车间里,敲敲釜体的声音,摸摸焊道的平整度,再站旁边听两分钟搅拌转的动静——声音发闷的,肯定是薄板凑数的;摸着手喇手的,肯定是焊完没打磨的;转起来晃得台面抖的,动平衡肯定没做好。
不知道同行们有没有碰到过那种参数表写得天花乱坠,实际拉回去用半年就漏的设备?你们碰到这种情况,都是怎么跟客户掰扯的?
