去年8月17号,车间3号打磨工位的机械手突然崩了砂带。
整批270个新能源汽车铝合金轮毂,被磨出3道深0.8mm的划痕,直接报废。客户拉着质检单拍着桌子骂,说我们连个靠谱的打磨机械手厂家都选不对,根本不配做精密配套。
我蹲在工位旁边拆了半小时浮动头,满手黑油。拆完才发现,之前供头的那家小厂,为了省200块成本,把浮动头里的精密调压阀换成了弹簧式的廉价件——根本扛不住车间每天0.1MPa的气源波动,压力飘了快4N,不磨废件才怪。
别光看机械手臂展,浮动头才是厂家藏着的底牌
我接触过不下17家做打磨机械手的厂家。
每次聊方案,他们最先给你报的参数,永远是六轴机械手的臂展、重复定位精度,把±0.02mm的定位精度吹得神乎其神,好像这设备能跟坐标镗床比精度似的。
真的。
实际打磨的时候,真正决定你会不会磨废件的,根本不是臂展,也不是定位精度——是浮动打磨头的压力控制精度。
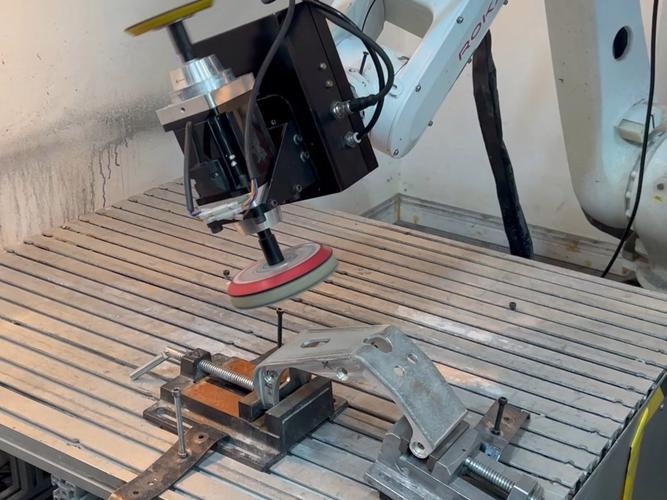
现在行业里主流的浮动头就两条技术路线:气动的,电伺服的。
气动头一套才8000多,参数看着好看,压力范围5N到50N,实际车间里气源稍微晃一下,输出压力就能飘3N。遇到铸件表面的硬点就吃刀太深,碰到软的母材又磨不到位,全是半拉子工程。
电伺服头就贵多了,一套要42000多,压力控制精度能到±0.5N,不管工件表面偏差多少,输出的打磨压力始终稳得很。
这就是行业里心照不宣的妥协:大部分厂家给你做初始方案的时候,故意拿气动头的低价把单子抢下来,等设备拉到车间安装了,再跟你说“要高精度得加钱换伺服头”。上次跟个厂家销售喝酒,他二两白酒下肚跟我掏实话,80%的客户根本不问浮动头的配置,就盯着整机价格砍,不赚这部分差价,真的要喝西北风。
我干了这么多年,总结出来的硬参数从来不会错:打磨铝合金件的时候,每道吃刀量控制在0.15mm,砂带转速别超过3200转,不然磨出来的表面会藏着应力纹,后续做阳极氧化全是花斑。

别不信。
之前碰到个做不锈钢厨具的老板,花28万上了套打磨设备,试机的时候磨出来的锅体亮得能照见人,当场就把尾款结了。结果换了车间常用的砂带,磨出来的锅体全是不规则拉丝纹,粗糙度比手工磨的还差。拆了试机剩下的砂带一看,是320号的进口细砂带,比他平时用的120号砂带贵三倍——厂家为了试机效果好看,偷偷换了耗材。
换个行业,你之前攒的选型经验全是错的
好多人觉得打磨机械手厂家都是通用的,做汽车件的设备,拉到铸铁厂也能用。
大错特错。
之前给某车企配套铝合金支架,那个件壁厚才2.2mm,之前对接的厂家上来就配120号砂带,压力设到20N,磨完一测,工件变形量0.3mm,直接超差。后来换了个专做汽车精密件的打磨机械手厂家,上来就把砂带换成240号,压力降到8N,走刀速度提到12米每分钟,磨出来的件变形量才0.03mm,表面粗糙度Ra1.6,直接过检。
再讲个铸铁闸阀的场景。就是市政管网用的那种DN100的闸阀,表面全是浇铸氧化皮,硬得很。之前我们把做汽车件的那套设备拉过去试,半小时磨断三根砂带,氧化皮还没磨掉一半。后来找了个专做重型铸件的厂家,直接上60号硬砂带,浮动压力拉到35N,转速降到1800转,12秒就能把浇口的余高磨平,还不会因为压力太大把阀板磨出凹坑。
你说可笑不可笑?
上次见个开五金厂的老板,把给铸铁厂做的打磨设备拉去磨消费电子的铝合金外壳,磨一个废一个,最后把设备当废铁卖了,亏了十几万。他到现在还觉得是机械手质量不好,根本没意识到,不同行业的打磨需求,差得能有十万八千里。
吹得神乎其神的国产替代,藏着没说透的坑

这两年确实好。
之前我们用的进口电伺服浮动头,一套要12万,现在国产的同精度浮动头才2万多,整套打磨机械手算下来,比之前全进口的便宜60%,性能差不了10%,确实香。不过话说回来,国产头的寿命确实比进口的差一点,大概差个30%左右,但架不住便宜啊,换头的成本才是进口的五分之一,算下来总账还是划算的。好多厂家现在都推全栈国产的方案,小厂的订单接得都快忙不过来了。
但这里有个行业里根本不愿公开的难题:现在没有统一的打磨工艺验收标准。
同样是磨不锈钢水壶的焊缝,A厂家说我们磨完Ra0.8就算合格,B厂家说我们能到Ra0.4。结果你把设备拉回车间试机,磨的是平得像镜子一样的标准试块,等真上你自己的工件,带着飞边、带着氧化皮、带着焊缝余高,磨出来的件全是过磨或者欠磨。
更坑的是,好多厂家的工程师上门调试,磨不出来合格件,就反过来怪你工件材质不好,怪你砂带质量差,来回拉扯两三个月,你耽误的生产订单,比设备钱还贵。
还有个细节没人提:新的打磨机械手买回来,得先空载跑合48小时,让减速器的齿轮充分啮合,不然用三个月就会出现轨迹漂移,磨出来的件歪歪扭扭。好多厂家装完设备就走,根本不提醒客户做跑合,等出了问题,就说是客户操作不当。
干了20年机加工,我们车间常说一句土话:“打磨这活儿,七分靠头,三分靠手,剩下九十分磨的时候得盯着看”。
这话放在选打磨机械手厂家上也一样。别光看他展会上摆的样品有多亮,别光听他销售吹参数有多牛。你得拉着他的工程师,到你自己的车间,拿你自己磨了十几年的废工件,让他现场调,磨10个件,测测尺寸,看看表面,能过你自己的质检标准,再谈价格。
试机必须用客户自己的真实工件,这句话值十万。
对了,你们选打磨机械手厂家的时候,遇到过最离谱的坑是什么?是参数虚标,还是试机完了就变卦?
