那片砂轮刚装上去,声音就不对
早上六点四十,夜班老周还没交班,磨床那边就炸了锅。外圆磨正在磨一批 φ80 的 45 钢轴,吃刀量 0.02 毫米,砂轮线速度按 35 米每秒调的。新换的砂轮,某砂轮厂家送来的棕刚玉,粒度 60 目。开机后声音发闷,像含着沙子。老周拿金刚笔修了一下,火花发白,噼啪乱蹦。他嘟囔:这砂轮硬度高了。操作工不信,说厂家报告上写的中软。
结果呢?第三件工件就烧伤,表面一圈蓝。椭圆度超差 0.015 毫米。客户电话直接打到老板那里。砂轮厂家的人下午才到,带了一片新砂轮,换上去,声音还是闷。他挠头说:同批次都这样。同批次……这话听着耳熟。
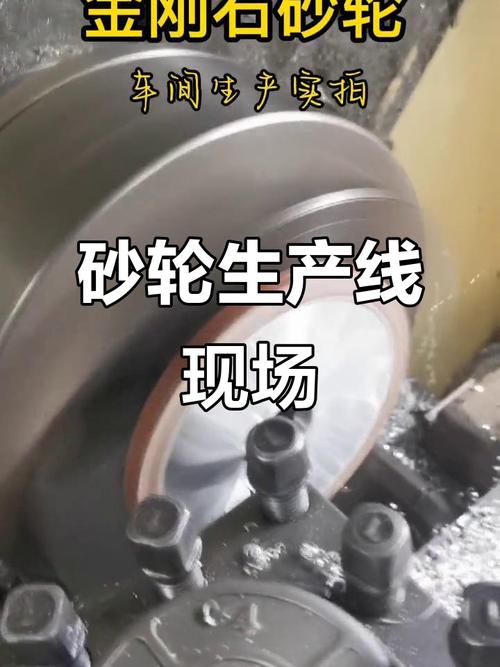
所以别小看砂轮厂家。它不在你的 BOM 里站着,却能在半夜把整条线拽停。磨床再贵,主轴再稳,砂轮不听话,全是白搭。
磨料、结合剂、气孔,少一样都糊弄不了
砂轮厂家做的事,说穿了就三样东西:磨料、结合剂、气孔。磨料是牙,结合剂是肉,气孔是排屑的通道。牙不硬,啃不动;肉太紧,屑排不出;气孔不对,工件就烧。
我见过太多采购只问一句:多少钱一片?这就跟相亲只问体重一样,不靠谱。你得问:什么磨料?棕刚玉还是白刚玉?铬刚玉还是微晶?结合剂是陶瓷还是树脂?粒度多少?硬度几级?组织号多少?最高工作线速度标多少?
拿陶瓷结合剂来说,烧成温度一般 1250 到 1300 摄氏度。树脂结合剂固化温度低得多,180 到 200 摄氏度。这俩不是谁比谁高级,是两条路线。陶瓷刚、脆、耐热、保形好。磨轴承套圈、磨螺纹、磨齿轮,很多都靠它。但它怕冲击,怕潮,运输摔一下可能就有暗裂。树脂呢?有弹性,自锐好,切割片、荒磨、不锈钢拉丝,离不了。可它耐热差,线速度通常不敢往高了标。你让树脂砂轮去干 50 米每秒 的重负荷磨削,它可能直接给你表演解体。
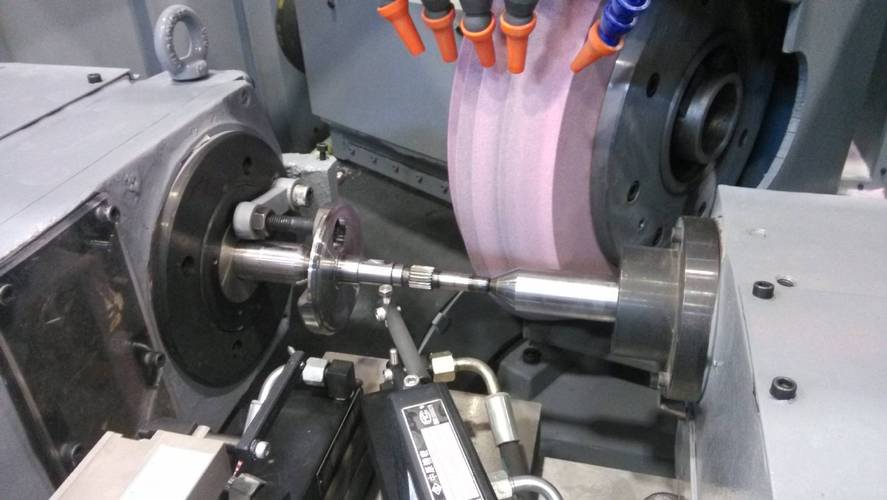
行业内通常不说,但实际在做的妥协是什么?陶瓷砂轮为了赶窑期,缩短保温时间。硬度检测看着合格,磨起来就是另一回事。还有磨料混配。棕刚玉里掺一点回收料,比例不高,百分之十到十五,粒度检测看不出来。韧性呢?没测。厂家赌的就是你只磨普通钢。
再说硬度。砂轮硬度不是磨料硬度,是结合剂把磨料把持住的强度。太硬,磨粒钝了不掉,工件烧伤;太软,磨粒掉太快,形状保不住。厂家标中软,实际可能偏硬半级。你按报告选,现场就翻车。对吧?
轴承厂和不锈钢车间,要的压根不是同一种砂轮

先说轴承。轴承套圈磨削,怕什么?怕烧伤,怕尺寸散差,怕粗糙度不稳。砂轮得软一点、组织松一点、粒度细一点。我待过一个厂,磨 6205 内圈,原来用 80 粒陶瓷砂轮,修整间隔 30 件。后来砂轮厂家换了配方,粒度调到 100 粒,组织号加了两号,修整间隔拉到 80 件。单件成本没降多少,但停机少了,尺寸稳了。操作工说:这才叫干活。案例不长,就这么点事。
换到不锈钢五金件,画风全变。不锈钢黏、韧、导热差。你拿磨轴承那套去磨,砂轮立马堵死。得用树脂结合剂,或者陶瓷里加特殊造孔剂,让排屑痛快。有个做 304 不锈钢管切割的客户,原来用某砂轮厂家普通切割片,切 20 刀就钝,切口发蓝。后来厂家在配方里加了点冰晶石,切到 45 刀。但粉尘大了,车间戴口罩都嫌呛。老板一边笑一边骂:寿命上去了,肺受不了。
你看,同一个砂轮厂家,给轴承行业和不锈钢行业的东西,根本不是一回事。采购要是只比价,就是让磨床去赌命。
智能、绿色、进口替代,热闹背后有暗礁
这两年砂轮厂家也爱讲智能制造。自动压机、隧道窑、在线称重、MES 追溯,听着挺唬人。确实有用。压制成型一致性好了,同批次波动小。但有些厂,数据是给审核看的。在线检测只测外形,不测磨削性能。你拿到的报告漂漂亮亮,上机还是闷。
绿色制造也是。无铬化、低温烧成、粉尘回收,方向没错。可低温烧成的陶瓷砂轮,强度够不够?有的厂家少烧一会儿,省气,硬度虚高。用户不知道。进口替代更热闹。国产 CBN、金刚石、微晶陶瓷,进步快。但标准滞后。比如 CBN 砂轮的浓度、结合剂牌号,各家叫法不一样。你按进口砂轮的参数换国产,机床可能直接抱轴。不是国产不行,是接口没对齐。
还有个行业内不愿公开的难题:废砂轮回用。磨料回收再破碎,成本低。但破碎后的颗粒有微裂纹,韧性下降。厂家掺一点,检测粒度合格,磨削寿命掉一截。标准呢?主要管粒度、硬度、平衡,对磨料韧性、实际磨削比,管得松。这就是暗礁。采购拿标准当挡箭牌,现场拿工件当试验品。
老师傅的土话,比样本册好使
回到车间。老周后来跟我说了一句土话:砂轮看样品不如看火花,看火花不如听声音。 声音闷,别硬怼。火花发白、噼啪,可能是硬度高了。火花发暗、带红,进给就得收。还有一句:线速度不够,砂轮再贵也白搭。机床标 35 米每秒,你实际只有 32,磨削状态全变。这些,样本册不写。
选砂轮厂家,说到底选的是啥?是单价?是寿命?还是半夜电话有人接?你们厂换砂轮厂家时,最看重哪一条?有没有被“同批次都这样”坑过?
