夜班那声巨响,让我记了十年
凌晨两点半。
磨床那边“咣”一声,砂轮炸了。工件飞出去,把防护罩砸了个坑。操作工小刘脸都白了。我冲过去一看——永磁吸盘还吸着半块铁屑,但工件已经歪了。那是一批急件,公差要求0.008。你说吓人不吓人?
那台吸盘,是某永磁吸盘厂家三年前供的。铭牌上写吸力16kg/cm²。可实际呢?
“老张,这吸盘是不是该换了?”小刘问我。我没说话。蹲下来拿塞尺一塞,工作面磨损了,中间凹了0.05。就这么点凹,磁力线全散了。永磁吸盘厂家?平时你感觉不到它。一出事,它就是主角。
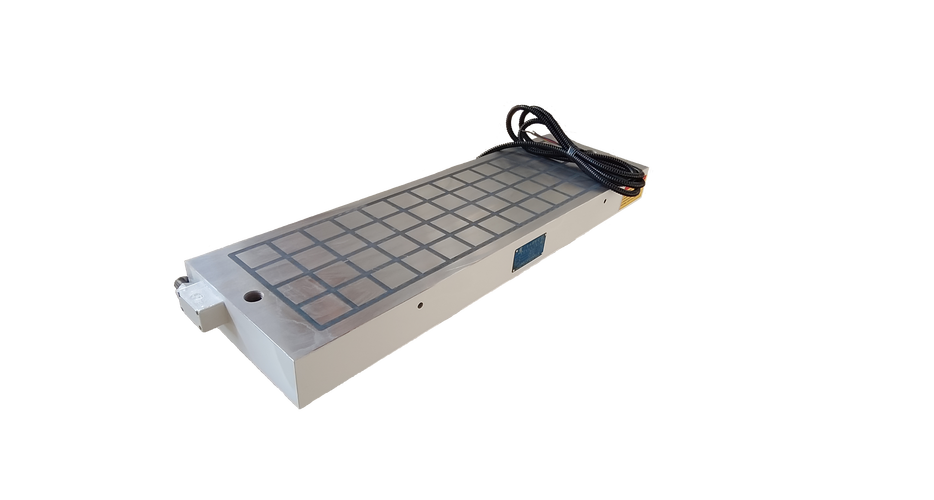
后来我拆开看。磁极排列不匀,密封胶老化,冷却液渗进去了。厂家说“正常磨损”。正常个屁。干我们这行,吸盘不是铁疙瘩,是命。
吸力标18,实际能用的有多少?
永磁吸盘,说白了靠钕铁硼磁块。导磁板把磁力引到工作面。关磁靠手柄转动,短路磁路。原理不复杂。可做得好,难。
先说三个数。工作面剩磁,一般要求小于3mT。你手摸上去,铁屑不能成片粘。吸力衰减,每年最好控制在1%以内。还有绝缘电阻,至少100MΩ,不然冷却液一泡就短路。这三个数,说明书上都印。可真正做到的永磁吸盘厂家,不多。
我见过最离谱的,标称吸力18kg/cm²,实测只有11kg/cm²。为什么?磁块牌号降了。N35当N42卖。你问他,他说“够用就行”。
主流技术路线就两种。一种是钕铁硼+导磁钢,吸力大,体积小。另一种是铁氧体,便宜,耐高温,但吸力小。怎么选?看你吃刀量。粗加工,吃刀量3mm以上,铁氧体吸盘容易跑件。精加工,0.1mm吃刀,钕铁硼更稳。
不过话说回来,钕铁硼怕热。80℃以上就退磁。夏天磨削区温度能到60℃。你再加冷却液,有时候瞬间70℃。所以厂家会做隔磁层。隔磁层多厚?0.5mm到1mm。厚了吸力降,薄了隔热差。行业内通常不说,但实际在做的妥协——把隔磁层做薄,吸力数据好看,寿命嘛,看运气。
还有磁极间距。一般12mm到16mm。间距小,吸力匀,但磁路短路多。间距大,吸力强,但工件薄板容易变形。气隙更关键。工作面跟工件之间,最好控制在0.05mm以内。有铁屑?完了。磁力直接掉三成。

还有密封。IP65?有的厂连IP54都费劲。冷却液渗进去,磁块生锈,吸力一年掉15%。客户投诉,厂家说“使用环境问题”。你怪谁?
汽车刹车盘和模具钢,完全是两码事
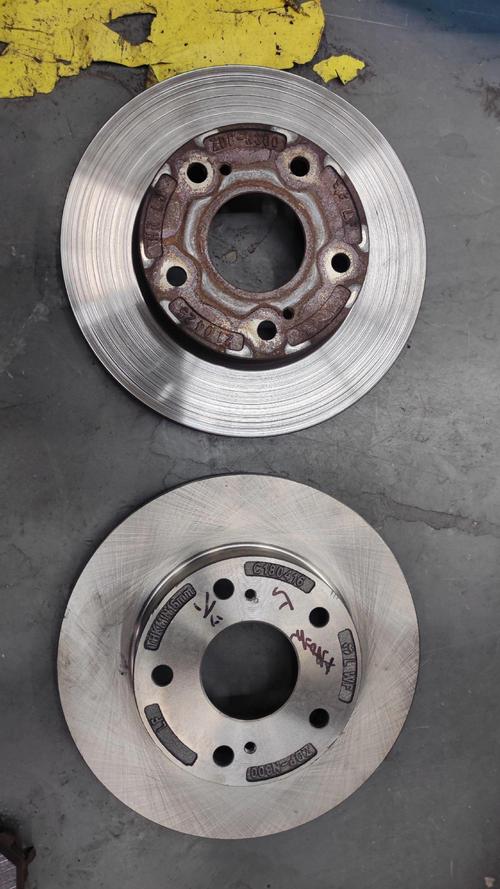
不同行业,对永磁吸盘厂家的要求差得远。
先说汽车刹车盘。批量大,节拍快。一天2000件。吸盘要耐磨,工作面硬度HRC50以上。还得自动充退磁,配合机械手。刹车盘是铸铁,导磁好,吸力不用太大,但磨损快。山东有个客户,半年换了三台吸盘。后来找了个小厂,改了磁极排布,把工作面加厚2mm,寿命干到一年半。贵了30%。值。
再说模具钢。一块模块,三五吨重。吸盘要吸得牢,还要能吊装。模具钢有的带磁性,有的不带。热处理后变形大。吸盘工作面要能适应毛坯。有个做注塑模的老板,投诉说吸盘吸不住。我去看,模块表面有氧化皮,凹凸不平。吸盘是好的,但接触面积只有40%。永磁吸盘厂家要是只卖标准品,不问你工件表面状态,那就是耍流氓。
还有一点。刹车盘行业要防水,模具行业要耐冲击。同一个厂家,给不同行业的货,密封等级、磁块牌号、甚至手柄材质都不一样。你拿着模具行业的吸盘去干刹车盘,不是不能用,是很快坏。
智能吸盘?先解决漏磁和标准打架

现在都在说智能制造。永磁吸盘厂家也跟风。加传感器,测吸力,联网。听起来很美。可实际呢?
吸力传感器装在磁极旁边,温度一漂,数据就跳。你信它还是信手感?有个厂推“智能吸盘”,能自动报警。结果客户用了三个月,传感器坏了,报警一直响。后来把线剪了,当普通吸盘用。
绿色制造也有新动向。钕铁硼回收。废磁块回收价,前几年一公斤几十块,现在涨到一百多。有的永磁吸盘厂家开始搞再制造。把旧吸盘拆了,磁块充磁,换密封,工作面磨平。成本降40%。但磁块性能一致性差。你混着用,吸力不均。这算不算坑?
进口替代呢?以前高端吸盘用日本某牌,一套十几万。现在国产替代,价格砍一半。可核心磁块,还是进口。国产磁块也有好的,但批次稳定性差。你买十台,可能两台有问题。厂家赌概率。你敢赌吗?
行业内不愿公开的难题——磁块牌号虚标。你送检是N42,批量用N38。检测?抽检一块,合格。整批呢?没人知道。
还有标准滞后。现行标准JB/T 10145,还是2000年的。那时候哪有什么钕铁硼高温退磁、智能监测?现在客户要求吸力波动小于5%,标准里根本没提。厂家各说各话。你按老标准验收,出了事,扯皮。
老师傅的土话:吸盘好不好,看铁屑往哪跑

干了二十年,我总结一句土话。别看铭牌,看铁屑。开机前,撒一把铁屑在工作面上。合磁。铁屑如果均匀立起来,像刺猬,磁路没大问题。如果一边密一边疏,或者中间秃了一块,赶紧退。这招比测吸力表还灵。
还有,新吸盘别上来就干重活。跑合三天。轻切削,让磁极和工作面贴合。急不得。
说到底,永磁吸盘厂家给的只是工具。怎么用,看人。你遇到过吸盘突然失磁吗?或者被厂家虚标坑过?评论区聊聊。
