去年冬天,一批不锈钢阀芯退回来。客户拍了张照片,Ra 实测 1.6 挂零。图纸要求 0.8。我盯着那堆货,心里就俩字:完了。
那家厂报价便宜 15%。老板拍胸脯说“车床新买的,师傅二十年经验”。结果呢?粗糙度仪都没有。靠手摸。手摸能摸出 0.8 和 1.6 的区别?神仙来了也白搭。
所以别跟我提什么“关系好”“老交情”。车削表面粗糙度这玩意儿,选错厂,后面全是扯皮。今天我不讲大道理,就说说怎么挑一个能把 Ra 值当回事的厂家。

先看检测家伙,没有粗糙度仪的厂直接pass
很多小作坊,车床倒是有一排。可你问他粗糙度怎么控?他跟你扯“老师傅手感”。手感?那玩意儿能写进检验报告吗。
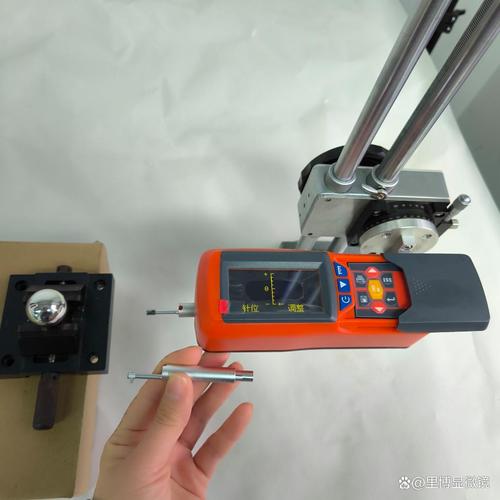
我现在的规矩很简单:没有便携式粗糙度仪,或者没有轮廓仪的厂,第一轮就刷掉。别听他说“可以外检”。外检一次两天,批量活等得起?
去了现场,别光坐办公室喝茶。让他把仪器拿出来,当着你面测一个标准样块。再问他校准证书过期没。有些厂的粗糙度仪,探针都弯了,还在用。测出来的数,比算命还不靠谱。
还有,看他的测量方法。车削表面粗糙度有方向性。轴向和圆周方向测出来不一样。靠谱的厂会问你:图纸标的是 Ra 还是 Rz?取样长度取多少?截止波长用 0.8 还是 2.5?
如果他愣住,换下一家。
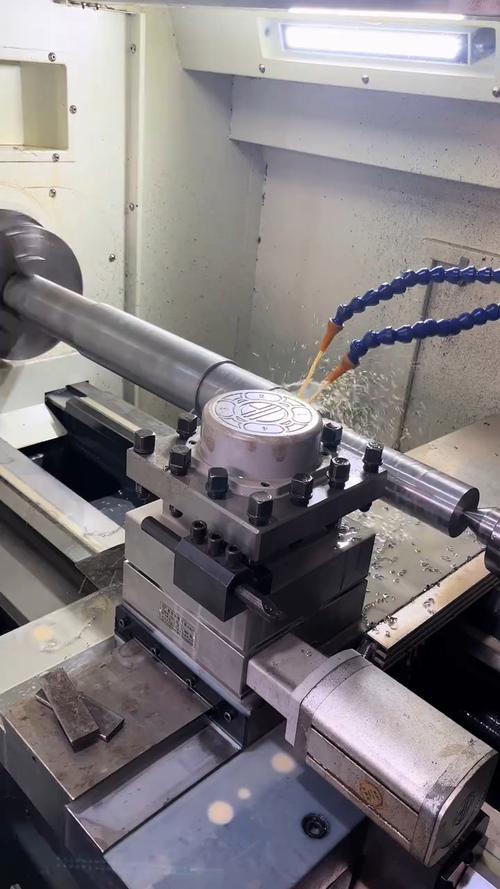
机床、刀具、工艺纪律,一个都不能软
粗糙度不是靠最后一道抛光“蹭”出来的。它藏在车削的每一转里。
先说机床。老旧普通车床,导轨都磨出坑了,你让它稳定干 Ra0.8?做梦。我偏向选 数控车床带硬轨或线轨的厂,主轴径向跳动最好在 0.005 以内。别只看品牌,要看保养。切削液臭了都不换的厂,精度能好到哪去。
再说刀具。同样车 304 不锈钢,有人用普通涂层刀片,有人用专门的不锈钢槽型。刀尖圆弧半径 R0.4 和 R0.8,出来粗糙度差一截。靠谱的厂会做刀具寿命管理。车多少件换刀,有记录。不是等工件发亮了才换。
工艺纪律更关键。首件检验,巡检,末件检验。听起来老套?可就是这些老套的动作,保住你的 Ra 值。我见过一家厂,每台车床旁边挂个白板,写着“本刀片已加工 87 件,寿命 120 件”。这种厂,报价贵 10% 我也认。
反过来,那些车间地上全是铁屑、量具随便扔的,你跟他谈粗糙度?他连图纸都懒得翻第二页。
靠谱的车削表面粗糙度厂家,画像其实很固定
这些年我跑过的厂,没有一百也有八十。能稳定交付 Ra0.8 甚至 Ra0.4 的,基本长一个样。
一类是日资或台资背景的中小型精密加工厂。 比如苏州、无锡一带,给液压、光学、医疗做配套的。规模不大,二三十台车床。但车间恒温,有的还做 20 微米级的洁净区。他们习惯用三丰或马尔粗糙度仪,报告单上连测量位置都标得清清楚楚。化名?就叫“苏州园区老陈厂”吧。老陈这人轴得很,你说 Ra1.6,他绝不敢给你 1.7。价格?比市场高 20% 起步。值不值?看你客户是谁。
另一类是东莞、深圳做外贸精密件的代工厂。 设备新,海天、津上、star 走心机多。他们被国外客户虐过,知道粗糙度不达标就是整批退货。特点是响应快,小批量也接。但你要盯着他有没有偷偷把活外发。我就吃过这亏,一批铜件,说好自己车,结果转给隔壁村。拿回来 Ra 从 0.8 变成 2.3。
还有一类,专门做车削表面粗糙度要求极高的镜面加工厂。 用天然金刚石刀具,车铝件、铜件,Ra 能到 0.05。这种厂少,贵,而且挑活。如果你只是要 Ra0.8,别去凑热闹。杀鸡用牛刀,钱包疼。
签合同前,把丑话全写进去

选厂选到最后,就是谈钱、谈责任。我不管你采购量是 50 件还是 5 万件,下面这些,最好一条条落实。
小批量,先打样,别急着签年框。 给三家厂各发 10 件试制。同一张图纸,同一材料。回来自己用粗糙度仪测。别只测一件,抽三件。看散差。散差大,说明工艺不稳定,后面批量必翻车。
批量合同,技术协议比价格条款重要。 写清楚:粗糙度评定长度、截止波长、测量方向、取样位置。最好附一张测量位置图。我见过扯皮的,厂家说“我测的是侧面”,你说“我要测的是端面”。得,说不清。
避坑清单,我直接列:
1. 只报低价、不肯提供检测报告的,直接拉黑。
2. 说“粗糙度靠抛光”的,多半是在糊弄。车削纹路和抛光纹路,不是一回事。
3. 不问你工况,上来就拍胸脯“没问题”的,留个心眼。
4. 样品合格,批量换机床、换刀具、换师傅的,合同里要写“变更须书面确认”。
5. 付款方式上,留 10% 质保金。别不好意思。粗糙度这种事,装到客户机器上才发现,退货成本高得吓人。
说到底,车削表面粗糙度不是玄学。它是机床、刀具、工艺、检测,一环扣一环的硬功夫。选厂,就是选一个愿意跟你较真的人。
那批阀芯退回来之后,我换了现在这家。贵是贵点。但半夜不用接客户电话了。这钱,花得值。
