感应淬火厂家怎么挑?一个机械老编辑的带血避坑清单

凌晨两点半,手机震了。某锻造厂采购经理打来,声音都劈叉了:老哥,那批感应淬火的花键轴,磁粉探伤发现裂纹,全卡在装配线。货是上周到的。硬度?表面56HRC,漂亮。可硬化层深一测,几个点只有0.8mm,图纸要求2.0到3.0。厂家说,设备调一下就好。调一下?整批两百件,已经钻完孔了。 这就是我为什么总劝人,找感应淬火厂,别把“能做”当成“能做好”。感应淬火这东西,门槛看着低。一台高频机,一个铜圈,通上电就能干。可要干稳,干到探伤没裂纹、层深不飘、变形可控,那就是另一回事了。下面这些话,是我这些年跑厂、陪试制、吵架、赔钱换来的。不绕弯。
感应淬火机床加工花键轴现场
感应淬火机床加工花键轴现场

选厂标准:别先问价格,先问这五个要命问题

第一个,硬化层深度和金相。让厂家发最近三个月的同材料工件报告。注意,不是只发一张表面硬度计照片。要硬度梯度曲线。要金相图。要层深检测位置。如果对方说“我们凭经验,不用测”,你该挂电话了。感应淬火的核心不是把表面打硬,而是把硬化层控制在图纸窗内。 有的厂,表面硬度能干到60HRC,但过渡区陡得像悬崖。一受力,崩。 第二个,感应器谁做。线圈、导磁体、喷水圈,这些不是标准件。你拿一个异形件过去,他能不能在三天内拿出可用的感应器?现场看他的感应器架。如果架子上只有三五根通用铜圈,大概率是拿你的件试参数。如果有一整面墙,按工件编号挂着的专用感应器,还贴着修模记录,这厂有点东西。 第三个,电源和机床状态。我不懂所有电路,但我看三样:频率范围、功率余量、机床轴数。你要淬齿轮,他只有单轴立式机,那齿圈扫描怎么稳?你要淬导轨,他工作台行程不够,接不了。别听“可以外协”。外协一次,责任就多一层。 第四个,冷却和变形控制。淬火液浓度、温度、喷淋压力,有没有班次记录?没有记录,就等于靠天吃饭。还有校直。感应淬火后变形是常态。厂家有没有校直机?有没有校直后去应力?没有的话,你装配时就知道厉害。 第五个,追溯和响应。问他:这批活出了问题,你能不能在两小时内说出是哪台机床、哪个感应器、哪个班次、哪组参数?说不出,就说明过程数据没归档。这跟技术无关,是管理。
感应淬火硬化层深度金相检测报告
感应淬火硬化层深度金相检测报告

厂家画像:这四类,我分别怎么用

厂家画像:这四类,我分别怎么用
厂家画像:这四类,我分别怎么用
第一类,汽车零部件背景的中型厂。化名就叫“恒锐”吧。在常州、无锡、重庆一带比较多。有IATF16949,有扫描淬火机床,有在线监控。他们强在批量稳定。你给一年几十万件的差速器壳、半轴,他给你上PPAP,做过程能力。缺点是,小单不接,价格不软。适合:批量大、图纸固定、对一致性命敏感。 第二类,老法师开的小厂。比如洛阳老周那种,老板本人就是热处理技师。厂不大,三台设备,但手工感应器做得绝。异形件、单件、修复件,找他们。他可能没有金相实验室,但会拿着放大镜看裂纹,凭经验调功率。缺点是文件弱,交期看心情。适合:研发试制、非关键单件、救急。但关键件,你得自己补检测。 第三类,综合热处理厂。本身做渗碳、氮化、真空,顺手接感应淬火。产能大,排产系统成熟。但感应淬火常常只是其中一条线。设备可能老,操作工轮班。好处是价格有优势,坏处是工艺细节没人盯。适合:要求不高的调质件、表面淬火,或者你自己的工程师懂行,能驻厂盯。 第四类,设备原厂的服务团队。卖感应电源的厂家,自己也做加工。他们对电源和感应器匹配理解深,调难件有一手。价格?贵。而且档期紧。我一般用他们做首件调试,或者给关键新品定参数。批量还是转给专业加工厂。 没有一家通吃。选厂的第一原则,是把你的零件按关键度分类,再匹配厂家类型。 安全件、涉及人身,别省小钱。非关键件,可以放给性价比厂。

决策建议:按采购规模签合同,按避坑清单验厂

小批量,几十件到几百件。别签年度框架。签试制协议。写清楚:首件必须金相+硬度梯度+磁粉探伤。不合格,二次淬火还是报废,责任和费用谁担。留一件封样。交期写死,延误按天扣款。别不好意思。 中批量,每月几千到几万件。去谈阶梯价。同时锁产能:每月最低多少吨、多少件,超出怎么算。关键参数要封样,包括层深上下限、表面硬度范围、变形量。要求每批附检测报告。最好每季度去一次现场,看淬火液记录和感应器磨损。 大批量,几十万件往上。必须要求过程能力,关键特性CPK。双源供应。一家主,一家备。别把鸡蛋放一个篮子。年降可以谈,但别把价格压到厂家换感应器频率、少探伤。压太狠,最后吃亏的是你。合同里加一条:因淬火质量导致的装配线停线,厂家承担连带损失。这条能筛掉一批嘴炮厂。 避坑清单,你直接拿去对: 报价只报单价,不报感应器费、调试费、探伤费、校直费。 最后加价加到你想哭。 说“感应淬火不用探伤,我们目测就行”。快跑。 冷却液浓度不测,温度不记。一年四季一个参数。 拿45钢的参数套40Cr,还说差不多。 交期靠拍脑袋,没有设备排产表。 出问题不接电话,或者让销售顶包。 合同不写层深上下限,只写“表面淬火”。 试制样品做得漂亮,量产换小师傅开机。 没有校直能力,说“淬火后自然冷却变形小”。
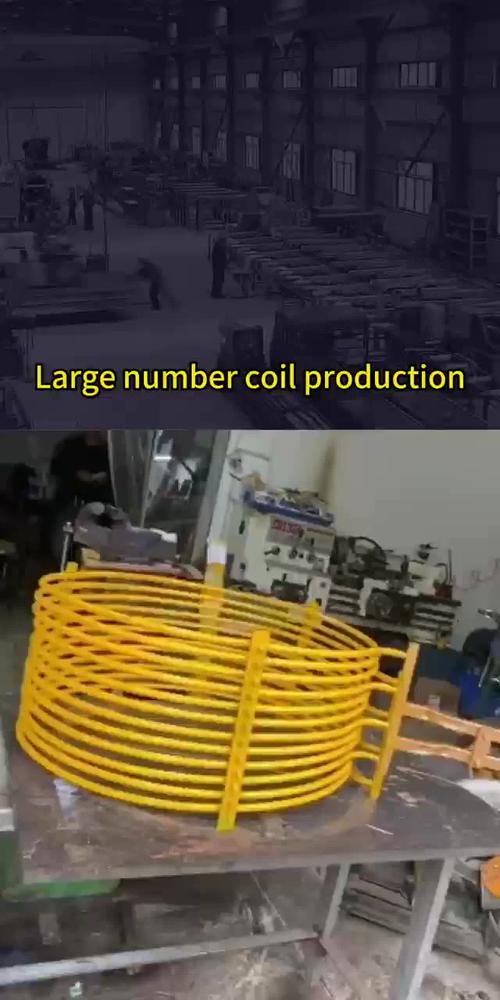
感应淬火感应器铜管绕制与修整车间
感应淬火感应器铜管绕制与修整车间
说句实在的。感应淬火厂,不是越大的越好,也不是越便宜越好。你要的是,他把你图纸上的那个“mm”,当回事。你能接受他设备旧,但不能接受他数据假。你能接受他交期慢三天,但不能接受他层深差0.5还嘴硬。找到这样的厂,价格贵一点,也值。找不到?那就先小批量试,用探伤和层深报告说话。别等装配线停了,再半夜打电话。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:感应淬火厂家怎么挑?一个机械老编辑的带血避坑清单
文章链接:https://m.yxqcspc.com/19560/