那天夜里十一点半,三号线的减速机突然抱轴了。
操作工跑过来喊:老张,电机烫手,联轴器冒烟!
我到现场一摸,轴承位都变色了。拆开一看,电机和减速机的联轴器径向偏差快0.3mm。同轴度校准?根本没做。安装队说“差不多就行”。
差不多?差一点就要了设备半条命。客户那边呢,凌晨两点打电话骂娘,说我们发过去的泵组振动大,三天换一次联轴器。唉,同轴度校准这事,平时没存在感,一出事就是大事。
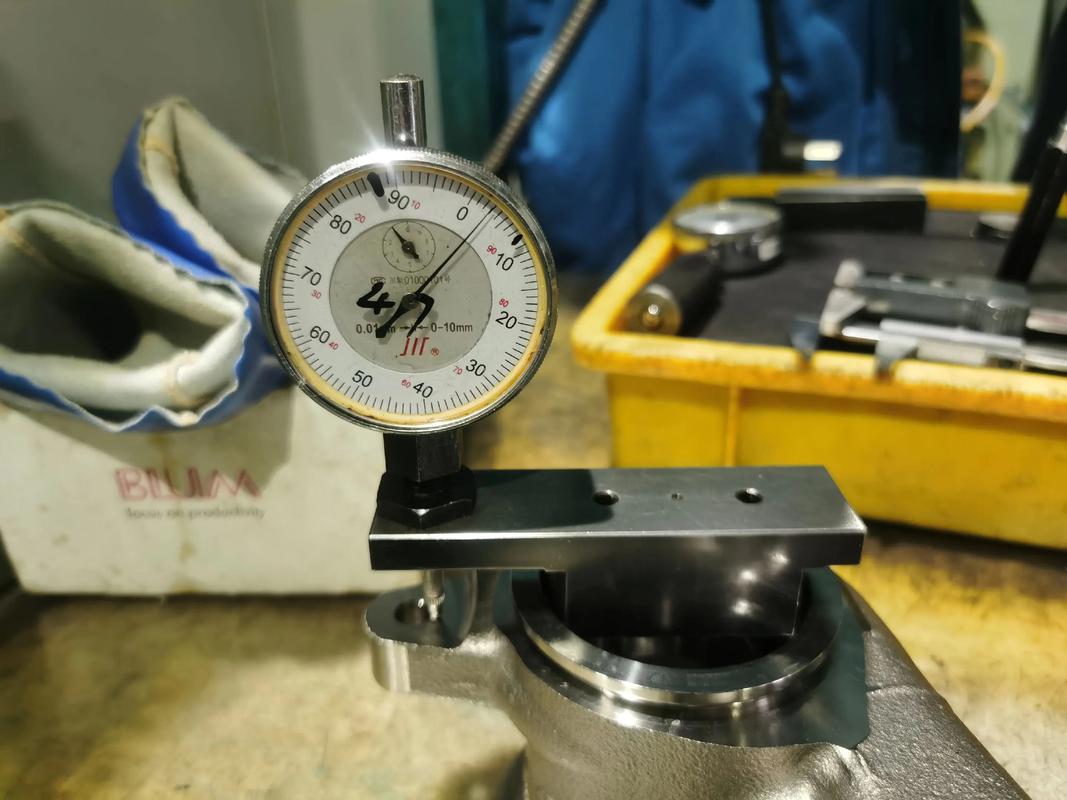
打表还是激光?先搞懂同轴度校准在干啥
原理不复杂。让两根轴的中心线在一条线上。径向不能偏,角向不能歪。偏了、歪了,轴承就吃额外的力,跑合都跑不好。
关键参数三个:径向偏差、端面偏差、轴向间隙。比如普通泵组,径向≤0.05mm,端面≤0.03mm/100mm。高速的,像3000rpm以上的,径向最好压到0.02mm。数字冷冰冰,现场全是热乎的麻烦。
两条主流路线。百分表打表,便宜,几百块搞定。但表架挠度、视觉误差、师父手感,差一点结果就飘。激光对中仪,精度0.001mm,带蓝牙和APP,两分钟出报告。贵,一台好几万。强光、粉尘、塔筒晃动,它也会犯迷糊。
行业内不说但实际在做的妥协?垫片。地脚下面塞易拉罐剪的铁皮,一层又一层。软态垫片一压就扁,同轴度跑两天就变。还有“冷态留偏移”,故意把电机低0.1mm,等热态膨胀后正好。这招老师傅靠经验,图纸上可不写。
石化泵和风电齿轮箱,同轴度校准的要求天差地别
先说石化厂的高温泵。介质150℃,冷态对中必须补偿热膨胀。要求径向0.05mm,端面0.03mm/100mm。但热态下电机和泵壳膨胀不一样,冷态得故意偏。
案例:某炼油厂常减压装置,热油泵振动超标。查了半天,冷态对中完美,热态却歪了。后来把电机冷态调低0.15mm,热态一跑,正好。你说这数字哪来的?厂家不给,全靠老师傅用红外测温枪和塞尺一点点试。
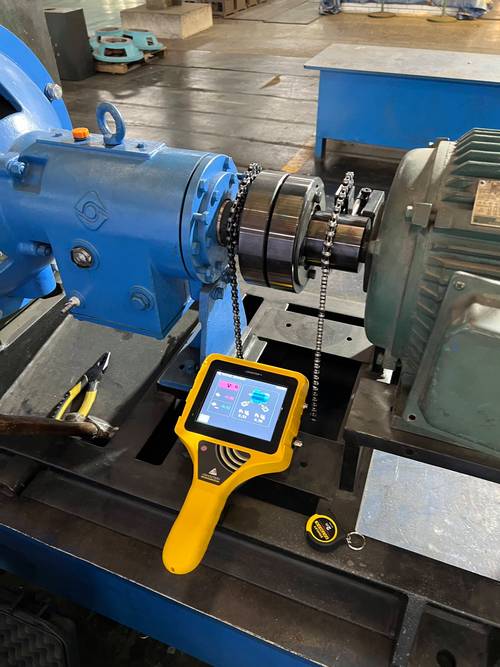
风电齿轮箱和发电机呢?高空作业,风一吹塔筒晃。要求径向0.05mm,但激光对中仪得防抖。案例:张北风场一台2MW机组,发电机对中偏差0.08mm,振动报警。重新校准,用激光对中仪加临时防风棚,折腾六小时。下来后,运维说:这活儿,地面十分钟,天上一天。
机床主轴更狠。加工中心主轴和电机同轴度要0.01mm以内。吃刀量大一点,同轴度超0.03mm,工件圆度直接废。拉荒的时候不觉得,精加工就哭。
智能、绿色、国产化,暗礁比机会更扎眼
激光对中仪现在能连手机,自动生成报告,云端存档。智能制造嘛,数据可追溯。绿色制造呢,再制造旧设备,同轴度校准能救回不少老泵老风机。进口替代也热闹,国产仪器精度追上来了,0.001mm不是梦。
但暗礁在哪?标准滞后。ISO 10816振动标准,没覆盖变频驱动的高频谐波。你同轴度校准到0.02mm,振动照样超标。验收时甲方拿老标准卡你,扯皮扯到怀疑人生。
还有个不愿公开的难题:热膨胀系数。厂家只给冷态对中公差,不给热态补偿曲线。现场怎么办?猜。猜对了是经验,猜错了是事故。有些进口设备,说明书里写“建议冷态预留”,预留多少?自己悟。
说实话,这行二十年,最怕的不是对中难,是标准跟现场两张皮。

老师傅的土话,比理论管用
我们车间老李头有句话:同轴度是跑出来的,不是对出来的。你表打得再漂亮,地脚软脚不处理,跑两天全白费。
经验法则:先看地脚,再看软脚,第三步才打表。软脚不垫实,对中也白搭。还有,垫片别超过三片,多了就是弹簧。
收尾问一句:你们厂里同轴度验收,是冷态还是热态?热态补偿留多少?有没有被标准坑过?评论区聊聊。
