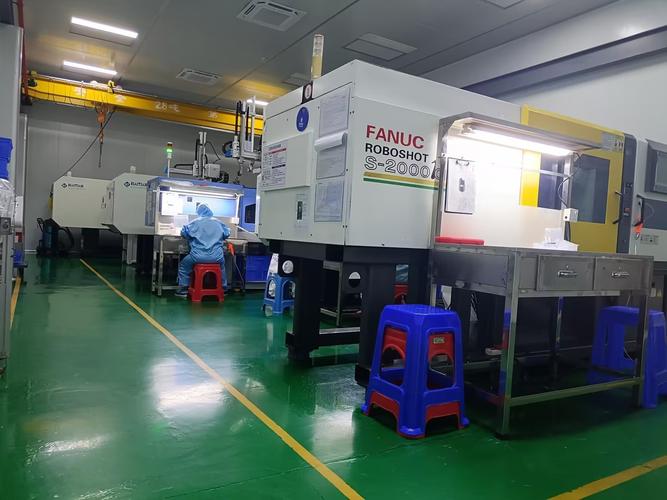
凌晨两点四十,注塑车间还亮着白光。3号机跟前站着三个人,谁都不说话。
一模出来,产品表面全是黑点。密密麻麻的。
调机的小李说料筒温度没问题,料也是新拆的袋子。老陈拿手电往射嘴那儿照了照,没吭声,伸手把射台往后撤了两公分。他说,等三分钟。三分钟后,再打一模——干净了。
客户上礼拜刚退了一批货,同一台机器。投诉单上写着四个字:外观不良。
你说注塑成型是什么?它就是你车间里那个最不显眼、却天天把你按在地上摩擦的工序。它不讲道理,但它讲条件。
机器其实很笨,它只认你给它的条件
塑料颗粒从料斗掉进料筒,螺杆一转,边往前推边把自己磨化。靠的主要是剪切热,外面那圈加热圈顶多贡献三成热量。熔体被高压怼进模腔,冷却,开模,顶出。就这四步。
听起来简单。做起来全是坑。
关键就那么几个参数:料温、模温、注射速度、保压压力和保压时间、冷却时间。
拿一台180吨锁模力的机器说事,做200克左右的ABS件。熔体走到模腔最远端需要800到1200 bar的注射压力,可模腔里实际只有300到500 bar。中间那些压力去哪了?全被流道吃掉了。所以流道设计得不好,你再怎么加压力,末端还是缺料。
冷却时间呢,通常占整个周期的六成以上。周期25秒,冷却能占15秒。有人急着提产能,先把冷却砍两秒——尺寸立马飘。
还有收缩率。PP大概1.5%,ABS 0.5%,PA能到2%。加了玻纤更麻烦,顺着流动方向和垂直方向收缩不一样。模具开的时候没算这个,后面只能靠调机硬顶。
全电动和液压,我到底站哪边
这问题我被问过不下五十次。
全电动的重复精度能到±0.01毫米这个级别,干净,省电,能量利用率60%往上。液压机呢?30%上下。听着差一倍,对吧。
但全电动的丝杠或者伺服电机一坏,几万块起步,等件等两周。液压机呢,力气大,便宜,耐操,坏了自己车间的老师傅都能拆。
问题在油温。夏天下午和冬天早上,同一套参数打出来的件,尺寸能差0.05毫米。客户拿着卡尺找上门,你解释不清。
行业里通常不说、但实际都在做的妥协是——给液压机配模温机,上冷却塔,把油温死死压在45到50度这个区间,然后跟客户承诺±0.1。客户也认。因为价格摆在那儿。
材料上也是一样的道理。PC/ABS做外壳,韧、表面漂亮、能过阻燃;但它流动性差、要高温、对模具有腐蚀。ABS好打又便宜,可耐候性不行。所以市面上很多写着PC的壳子,实际上是PC/ABS掺着来,薄壁的地方干脆换成ABS。谁都不写在图纸上。

同样是塑料件,汽车和医疗是两个星球
汽车件看重什么?一致性、耐候、VOC。有个车门内板,客户投诉暴晒后有味道。查了两周,不是料的问题——是料筒里残留的旧料碳化了。换料清机没清干净。后来车间定死规矩:换料必须拿清洗料跑二十模,少一模都不签字。
医疗件完全是另一套玩法。一次性注射器的针筒,公差±0.02,不允许有飞边,车间洁净度得有等级。模钢、抛光、脱模方式全不一样。
出过一个事。针筒活塞卡涩,查来查去,是脱模剂残留。医疗件压根不该用脱模剂——这话说起来谁都懂,可模具不顺的时候,喷一下最省事。省事是要还的。
智能化来了,有些坑反而更深了
MES联网、模内压力传感器、工艺参数自动采集,这些东西确实是好东西。曲线一拉,哪一模异常一目了然。
可我见过太多厂,买得起传感器,养不起数据。采集了一堆曲线,没人会看,最后变成硬盘里的垃圾。
更麻烦的是标准滞后。模内传感器的校准各说各话,A家的注塑机和B家的模温机连不上,接口协议对不上,最后还得靠人拿本子抄表。这叫智能制造?
还有个更不愿意公开的难题:回收料比例。客户嘴上要求全新料,成本又往死里压。于是偷偷掺10%到20%的回收料——掺多了收缩率就变,尺寸就开始跑。这事谁都心里有数,可没人写进工艺卡里。真出了批量问题,追溯起来就是一笔糊涂账。
最后说句土的

老陈那句话我记了十几年:料干不干,手一摸就知道;模温够不够,看第一模的光泽。
理论上的干燥曲线、模温曲线,都对。可车间里真正救命的,是你摸了三年料之后手上那点感觉。
机器不会骗你。骗你的是你没看的那个参数。
问一句——你们厂换料清机,到底跑多少模才算干净?有人拍胸脯说五模,有人说三十模,还有人说看颜色就行。这个事有准数吗?
