
它不是磨损,它是先焊住你、再慢慢撕开
微动磨损到底怎么发生的?我讲得糙一点,不整那些定义。 两个面贴在一起。如果它们完全不动,没事。如果它们完全相对滑动,那是普通滑动磨损,也好对付。要命就要命在中间这个状态——它们贴在一起,又整天产生微小到几乎看不见的相对位移。几微米到几十微米,最狠的时候也不过一两百微米。什么概念?一根头发丝大概七十微米。就这么点距离,但每分钟来回跑几百上千次。 时间一长,表面氧化膜破了。金属直接怼金属,冷焊上了。下一次微动又把这个焊点撕开。撕开的地方再氧化,再焊,再撕。跟撕创可贴一样,来回撕,撕到最后,金属表面变成一层粉末,坑坑洼洼,裂纹就出来了。 我给你们几个数,记住。 接触压力一旦超过材料屈服强度的百分之六十,微动就会加速跑起来。 位移幅值在十到五十微米之间的时候,破坏力最大,跟打在要害上一样。 温度每升高十摄氏度,微动磨损速率大约提高百分之十几。 这几个数放到检验报告里可能就是几行字,但在现场,它们意味着你的配合公差选错了,装配预紧力没打对,或者压根没做表面处理。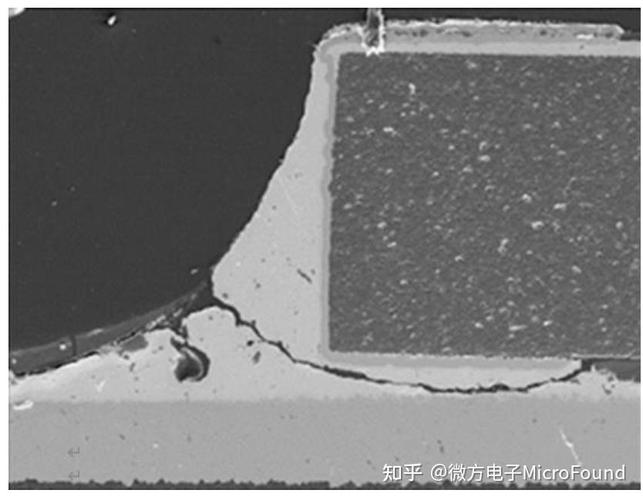
风电和轨交,两个行业两套完全不同的逻辑
微动磨损在不同的行业,要求的差异化大得离谱。 先说风电。 风电偏航轴承和变桨轴承,那工况能要人命。一装就是二十年。螺栓连接位置长期承受交变载荷。微动磨损几乎是必然发生的。问题是,风机在几十米甚至上百米高空,你不可能定期爬上去拆螺栓检查。这就要求在设计阶段就把微动磨损容限给算进去。 我们接触过一个案例。一个风电客户,三年前装的一批偏航轴承,螺栓预紧力衰减特别快。不到一年就有几颗螺栓松了。拆下来一看,螺纹配合面全是深褐色磨屑。后来分析,设计时预紧力给的裕度不够。微动的位移幅值控制在二十八微米左右,刚好落在破坏力最强的那个区间。 解决方案是什么?在螺栓连接处加了一层软金属垫片。用硬度低的材料去吸收位移,让微动磨损发生在垫片上,牺牲垫片保螺栓。听起来土,但管用。 再说轨道交通。 车轮和车轴的过盈配合,也有微动磨损问题。但这里的逻辑完全不一样。它们不容许任何微动。一旦发生,轮对可能松动,这是性命攸关的事。所以轨交行业的标准极其严苛——配合面的接触压力必须足够大,让微滑移根本没机会萌生。 两个案例一比就清楚了。风电是允许微动,但要管理它、控制它。轨交是根本不让它发生。一个是防守反击,一个是零容忍。智能制造来了,这个老问题反而更难对付了

那天老师傅说了一句话,我记到现在

