那天上午十点,三号线又停了
老张把喷枪往架子上一挂,骂了一句。
“你过来闻闻。”
我走过去。不是粉味,是焦味。回收风机那头,旋风分离器的下料口堵死了,粉在管壁上积成一层硬壳,跟结痂一样。整条线停了四十分钟。
三百多支铝型材,喷了一半。客户下午三点来验货。
说白了,这种事干了二十年,见得太多了。喷房、供粉、回收、筛分,早年是四家供应商拼起来的四套系统,各管各的,接口互相打架。现在这套东西统一叫智能静电粉末喷涂回收一体化设备。名字长了,毛病没少。可你要真不用它……那更惨。

回收这笔账,得算三遍
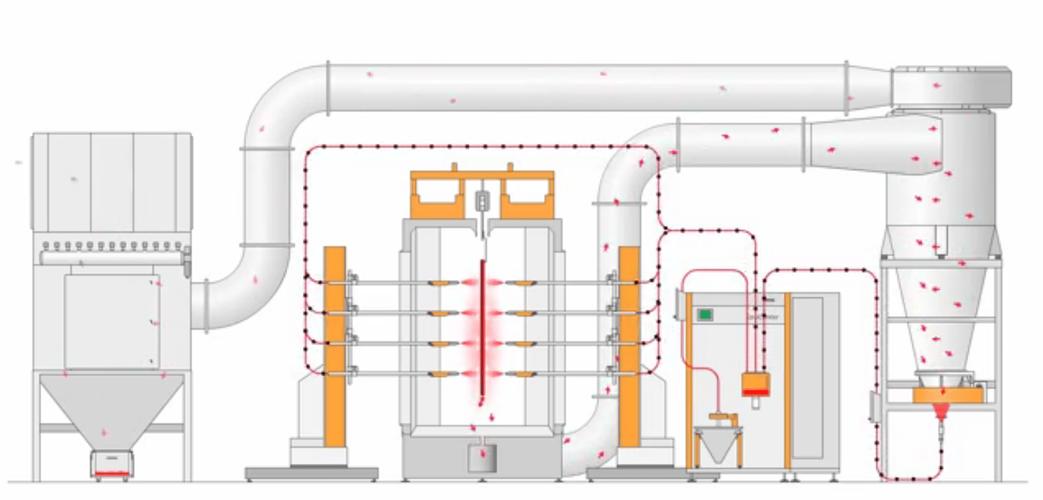
先说它怎么干活。喷枪把粉末带上电,枪口电压一般给到 60 到 90 千伏,粉粒被电场推着往工件上贴。贴不住的,落下来,被喷房里那点微负压抽走。
抽到哪去?
两条路子。一条是旋风加滤芯两级,粗粉先被旋风甩下来,细粉再走滤芯。另一条是单级滤芯,结构简单,占地小,看着清爽。
哪个好?看你喷什么。
旋风的脾气很直:15 微米以上的粉粒,它能抓九成左右;10 微米以下基本放走,全丢给滤芯。单级滤芯报出来的回收率好看,98% 往上——可那是按总质量算的,不是按能用的粉算的。
关键数字在这儿:回收上来的粉,真正能掺回新粉里再用掉的,通常只有 85% 上下。
为什么?粒径分布变了。细粉占比一高,流化就变差,带电也变差,喷出来就是橘皮、膜厚不均、上粉率往下掉。
行里通常不说、但实际都在做的妥协,是什么?
筛网目数往下调。说明书写 180 目,现场偷偷换 120 目的。为什么?过得快啊,产量压着人头呢。后果就是大颗粒混进供粉桶,喷嘴堵、表面起疙瘩。
还有一条更不体面的:回收粉的掺比。理论上建议 20% 到 30%。实际上有的线掺到 40% 以上。粉末一公斤十几块到几十块,一条线一年吃掉几十吨,这不是小钱,这是命根子。
对了,供粉气压也别乱来。一般给 0.04 到 0.06 兆帕,雾化气再高一点。有人图出粉快,把气压顶上去,粉雾一散,上粉率反而掉一成。
设备跟人一样,得跑合。刚上线那两个月肯定顺。往后就看你了——愿不愿意伺候它。
铝型材和机箱机柜,压根是两回事
很多采购觉得买一体机就是买参数,比个数就完事了。
错得离谱。
铝型材立式线。工件六米长,喷房大,粉量大,回收量也大。管路稍微设计得不对,粉在弯头里就沉。有个厂换了带变频风机的一体化设备,风机从工频改成按喷房粉尘浓度自动调速,一年电费省下十几万。但前提是,他们把下料口的振打间隔调成了每 90 秒一次。原来的设定是 5 分钟——堵管,就是这么堵出来的。
机箱机柜那边呢?小件,挂具密,颜色换得勤。一条线一天换五六个色。
某钣金厂,一天七个颜色。快速换色吹扫十五分钟以内,确实救了他。但麻烦在串色。上一个颜色没吹干净,白色件上带一层淡淡的灰。客户直接退货,连解释的机会都不给。
所以两条线选设备,看的东西根本不一样。长件看回收风量和管路布局,短件看清粉便利性和换色逻辑。
聪明了,也脆了

这两年的新动向,闭着眼都能说几个。粉末流量实时反馈、膜厚自动补偿、数据直接往 MES 里灌。
进口替代也是真的。以前瓦格纳、金马、诺信,现在国产的稳定性和配件响应速度,说实话已经能打了。价格差着一半。
但坑也不少。
标准是滞后的。
国标测的是新粉——粒径分布、带电性、流化指数。回收粉呢?没有强制检测项。你掺多少、掺进去的是什么粒径,全凭厂家和现场自己拍脑袋。
这就出怪事了。同一型号的设备,A 厂能跑出 98% 的回收率,B 厂只有 80%。差别在哪?A 厂每周测一次回收粉粒径,B 厂从来没测过。
还有个大伙儿不愿提的——滤芯是危废。粉末本身没 VOCs,这点确实比油漆环保;可换下来的废滤芯,得按危废走,处置费一吨上千。这笔钱,很多方案书里一个字都不写。
再有就是数据接口。设备商的控制器是个黑盒。你想接进厂里的 MES,对不起,协议不开放,或者先买他的网关模块。智能?那是他家的智能。
“一体化”三个字听着体面。真趴窝了,你还是得同时找喷房厂家、风机厂家、电控厂家。谁来背这个锅。没人。
最后,一句老师傅的土话
我们车间老李,干了三十一年。他有句话我记到今天:
“粉再贵,管子不能堵;针再小,一天不擦,你就等着返工。”
真话。设备再智能,电极针上积一层粉,上粉率掉一半,这事没有哪个传感器能替你干。理论算得再漂亮,实操里最要命的往往是那些没写进说明书的细节——振打间隔、筛网目数、压缩空气干不干净。露点一高,粉就结块,接下来就是抱轴、就是停线。
所以我想问一句:
你们厂的回收粉,掺比到底是多少?有没有人真的定期去测一次粒径分布?还是说——跟我见过的很多厂一样,“我们一直这么干,没出过事”。
