凌晨两点十七分,手机响了。江西吉安的老陈,嗓门能掀翻房顶:“老王!你那台砻谷机今天又出事啦!碎米堆得跟小山似的!”
我披着衣服蹲在阳台上,脑子里已经开始过筛子——胶辊?间隙?还是料太湿?
干了二十三年脱壳机,最怕这种电话。机器卖出去那一刻,它就不再是图纸上的线速和间隙了,它是老陈一个班八个小时的命。
图纸上漂漂亮亮,车间里全是拧巴
脱壳机这玩意儿,说白了就是让稻谷“挨一下打,掉一层皮”,还不能把米粒打碎。
原理粗暴?确实。难就难在这“一下”上。
主流两条路:一条胶辊搓撕,一条离心甩盘撞击。
胶辊靠谱。一对辊子,一快一慢,快辊线速度15.5米每秒,慢辊13米每秒,差2.5米每秒。稻谷从中间挤过去,壳被搓开。脱壳率做到88%到92%,破碎率压在2%以内。
撞击式呢?甩盘转速一上去,脱壳率是猛,破碎率直接飙到8%到12%。做糙米、做饲料,行。做精米,老板得哭。
所以国内有点规模的米厂,九成用胶辊。这不是偏好,是被碎米逼出来的。
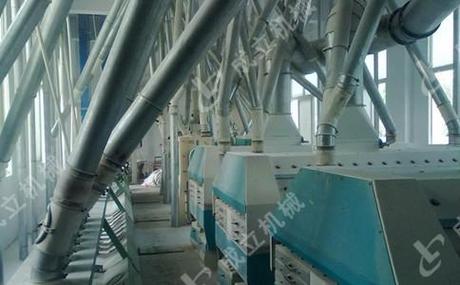
关键参数就那么几个。辊间间隙,通常0.6到1.0毫米。橡胶辊邵氏硬度,A值85到90。稻谷含水率基准线14%。
可这几个数字,是互相咬着脖子的。
间隙放大一点,破碎率下来了,脱壳率也跟着掉。间隙收紧,脱壳率好看了,胶辊磨损快得吓人。有回一客户非要我们调到0.5,说“我买机器就是要脱干净”。三个月后他打电话来骂我们胶辊质量差。一副辊只压了两百多吨就秃了。
至于那个“行业内通常不说、实际都在做”的事……
胶辊硬度。样本上写88、89,误差正负3。可实际配辊的时候,快辊和慢辊的硬度差,才是真门道。差1到2度,磨损就不同步,寿命差一截。有的厂直接拿回料胶掺进新胶,硬度测出来一模一样,跑到第六百吨开始掉渣。客户哪知道?只知道这牌子胶辊不耐用。
还有风量。
出厂标定的时候,多数厂把风门开得比实际需要大一档。
为什么?
客户试机只看一件事——糙米干不干净。风大,谷壳走得彻底,演示效果拉满。可上线跑两班你就发现,米粒被“过风”过狠了,增碎、掉温、出品率掉零点几个点。零点几个点,一条日处理200吨的线,一年就是几十万。
给米厂装和给油厂装,是两码事
同样一台脱壳机,买回去的人不一样,要求能把设计师逼疯。
大米加工厂那边,要的是稳。
日处理150到300吨那种线。脱壳率90%,破碎率1.5%以内,连续跑18个小时不能飘。设备得配变频,得能接中控PLC。
去年安徽一个客户,材料换了批次——同一个产区,同一个品种,就隔了半个月收的。前一天还好好的,第二天碎米率从1.8%窜到4.3%。车间主任急了,说我们机器有毛病。
我让他抓一把稻谷,拿牙咬。
湿的。含水率16.2%。
稻谷每湿一个百分点,脱壳率能掉五到八个点,破碎率还往上顶。这不是机器的事。
油茶籽、核桃这类油料加工,是另一套逻辑。
茶籽壳硬,形状还乱,个头从8毫米到20毫米都有。你要的是“壳破而仁不碎”,仁一碎,榨油出油率就掉。
这里筛分比脱壳本身更重要。先分级,再分别进不同的间隙区间。
湖南一个油茶合作社,2019年图便宜买了台通用型脱壳机,仁里带壳,壳里带仁,分选全靠人工挑。一年人工费比机器还贵。后来换成带三级圆筒筛加风选的机型,清选干净了,出油率反而上去了。
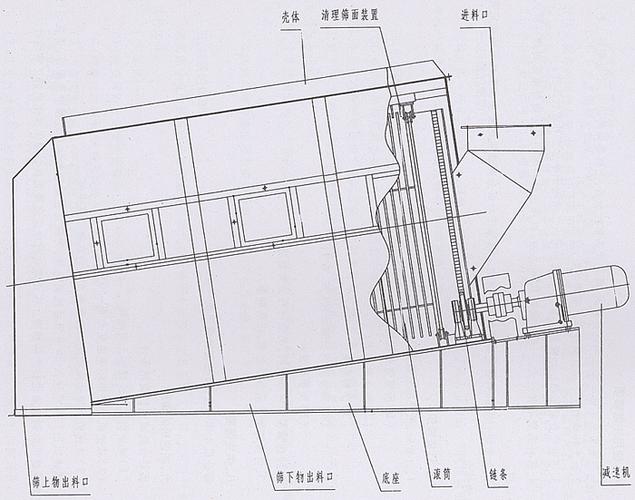
风口在吹,钉子埋在下面
近三年,脱壳机这行有点热闹。
进口替代喊得响。日本那两家老牌,以前在高端米厂几乎垄断,现在国产机在脱壳稳定性上追得差不多了,价格只有三分之一。这是真事,我自己去看过人家的机器,蹲在旁边听了半个小时。
智能化也在往里灌。在线检测碎米率、压砣自适应、胶辊磨损预测,一台机子上装五六个传感器。管用吗?部分管用。至少胶辊该换了能提前报警,少停机。
但有几根钉子,行业里没人愿意公开说。
检测标准跟现场对不上,这是老毛病。标准里测脱壳率、破碎率,样品量小,实验室环境,含水率还是标准化的。你拿这份报告去跟实际生产比,差三五个点是常事。客户拿着报告来投诉,你连辩都难辩。
含水率这张牌,大家都揣着不摊开。样本上写“脱壳率≥90%”,小字注释是“标准含水率14%条件下”。可中国的稻谷,从南到北含水率横跨12%到18%。你买回去那台机,标称值在你自家仓里的稻谷上,可能根本达不到。这事不能说破。说破了机器卖不动。
还有以旧换新,我最烦这个。有些经销商打着胶辊以旧换新的旗号,收回去翻新辊面,再当新辊卖。新辊能压九百吨稻谷,翻新的撑到三百吨就抱轴、跑偏。用户只知道脱壳率掉了,掉哪儿了不知道。
这种钱,赚着容易,坏的是整个行业的名声。
老师傅那句话,我记了二十年
刚入行那会儿,车间里有个老钳工,姓周,看机器从来不看仪表。
他蹲在砻谷机旁边,耳朵凑上去,听胶辊转起来的声音。
我问他听什么。
他说:“听它吃料的声。闷了,是料太湿或者间隙小了;脆了,是间隙大了。声音对了,米就对了。”
后来我自己总结成一句土话——机器是死的,料是活的,参数得跟着料走,不能跟着说明书走。
说明书给你的是起点,不是终点。同样一台机子,江西的早稻和黑龙江的粳稻,参数能差出一整档。照着样本调,第一周就得出事。
所以每回客户问我“到底调多少”,我都先问三句:什么品种?含水率多少?一天跑几个班?
答不上来这三个的,调什么都白搭。
现在问题来了——
你们厂里那台脱壳机,是拿含水率表去调的,还是拿手抓一把、牙咬一下、耳朵听一声去调的?
留言说说,你碰到过最离谱的一次碎米翻车,到底是什么原因。
