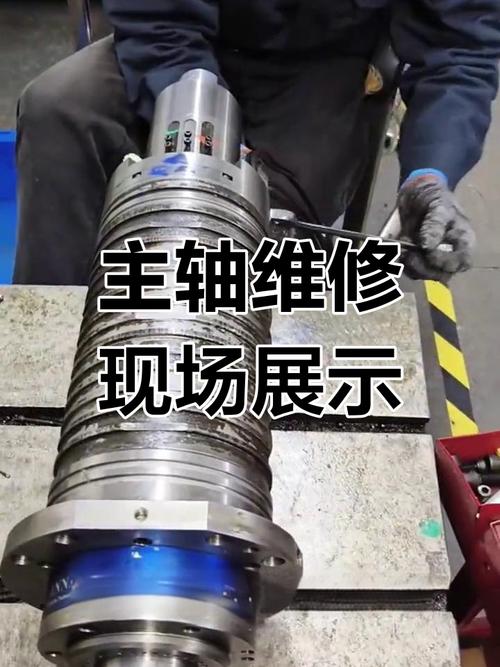
凌晨两点半,车间里那台用了六年的数控车床突然“咔”一声闷响,主轴抱死了。操作工小李吓得一哆嗦,赶紧拍下急停开关。我跑过去一看,导轨上那层油泥已经发黑发硬,手一摸,全是铁屑混着切削液结成的块。
这批活儿是给一家汽车零部件厂赶的,交期就剩三天。主轴一停,整条线都瘫了。
后来拆开查,是厂家的润滑系统设计有缺陷——油路走得太细,铁屑一堵就完蛋。你说这怪谁?怪操作工没保养?可人家说明书上写的就是“每500小时清理一次”。
这就是我今天想聊的。数控车床厂家这四个字,平时挂在采购单上、贴在设备铭牌上,看着冷冰冰。真出了事,你才知道,选错厂家,那真是天天给你上眼药。
买机床不是买白菜,三个数字先搞清楚
很多老板选厂家,就看两样:价格、外观。我跟你说,这跟相亲只看照片有啥区别?
数控车床的核心,说穿了就三个数字。
主轴转速。你别听销售吹“最高6000转”,你得问清楚,在什么工况下能稳定跑6000转?连续跑8小时行不行?我见过太多标称5000转的床子,实际拉到3500转就开始震,工件表面跟搓衣板似的。那叫“拉荒”都嫌糙。
重复定位精度。一般厂家标0.005毫米,好一点的0.003。可你知道这数字怎么来的吗?空载、恒温、新机床。车间里温度一变,切削液一浇,能稳住0.01就烧高香了。
刀塔换刀时间。这个最容易被忽略。0.2秒和0.8秒,差在哪?差在节拍。一天干800件活儿,每件多0.6秒,就是8分钟。一个月下来,够你多交一车货。

两条路线的暗战:硬轨还是线轨?
这问题在车间里能吵起来。硬轨刚性好,吃刀量大,干铸铁、锻件那叫一个稳。线轨跑得快,精度保持性好,适合干有色金属、精加工。
可行业内通常不说、实际在做的妥协是什么?
是“混搭”。导轨用线轨,但把床身铸件加厚,加配重。或者硬轨淬火深度偷工减料——标3毫米,实际1.5毫米。你说他造假?他说“够用”。
我见过一个厂家的床子,硬轨淬火层只有0.8毫米。客户拉了半年重载,导轨磨出坑了。厂家来人一看,说“您这超负荷使用啊”。可说明书上明明写着“最大切削直径200毫米”。
对吧,这种亏,吃过一次就够了。
选厂家,别光看宣传册。让他带你去看他们给谁供过货。看那家客户用了几年,机床状态怎么样。这比什么ISO证书都管用。
汽车件和航空件,完全是两码事
说两个场景。
汽车零部件,比如变速箱齿轮坯。要求就一个字:快。节拍压到极致。一台床子一天干上千件,精度要求IT8级就行。这种活儿,你得选刀塔快、排屑猛、防护好的厂家。铁屑不能缠刀,一缠就停机。我见过一个厂家的机床,排屑器设计得跟闹着玩似的,链板间隙太大,细铁屑全漏到水箱里,半个月就得掏一次。
那家客户后来换了另一家厂。人家把排屑口加宽了20毫米,链板改成密齿。就这么点改动,清理周期从半个月变成三个月。
航空件呢?完全反过来。一个钛合金接头,加工周期两小时。要求表面粗糙度Ra0.4,尺寸公差±0.01。这种活儿,你得选刚性好、热稳定性高的厂家。主轴得带恒温冷却,床身得用矿物铸件。
有个真实案例。一家航空配套厂买了台国产数控车床,厂家拍胸脯说“没问题”。结果干钛合金的时候,刀具磨损特别快,换刀频繁,尺寸就飘。后来发现是主轴轴承预紧力不够——厂家为了省成本,少装了两颗滚珠。
你说这坑不坑?
智能制造喊得响,标准滞后要人命
现在数控车床厂家都在推“智能机床”。能联网、能远程诊断、能预测刀具寿命。
听着挺好。可实际用起来呢?
不同厂家的数据接口五花八门。你想把三台不同品牌的机床接到同一个MES系统里,得请三个工程师,花两个月做适配。这叫智能制造?这叫智障制造。
还有个更深的坑:进口替代。
国产数控系统进步确实快。华中、广数、凯恩帝,在中低端市场已经站住脚了。可高端呢?五轴联动、纳米级插补,还是发那科、西门子的天下。
问题在于,有些厂家为了抢“进口替代”的标签,把国产系统装上去,参数没调好就出厂。客户拿去干精密活儿,一跑就报警。你说这是支持国产还是坑国产?
标准滞后也是个大麻烦。现在很多新工艺,比如车铣复合、干式切削,国标里根本没有对应的验收规范。厂家说“我达到了”,客户说“你没达到”,扯皮都没依据。
老师傅的土话,比说明书管用
干了二十年,我总结一句话:机床好不好,听声音就知道。
好床子,空转的时候声音是“嗡——”的,匀称、低沉。差床子,是“吱——嘎——吱”的,跟老鼠磨牙似的。
还有,买机床别只看新机。让厂家带你去他们客户那,看一台用了三年的同款。看导轨有没有拉伤,看主轴有没有漏油,看油漆有没有起皮。这比什么检测报告都实在。
对了,还有个小细节。看厂家自己车间里用的是什么床子。如果他自己都用进口的,却跟你吹国产多好多好,你心里就得打个问号。
最后问一句:你们厂里那台干了五年的数控车床,现在精度还能保住多少?换过几次主轴轴承?评论区聊聊,我看看谁家买的厂家最坑。
