凌晨三点那通电话
“老王,料又堵了,整条线停了!” 电话那头是东莞一个做改性塑料的老客户,语气急得冒火。我披上衣服往厂里赶。到现场一看,真空上料机还在嗡嗡响,真空表指针稳稳指着 -55kPa……问题就在这儿。表在跳,料没走。 拆开输送管弯头,一层结块糊在管壁上,像锅底灰。典型的高温粉料趁热粘壁。厂家当初选型只问了一句“输送什么料”,客户答“碳酸钙加树脂粉”。完了,没下文了。物料的温度、堆密度、休止角、吸湿性,一个都没问。 说真的,这行里不少真空上料机厂家,卖设备跟卖白菜差不多。
气固比这个数,才是真功夫
真空上料机厂家的本事在哪儿?不在那台真空泵,也不在料斗做得多漂亮。在气固比。 通俗讲,送一公斤料得消耗多少公斤空气。这个数取大了,料走得慢、管道磨损小;取小了,产能上去,弯头就遭罪。行业常用区间 3:1 到 8:1,稀相输送居多。可你要真信样本上那个 8:1,基本等于给自己埋雷。 我的经验:普通塑料颗粒,6:1 到 7:1 比较稳;重钙粉、石英粉这类堆密度大的,老老实实回到 3:1 到 4:1。输送风速也得盯死,颗粒料 18 到 22 米每秒,粉料压到 12 米每秒以下,不然弯头三个月就得换。 真空泵两条主流路线。一条是真空发生器,靠压缩空气引射产生负压,结构简单没运动部件,防爆场合特别吃香。缺点也明显——费气。一台 7.5kW 空压机伺候一台小上料机,电费账算下来心疼。 另一条是罗茨风机或旋片真空泵配气力输送。效率高,真空度能拉到 -60kPa 以上,长距离大产能靠它。可它怕粉尘进泵。滤芯一破,转子直接抱轴,修一次够买半台新设备。 材料上,304 和 316L 之争问了二十年了。食品医药、锂电别犹豫,316L,电解抛光,内壁粗糙度 Ra 0.4 以下。普通化工、塑料改性,304 够用。
锂电和食品,两套完全不同的玩法
同样叫真空上料机厂家,做锂电和做食品的,基本是两个物种。 先说锂电正极材料。这个行业的死穴是金属异物。铁、铜、锌超标几 ppm,整批料报废。设备得无铜无锌设计,电机隔离,管道内壁做陶瓷或聚氨酯内衬,还得通氮气保护——三元材料遇水产碱,遇静电更麻烦,你懂的。 见过一个真事。江苏一家正极材料厂,用了普通碳钢弯头的上料机,运行三个月产品磁性异物超标,整线停产排查。最后发现就是弯头磨损掉铁。换全陶瓷内衬弯头,一套贵了四倍。可你算算停产的损失? 再说食品添加剂。场景完全变了。GMP、快拆结构、无死角、CIP 在线清洗,材质要有 FDA 或者 EU 10/2011 的证明。有个山东做乳清粉的客户,最头疼的不是上料,是清洗验证——每批换料,拆装加清洗两小时,工人骂娘。 后来怎么解决的?料斗改快卡式,法兰用卫生级卡箍,五分钟拆完。密封圈换白色硅胶,可过蒸汽。就这一个小改动,一天多跑两批。
风口下面,暗礁也不少
这两年进口替代喊得响。瑞士、德国那几家,价格是我们的三到五倍,交期半年起。国产真空上料机厂家在中低端基本拿下了,高端还有硬骨头。 差在哪儿?控制。 人家的设备带真空度闭环反馈、堵塞预判、滤芯寿命曲线。我们很多还是继电器加时间控制器——吸十秒,停五秒,反吹三秒。参数定死,物料一变就抓瞎。现在有些厂开始上 IO-Link 传感器、上远程运维模块,方向对。 但有个难题,行业里没几个人愿意公开谈:物料特性数据库基本空白。 粉体输送这东西,堆密度、粒径分布、休止角、含水率、爆炸下限,参数一综合,理论上算不出来。缺实验数据撑着。那我们选型靠什么?靠老师傅拍脑袋,靠上回那个差不多的项目抄一抄。 这能不出问题吗? 还有标准。真空上料机目前没有强制性国家标准,行业标准也有点滞后。防爆这块,粉尘防爆认证市场鱼龙混杂。有些厂子贴个标就敢往金属粉末车间发货。锌粉、铝粉、镁粉,粉尘云爆炸可不是闹着玩的。 静电积聚更隐蔽。塑料管道不导电,粉体高速摩擦,电荷堆到一定程度,一个火花,整个料仓上新闻。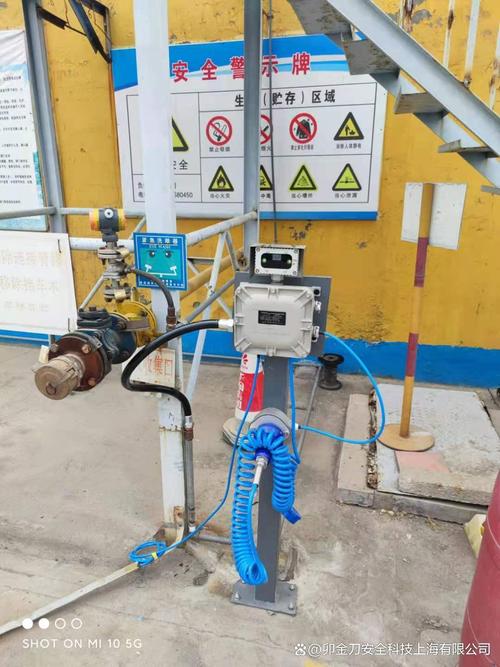
老师傅一句话