半夜那台机子又趴窝了
凌晨两点,老周打电话来,嗓子是哑的。车间那台制袋机,热封刀温度设定180℃,实际测温只有165℃。PE膜封边一拉就开。操作工说膜有问题,换了两卷还是这样。
厂家售后说三天后到。老板在办公室拍桌子。老周骂:三天?客户退货单都到了!
这就是塑料制袋机厂家的存在感。平时你感觉不到它。一出事,它比老板还重要。买机器不是买铁架子。买的是稳定。买的是半夜有人接电话。
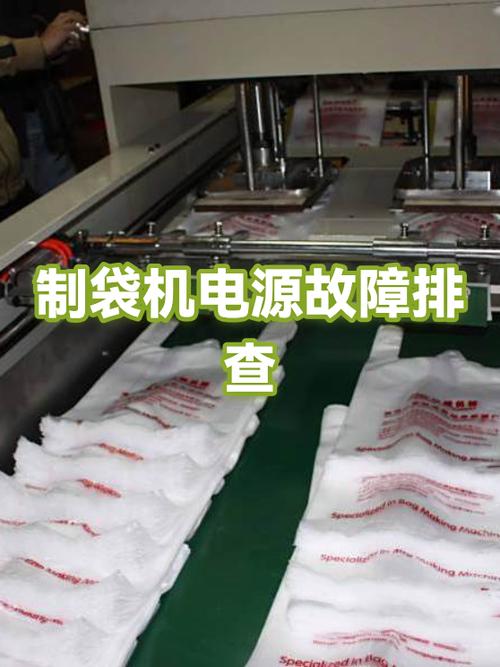
我干了二十多年机械,见过太多厂子死在“将就”上。温度差三度,封口强度掉一半。你信不信?
热封刀那点事,差三度就翻脸
制袋机原理不复杂。放卷、张力、纠偏、热封、冷却、切刀、收叠。听着简单。做起来全是坑。
关键参数三个:热封温度、压力、时间。LDPE膜热封窗口大概120到160℃。CPP膜能到160到200℃。复合膜更麻烦,有的要求130到170℃,还要看胶水层。压力一般0.2到0.4MPa。时间按刀速走。高速机200到350刀每分钟,热封时间可能只有零点几秒。
温度均匀性差3℃,封边就一边牢一边脆。你说气不气人。
技术路线就两条。一条是凸轮机械轴。便宜,同步稳,耐操。换规格慢,调刀调到你怀疑人生。另一条是伺服独立驱动。灵活,换单快,能追色。电控复杂。便宜伺服容易丢步,张力一跳,袋子长短不一。
行业内通常不说,但实际在做的妥协?标伺服,里面用步进电机开环。标张力闭环,实际还是磁粉离合器。热封刀用铝刀,升温快,温度均匀差。加几片云母,分三区控温,中间靠导热。切刀标SKD-11,实际普通高速钢。客户不拆,谁知道。
说实话,不是厂家坏。是价格战逼的。你砍一万,他就砍材料。对吧?

选型别只看速度。问清楚:热封刀几区控温?刀面温差多少?张力是摆辊还是伺服?切刀伺服还是机械?这些比报价单重要。
食品袋和快递袋,根本不是一路活
同样叫制袋机,食品袋和快递袋的要求差得远。
食品厂要卫生。不锈钢罩、无油污、易清洗。热封强度要稳。冷冻食品袋得在-18℃不脆裂。有的还要求无溶剂残留。袋子要易撕口,不能有晶点。某食品厂做速冻水饺袋,买了台便宜机,热封温度波动大。冬天运输,封口全裂。一车货赔了十几万。后来换厂家,加了分段冷却,热封刀改成铜合金,温度公差控制在±2℃。这才稳住。
快递袋厂不一样。要快。要便宜。要耐磨。袋子大,连卷,打孔,易撕。某快递袋厂,日产20万只。机器送料偏,袋长误差3mm。面单贴歪,分拣机卡。客户投诉到总部。厂家加了伺服追色和纠偏,换卷自动接料。速度降了一点,但废品率从8%降到1.5%。
塑料制袋机厂家得懂下游。不懂下游,只卖铁,迟早被换掉。
智能不智能,先看减速机漏不漏油
这两年都在喊智能制造。远程运维、总线伺服、视觉检测、能耗监控。听着高级。车间里先看什么?看减速机漏不漏油,抱轴没抱轴。看电柜有没有空调。看编码器线有没有屏蔽。
绿色制造也来了。可降解膜PLA、PBAT,热封窗口窄,温度高一点就粘刀,低一点就封不住。对温控要求比普通PE高得多。有的厂家直接拿老机器改,温控还是PID继电器,做可降解袋就是碰运气。
进口替代是真趋势。国产高速机价格是欧洲机的一半,甚至三分之一。但暗礁也多。标准滞后。可降解塑料袋的降解率、热封强度测试方法,各家不一。客户拿A标准验收,厂家按B标准生产。扯皮。
还有个难题,行业内不愿公开:售后靠换板。维修工不看电路图,直接换主板。换不好,再换伺服驱动器。客户买单。数据接口私有协议。你想接MES?加钱。你想看实时温度曲线?加模块。
更麻烦的是安全标准。高速制袋机切刀、热封刀,防护门锁有的没联锁。出了事,厂家说客户违规操作。客户说机器没警示。谁对?标准没跟上。

所以买塑料制袋机厂家的设备,别光看宣传册。问一句:数据接口开放吗?安全门锁符合哪条标准?可降解膜工艺包有没有?
老师傅的土话
回到车间。老师傅点根烟,说:“买制袋机,别听销售吹。带卷膜去试。跑足八小时。看热封刀温度漂不漂。看袋子切口齐不齐。看夏天中午电柜跳不跳。”
他还说:“机器好不好,看它连续跑三天,螺丝松不松。”
理论参数重要。实操细节更要命。接地线、稳压器、车间温度、膜的批次,哪个都能让机器趴窝。
你们厂里那台制袋机,最让你头疼的是温度、张力还是切刀?有没有被厂家标称速度坑过?评论区聊聊。
