凌晨三点,车间那台铜铝焊接机又报警了。
我披着棉袄跑过去,看见焊缝跟蜂窝煤似的,气孔一个挨一个。质检小刘举着拉力试样,一掰就断。“李师傅,这已经是这周第三炉了。”我没说话。把工件翻过来,看背面——没焊透。这能怪谁?操作工说参数都是按铜铝焊接机厂家给的工艺卡设的。可工艺卡是死的,铜铝是活的。

铜铝焊接机厂家这东西,平时你根本想不起它。可一旦出事,就是批量报废。损失?一台电池包连接片,几十块钱。一炉一百个,就是几千。要是流到客户手里,召回。那数字后面得加好几个零。
铜和铝,天生就不是一路货

铜熔点一千零八十三度,铝六百六十度。差了一倍。
导热率?铜是铝的一点六倍。啥概念?你拿焊枪对着铝加热,热量嗖嗖往铜那边跑。铝还没化,铜还没热。这活怎么干?
所以铜铝焊接机厂家得在能量控制上玩命。现在主流两条路:摩擦焊,超声波焊。
摩擦焊,工件转起来,摩擦生热,顶锻。焊缝强度能到铜母材的八成以上。漂亮。但只能焊回转体,轴啊管啊。你焊个扁片试试?夹不住。
超声波焊呢?适合薄片。电池极耳那种。零点几毫米。但厚度一过三毫米,功率就顶天了。硬上?焊头烧给你看。
行业内通常不说但实际在做的妥协:降参数保良率。标称能焊十毫米的,实际只敢跑六毫米。为啥?怕飞溅,怕虚焊。厂家给的电流值,你照着用——十有八九要调。有经验的师傅,往上加个百分之五,或者焊接时间减个零点二秒。这就是吃饭的本事。没人写在操作手册里。
不同行当,要求天差地别
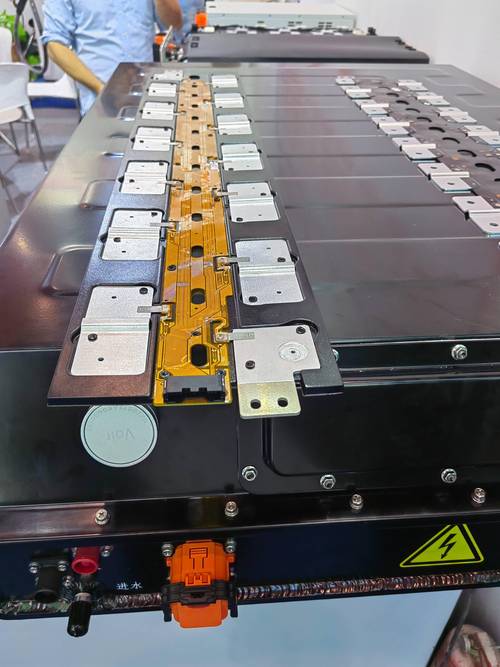
先说新能源汽车。电池包里的铜铝连接片。要求啥?低电阻,不能有脆性相。虚焊?内阻超标,整包退货。我见过一家电池厂,用超声波焊。焊完测电阻,好的。装车跑三个月,振动。接头裂了。拆开一看,界面全是金属间化合物。脆得跟玻璃似的。后来换摩擦焊?又不行,形状限制。最后改了结构,外加钎料过渡。折腾了半年。
再说制冷行业。空调管路铜铝接头。要求耐压,耐腐蚀。氟利昂不能漏。有家厂子,用摩擦焊。焊完不退货,直接弯管。一弯,裂了。为啥?焊后没退火。热影响区硬得像铁。铜铝焊接机厂家说“焊完就能用”。可实际呢?得加一道去应力退火。这道理,厂家不知道?知道。但说了,你嫌流程长。
两个行业,一个要导电,一个要密封。铜铝焊接机厂家要是只懂焊,不懂下游,迟早翻车。
智能、绿色、进口替代——还有暗礁
现在流行数据追溯。每焊一个接头,参数自动存。挺好。
绿色制造,少用钎料。铜铝直接焊,省了钎剂。环保。
进口替代?国产铜铝焊接机厂家价格便宜一半。但稳定性?我见过一台国产机,连续焊八小时,功率掉百分之十五。进口机稳。但贵。老板算账,买一台进口的,够买三台国产的。换着用。
行业内不愿公开的难题:铜铝界面会生成脆性金属间化合物。厚度超过五微米,强度断崖式下跌。可在线检测这层化合物?几乎做不到。只能破坏性抽检。抽到好的,整批过。抽到坏的,整批废。标准滞后更头疼。现行铜铝焊接接头标准还是九十年代的。那会儿焊件多厚?现在呢?薄型化,高强化。标准根本覆盖不了。厂家说符合国标。可国标管不了新工艺。出了事,扯皮。
还有,很多厂家宣称“啥都能焊”。买回去,试错成本你自己扛。我见过一个老板,买了三台不同厂家的设备,最后只有一台能用。那两台呢?角落里吃灰。
老师傅的土话,比啥都管用
铜铝焊接,七分靠设备,三分靠手艺。可设备不行,手艺再好也白搭。
经验法则:焊前用丙酮擦,别用酒精。焊后用放大镜看。别信仪表,信你的眼睛。
还有一句:“焊缝发亮,心里发慌。”为啥?太亮的焊缝往往合金化过度,脆性相多。真正好的焊缝,是那种均匀的鱼鳞纹,带点哑光。
最后,问各位同行一句:你们车间那台铜铝焊接机,最近一次出废品,是因为设备参数漂移,还是因为操作工偷懒没擦油污?
