上个月三号凌晨三点,手机炸了。
调度小李的声音带着慌:王工,新那台数控铣抱轴了,烟都冒出来了。
我套上工作服蹬着鞋就往车间冲,深秋的风刮得脸疼,心里骂了一万遍那个卖设备的小厂家。
推门进去就闻见烧焦的黄油味,主轴壳烫得碰都碰不得。拆开来一看,主轴轴承装配间隙少留了三道,热胀冷缩直接咬死了。
这台机才买了三个多月。
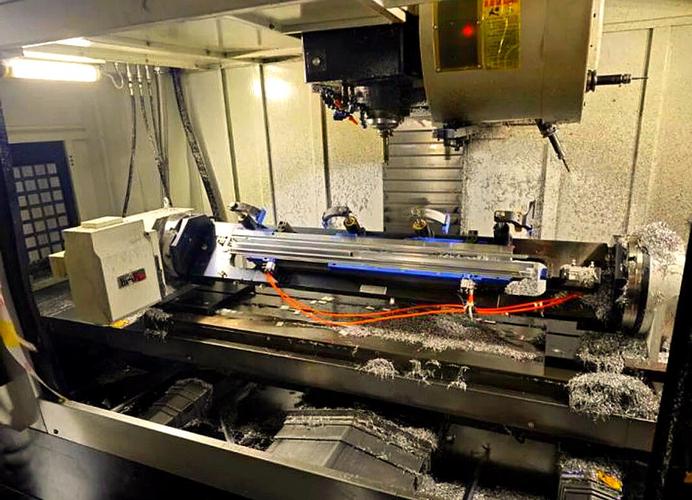
说实话,干机加工快22年,我太清楚了,设备好不好用,从找数控铣床厂家那一步就定了大半。
藏在参数里的猫腻,厂家不会主动说
很多人买设备只看什么系统、行程,张嘴就问是不是发那科,殊不知床身、主轴、丝杆这些核心,才是厂家玩猫腻的地方。
就说主轴跳动,正规数控铣床厂家出厂要求控制在0.002mm以内,小厂能做到0.008就敢给你标合格,用起来震刀震得你怀疑人生。
再说到硬轨淬火,正规床身导轨淬火硬度要到HRC52-55,能用十几年不磨凹,小厂偷工艺,很多只淬到HRC45不到,干个两三年导轨就拉荒,精度直接飞了。
还有丝杆预拉,1米长的滚珠丝杆,正规厂家会留0.15mm的预拉量抵消热变形,小厂直接省了这道工序,夏天干活热了,丝杆伸长,精度掉个两三丝太正常。
现在主流就是线轨和硬轨两条路线,大家都知道线轨快,适合轻切削跑量,硬轨稳,适合重切削干模具。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多厂家现在使劲推线轨,宣传说”线轨也能干重活”,其实就是把线轨规格做大一号,成本比同负载的硬轨低15%,卖价只比硬轨低5%,赚的更多。
客户觉得捡了便宜,速度快还便宜,干不了一年重活,线轨滑块磨损,精度直接掉没了,找谁哭去。
不同行业要选不同的路,没有通用的好厂家
我前两年帮朋友选设备,太明白这个道理了,不同行业的要求差着十万八千里,好厂家会给你调,坏厂家不管什么单都拿统一配置糊弄。
就说做汽车覆盖件模具的,浙江台州那个老板,之前图便宜找了小厂家做了台850,干一米五的模具,吃刀量放到0.8mm就震刀,出来的型面坑坑洼洼,钳工研配要整一个礼拜,一天出不了一套活。
后来找老牌厂家重新做了台硬轨机,把导轨接触面手工刮研到每平方厘米25个点,吃刀放到1.5mm都不抖,研配时间直接砍了三分之二,三个月就把买设备的钱赚回来了。
另一个案例是做骨科医疗器械的,广东佛山那家做钛合金股骨柄的,原来买的便宜机,要求粗糙度Ra0.4μm,结果干出来总是差0.2μm,整批120多件全废,直接亏了两百多万。
后来找专门做高精度设备的厂家,换了带陶瓷球主轴轴承的,主轴跳动稳定在0.001mm,合格率直接从60%升到98%,现在排单都排不过来。
说白了,好的数控铣床厂家,不会拿一套配置卖所有客户,会顺着你的活给你调,差的厂家只会给你堆听起来好听的配置,坑你没商量。
风口下的暗礁,行业里没人愿意说的实话
现在都喊进口替代,一堆厂家跳出来说自己完全国产,性能吊打进口机。
我不反对进口替代,这两年国内厂家确实做起来了,床身装配的工艺比十年前好太多,但是说实话,核心的丝杆、轴承、系统,大部分还是用的进口件,说白了就是国内厂家做组装,把进口件攒起来,这没什么不好,但是吹成完全国产就没必要了。
不过话说回来,有个行业内不愿公开的难题,就是精度保持性的标准滞后。
现在的标准只要求出厂精度达标,至于设备用了一年、两年之后,精度掉多少算不合格,没有强制要求。
很多小厂家就是钻这个空子,出厂的时候精度凑活达标,卖出去就不管了,用个两三年精度掉个三五丝,客户只能自己花钱找师傅修,厂家早就不认账了。
绿色制造现在也喊得响,很多厂家说自己的设备省电,其实就是把主轴电机功率降了一档,你干重活的时候动力不够,还容易烧电机,都是噱头。
昨天我还在车间调那台新换的铣机,切了一块45号钢,吃刀两毫米,走刀速度不慢,面光得能照见人。
干我们这行,老工程师常说一句话:选数控铣床,三分看配置七分看厂家良心。
看不见的地方肯下功夫,才是真的好厂家。
你们干车间这些年,遇见过数控铣床厂家哪些埋的暗坑?不妨唠两句。
