就因为找的铰孔厂家,把新能源电机端盖的铰孔精度做崩了。
三批次货,每批抽20件,有3件的圆度差了0.003mm,装轴承的时候卡得转不动,下游整车厂的产线停了整整3个半小时,算上违约金、停线损失,比我给供应商付的全批货款还多。
说实话,干了11年精密零件采购,我之前总觉得,铰孔精度不就是个机床调一调的事?直到踩了这两次坑才明白,能不能把铰孔精度稳定住,根本不是靠机床贵不贵,全看厂家有没有把细节抠到骨子里。
别信销售拍胸脯的“精度承诺”,先去车间摸三个硬指标
很多人选厂,上来就问”你们能保证多少级的铰孔精度?”销售说”我们能做IT5级”,你就觉得稳了。大错特错。
真的能稳定出精度的厂,根本不会把”我们精度高”挂在嘴上,你去他车间转一圈,三个细节藏都藏不住。
第一,别盯着销售递过来的抛光样件,先问他要近一周的铰孔工位SPC过程监控记录。不是那种事后补的、全是合格数据的台账,是带时间戳、每两小时测一次孔径、带刀具磨损补偿值的实时记录。要是对方支支吾吾说”台账在办公室锁着,下次给你看”,直接走。
第二,别光听他吹”我们用的全是进口铰刀”,直接查他的换刀台账。真正能稳定保证铰孔精度的厂,绝对不会一把硬质合金铰刀从开粗用到崩刃才换,他们会根据加工材料的不同,定死刀具的加工寿命——比如加工铝合金件,每加工120件就强制换刀刃,不管肉眼看有没有磨损。那种一把刀用大几百件的厂,做出来的孔刚开始几个是准的,越往后孔径越大,圆度越差,全是偷工减料。
第三,绕到车间切削液池旁边瞅一眼温度表。要是夏天车间里切削液温度能飙到40度,工件加工的时候热胀冷缩,哪怕当时测着孔径完全符合公差,等零件凉到室温,尺寸能差个两三丝。这种厂别说稳定的铰孔精度,连最基础的环境控制都做不好,别抱任何期待。
能把铰孔精度做稳的厂家,根本不是那种“什么都能做”的大厂
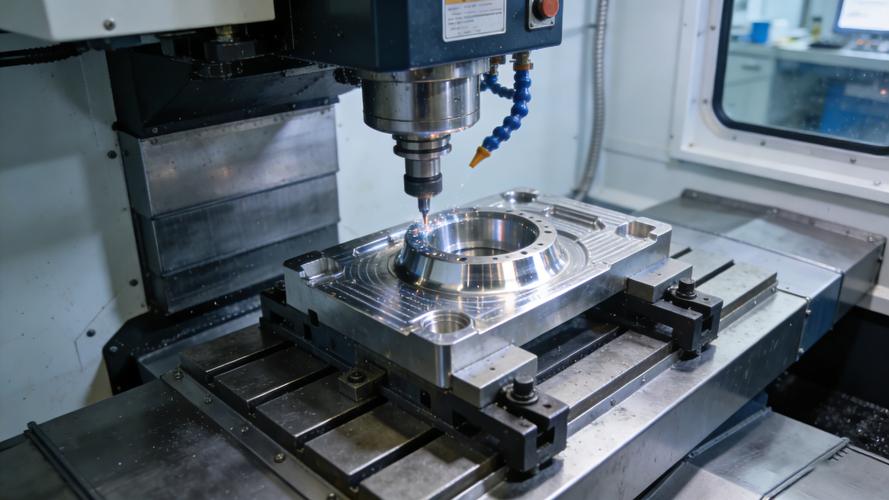
我之前有个误区,总觉得找规模大、名气响的上市公司合作,质量肯定稳。直到去年接触了三个连续供了8个月货、铰孔精度良率稳定在99.2%以上的厂才发现,靠谱的厂家画像,跟我之前想的完全不一样。这些厂全是员工数在80-150人之间的中型厂,没有乱七八糟的业务,车间里一半以上的工位都是围绕高精度铰孔工序配的,专门做液压阀块、电机端盖、精密连接器壳体这类对孔位要求高的零件。就像苏州那个我叫老周的供应商,老板自己就是国营厂出来的精密磨工,开厂12年,从来没接过大型结构件焊接、粗加工这类杂活,车间里连行车都只装了5吨的——就怕接了大重量的活,把车间的精度环境搞乱。
他们家从来不会给你报全行业最低价。算成本的时候,把换刀的损耗、恒温车间的电费、每个孔位100%全检的人工全摊进去,单件价格比那种低价中标后偷工减料的厂高个8%左右。但架不住人家良率稳啊,算上返工、客诉、停线的隐形成本,总采购成本反而比找低价厂低了快20%。
反过来想也对,那种年产值几个亿、什么零件都能做的大厂,反而未必愿意给你做高精度的小批量订单。他们的产线都是为十万级以上的大批量零件设计的,换一次铰刀、调整一次工艺参数的成本很高,要是你的订单量没到人家的起订门槛,根本不会给你单独调工艺,随便拿产线上的通用参数给你做,精度根本稳不住。
我真的见过太多这种厂了。你跟他说要IT6级的铰孔,他拍着胸脯说没问题,等货交过来,测出来的精度连IT9级都勉强,一问原因,人家说”最近车间赶订单,恒温空调坏了两天”。
当时我真的想当场买张票过去把他们空调砸了。
签合同前别嫌麻烦,这两个坑踩一次就够你喝一壶

如果是年采购额在50万以下的小订单,别一开始就签全年的框架协议,更别信那种”我们免费给你做样件,你先把年框签了”的套路。之前就遇到过,供应商给的样件是师傅在实验室手工磨出来的,精度完全达标,等签了合同交大货,直接上批量机床做,铰孔精度差了快0.01mm,等你反应过来,定金已经付了,退都退不回来。正确的做法是先拿30件的小批量试单,要求对方每一件都附对应的内径测量报告,连续供3批,良率能稳定在98.5%以上再续单。
如果是年采购额在200万以上的大订单,别把所有的量全砸给一家厂。拿70%的量给你验证过的靠谱厂家,留30%的量给同类型的备选供应商,防止对方临时产能紧张、或者车间出点小状况掉链子。我之前有个做液压阀的朋友,把全年的订单全给了一家合作了五年的厂,结果对方夏天电路检修停了一周,他的交期晚了10天,直接丢了个合作三年的老客户。
避坑的硬条款,必须写进合同里,别靠口头约定。
第一,铰孔精度的验收标准是零件在20度恒温环境下静置4小时后的测量值,不是车间现场35度时的即时测量值。不然到时候对方拿个千分尺在热烘烘的车间测,说孔完全符合公差,你拉回自己实验室测,差了两丝,扯都扯不清。
第二,必须约定精度不合格的赔付比例。别搞那种”不合格就免费退回返工”的软条款,要写清楚:如果某批次的铰孔精度良率低于97%,对方不仅要承担返工的全部成本,还要赔付对应批次货值的15%作为你这边的产线损失。
哦对,别觉得这样写太苛刻。
真的,你跟靠谱的厂家提这些要求,人家根本不会有意见——因为他们本来就是按这个标准做的。只有那些想投机取巧、靠偷工减料压成本的厂,才会跟你扯”我们从来没这么签过合同”。
对吧?
