老机修聊透橡胶模具厂家:藏在车间里的隐形门道

上周三后半夜,我刚到家躺下,手机就炸了。 浙江台州一个做硅胶制品的老客户打过来,声音都抖了。 十条生产线全停,刚从本地小厂拿的新橡胶模具,压出来的按键全缺料,毛边能拉出一厘米长,一天废了两千多件,赔客户的钱都够开两副新模了。
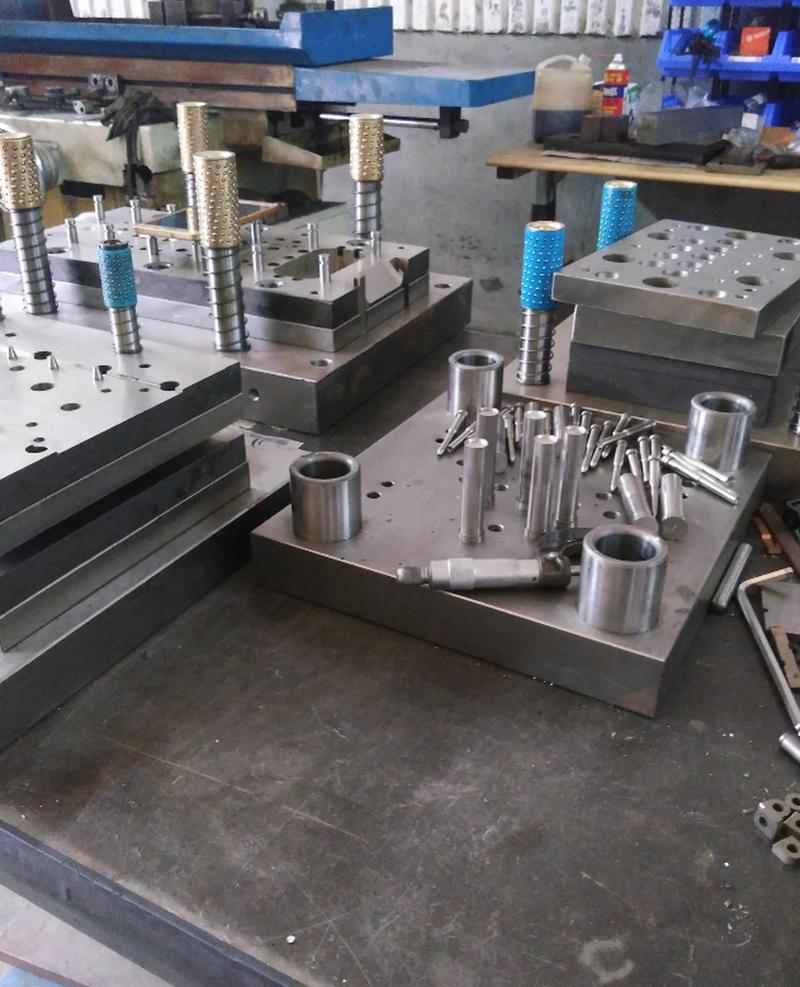
机加工车间橡胶模具故障拆模现场
机加工车间橡胶模具故障拆模现场

模具一出问题,全车间都得停

模具一出问题,全车间都得停
模具一出问题,全车间都得停
说实话,很多外行人不知道,橡胶制品的利润,一大半都系在模具上。 你料选的再好,硫化温度调的再准,模具不行,全白搭。 做了二十年机修,我见过太多死在模具上的订单。 橡胶模具厂家做的事说穿了不复杂,就是给橡胶成型做个框,但里面的道道,没泡过车间十年根本摸不清。 型腔表面粗糙度必须达到Ra0.2以下,摸起来要像镜面一样滑,不然橡胶一压就粘模,出件全是毛边。 型腔尺寸公差必须卡死在±0.01mm,差一根头发丝的十分之一,做出来的密封圈装上去就漏油漏水,客户整批货都要退。 还有加工后的氮化层深度,必须控制在0.15mm到0.2mm之间,浅了不耐磨,开十万件型腔就花了,深了太脆,天热一点就裂。 现在主流有两种加工路线。 一种是CNC粗铣后手工抛光,优点是表面够亮,加工成本低,缺点是全靠钳工师傅手上的准头,同一批开的十副模,精度能差出三个丝。 另一种是电火花精修后整体氮化,一致性好,放十年都不变形,耐磨度翻一倍,缺点是成本高一半,交期多等七天。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 只要你不肯加钱做全精料,九成厂家都会只给型腔的工作面做精抛,背面、流道这些看不见的地方,拉荒完刷层漆就给你了。 你拿到手看起来亮堂堂,用三个月流道积碳堵了,出件速度越来越慢,你才知道哪里不对。

不同行业要的根本不是一种模

我见过拿百万模具做几块钱冰格的,也见过拿几万模具做几十万密封圈的,要求完全不一样。 去年给长三角一家做新能源汽车线束密封垫的客户,介绍过橡胶模具厂家。 一开始客户图便宜,找了个小厂开模,做出来的密封垫合模线偏了0.02mm,装车之后过盐水密封测试,整整一个柜的货全漏,整车厂直接拒收。 后来重新找厂家开模,要求合模线偏移不能超过0.005mm,光试模调整收缩率就试了五次,才合格。 之后人家单月出十万件,没出过一个不良。这就是汽车行业的要求,差一丝都不行。 另一个案例是前段时间做网红硅胶冰格的客户找过来。 人家的要求根本不是精度,公差放大到0.1mm都能用,核心要求是脱模快,一小时能多出两模,表面雾面皮纹要均匀,不能有划痕,摸起来不刮手。 人家卖的是颜值,走的是量,模具只要能开出来,能省则省,精度差一点根本没人在乎。
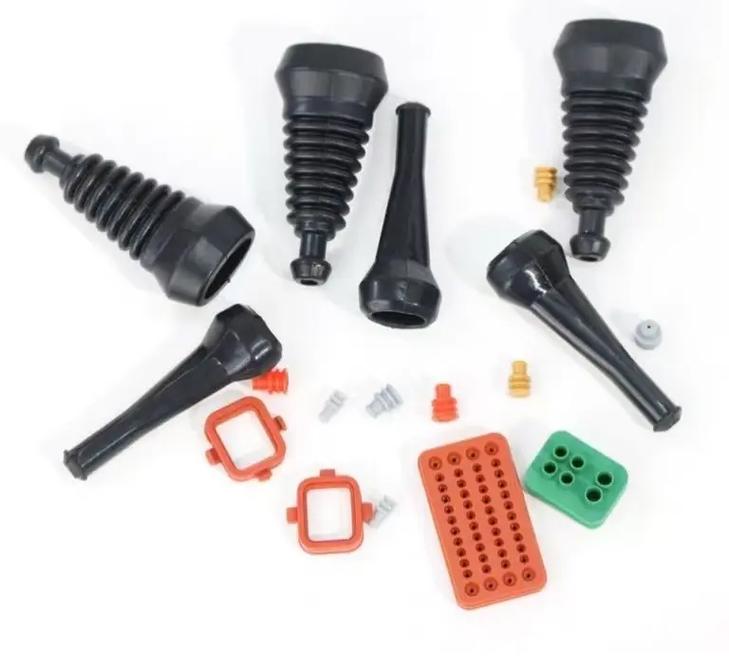
新能源汽车线束密封橡胶模具成品
新能源汽车线束密封橡胶模具成品

风口之下藏着看不见的坑

风口之下藏着看不见的坑
风口之下藏着看不见的坑
这两年行情不一样了,原来很多做高端产品的厂家只认日本德国的模具,现在国内头部的橡胶模具厂家精度能做到完全对标,价格只有进口的三分之一,交期还能缩一半,很多客户都转回来了。 绿色制造要求淘汰有毒的旧电镀工艺,现在不少厂家都换成了无氰环保氮化,污染少了,模具寿命还长了。 但是有个行业内不愿公开说的难题,我今天说出来。 现在国家关于橡胶模具的收缩率标准,还是二十多年前定的,用的都是当年通用天然橡胶、丁苯橡胶的参数。 这两年新型环保橡胶层出不穷,什么生物基橡胶、低烟无卤橡胶,收缩率从1%到5%不等,不同厂家的料收缩率都不一样,根本没有统一标准。 全靠橡胶模具厂家自己攒数据库,一次次试模调尺寸,试一次模几千块就进去了,这个成本要么厂家自己扛,要么转嫁给客户,客户还觉得你技术不行,开个模还要试好几次。 标准滞后,坑的是上下游所有人。 昨天我在钳台上磨一个用了五年的旧模,跟我徒弟说,干这行记住一句话: 宁添三斤料,不削一分模。 什么意思?调机试模的时候,哪怕多废点橡胶,多扔几个样品,也别随便乱改模具型腔的吃刀量,改错一丝,整副模就废了,那才是吃大亏。 你们干橡胶这行,遇到过最坑的橡胶模具厂家是什么样的?过来唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊透橡胶模具厂家:藏在车间里的隐形门道
文章链接:https://m.yxqcspc.com/15660/