2026-09-16 03:35:44 分类:商机
上周整理车间仓库,翻出去年那台坏了的感应加热机,锈得掉渣。
质检小李那天踹开我办公室门,烟都掉了:“张工,又裂了,第三批曲轴,12根全废了。”
那次赔了客户十八万,老板脸绿了三天。
当初换这个设备就是贪便宜,找了个小作坊厂家,比市场价低了快一半。
说实话,我一开始就不看好。可架不住人报价香啊。
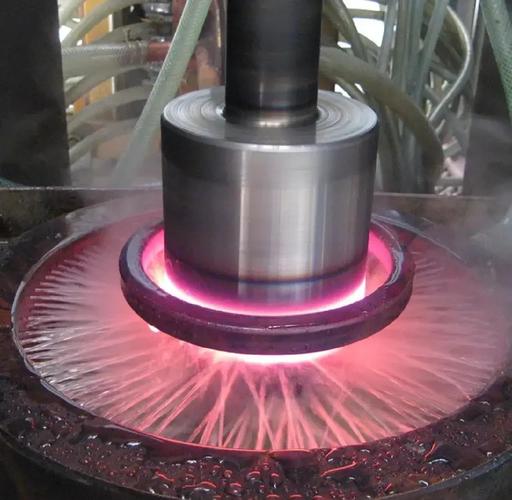 机加工车间曲轴感应加热淬火现场图
别光看报价,厂家的技术底子藏在看不见的地方
很多人觉得感应加热不就是靠涡流发热嘛,哪家不是做。
这里面门道深了去了。
我干了20年,给你说三个实打实的数字,别记错。
第一,淬火层深度每增加1mm,适配频率要降大概10kHz,差一点,硬度就不达标。
第二,全新原装IGBT模块的正常使用寿命能到80000小时以上,翻新拆机的大多撑不过15000小时,差了快五倍。
第三,正规厂家做的透热设备,热转换效率能到92%以上,小厂攒的机器大多只有80%出头,一年下来电费差出来好几万。
现在主流有两条技术路线,MOS管和IGBT。
MOS管开关速度快,做小工件高频淬火合适,但是单台功率很难超过200kW,做大件扛不住。
IGBT能做大功率,效率也高,但是低频段稳定性不如MOS,做深透热容易温场不均匀。
说实话,行业内通常不说但实际都在做的妥协,我今天抖出来。
很多小厂家标功率,标的是输入功率,不是输出功率。
你要买100kW的设备,实际输出可能只有70kW,干活自然达不到要求。
更有甚者,用拆机旧模块凑数,外面刷个漆卖新机的价,你不用个一年半载根本看不出来。
不同行业要求差十万八千里,定制能力才是试金石
第一个场景,汽车零部件的曲轴淬火。
去年我们给一家商用车厂配套,换了小厂设备之后,淬硬层深度波动最大差了0.8mm,合格率掉到83%,一天要废好几根。
后来找江苏一家做了十几年的感应加热设备厂家,人家上门测了我们的坯料公差,重新改了感应圈的匝距和频率,合格率直接拉到99.2%,再也没出过整批开裂的问题。
第二个场景,金刚石刀具的钎焊。
我之前接触过一个做地质勘探钻头的客户,原来的设备加热一个钻头要18秒,等刀头基体红透,上面的金刚石已经碳化了,报废率差不多20%。
厂家给改成了100kHz的双匝感应圈,把加热区精准控制在基体的焊接层,时间降到7秒,报废率一下子掉到不到2%。
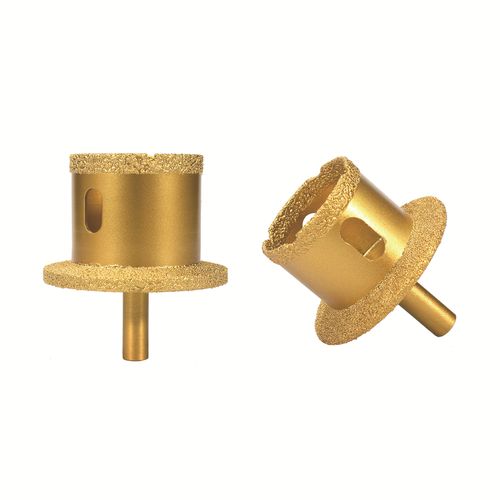 金刚石钻头感应加热钎焊成品图
说实话,不是什么大厂家就一定能做好,有的厂家专做汽车件,给你做钎焊就不一定顺手。
关键看人家有没有对应行业的实际案例,敢不敢给你打样试生产。
对吧?
进口替代的风起来了,暗礁也不少
 进口替代的风起来了,暗礁也不少
前几年高端感应加热设备都认进口,欧美厂家一台卖几百万,还得等大半年。
现在国内做得好的感应加热设备厂家,技术已经追上来了,价格只有进口的三分之一,售后还随叫随到,很多厂都换国产了。
不过话说回来,行业里有个不愿公开说的难题。
现在很多厂家都吹自己能精准控温,其实九成以上都是靠时间控温。
就是设定加热几秒到温度,自动断电。可你想想,坯料的初始温度冬天夏天不一样,下料的尺寸公差也有波动,最后实际温度差能到七八十度,质量怎么稳?
真的做实时红外测温闭环的,整个国内没几家,成本也高,很少有人愿意主动加。
而且现在行业标准还是十多年前的,很多新的变频技术、控温技术都没有对应的检测标准,真出了纠纷,你连说理的依据都没有。
现在我们车间那台旧机器已经卖了废铁,换了新设备快一年,没出过大问题。
我们老钳工有句土话:买设备不看厂家干过多少活,光盯着报价砍,迟早给你拉荒。
你们干机械这么多年,有没有遇到过选感应加热设备厂家踩坑的事儿?不妨摆出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对感应加热设备厂家:20年车间老工程师的实操经验谈
文章链接:https://m.yxqcspc.com/15694/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
