上个月深更半夜接客户电话,那边生产经理快哭了。说刚上一年的自动化上下料线,三台机械手烧了两台伺服,今晚必须出活,要我过去救场。
我套上衣服开车过去,拆开机柜一看,进线端子都烤化了。接的线径比要求细了整整一个号。
厂家中标比第二名低了12万,合着在这种看不见的地方砍成本。这就是自动化设备厂家的存在感,平时开得顺你想不起来他,出问题的时候能把你半年利润坑没。
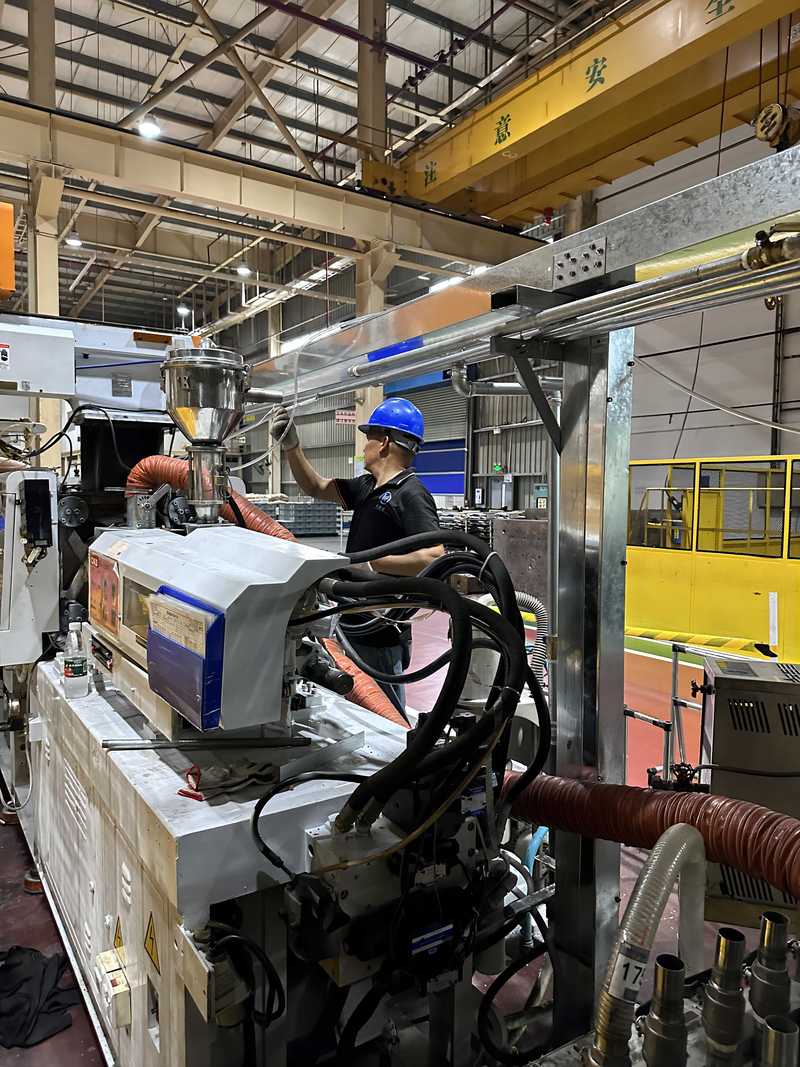
藏在参数里的秘密,行业不说的妥协
很多人选型只会看样本上的重复定位精度。我见过九成的客户,拿到样本只看那个标出来的±0.01mm,转头就砍价。
实际上,这里头门道多了去。现在主流的传动路线就两种,滚珠丝杠传动和直线电机传动。
直线电机快,精度保持性好,但是贵,对安装环境要求高,一点点铁屑进去都能刮坏导轨。滚珠丝杠便宜,抗造,但是用久了有间隙,精度会掉。
行业内通常不说但实际在做的妥协是什么?绝大多数厂家,给你报的是新设备的静态精度,不是跑合三个月后的动态精度。
为了压价拿单,会把C1级精度丝杠换成C2级,成本直接降15%,样本上还是标±0.02mm的重复定位精度。
你刚装上试机没问题,用满一年,间隙跑出来,精度直接掉三倍,做出来的零件直接废。我还见过更狠的,伺服电机选额定功率比实际需要小0.2kw,满负荷干活天天过热,寿命从设计的8年降到2年多。
不同行业的要求,差得不止一点半点
去年东莞一个做手机中框的客户找我,之前找了个小厂家做的打磨自动化线,要求换型时间不超过15分钟,结果每次换产品要调三个小时,赶订单的时候活活把人逼疯。
做3C电子的,换款快,三个月就能出一个新机型,自动化设备厂家就得把模块化做足,夹治具快换接口留好,电气接口提前标准化。小厂家为了省几万块模具钱,把快换换成硬安装,当然慢,赚的钱全耗在调机上了。
再说汽车零配件行业,上个月江苏一个做底盘冲压件的客户找我,之前上的下料自动化设备,用了三个月,导轨就卡了,拆开一看,全是冲压的油泥进去了。
汽车车间天天泡在冲压油里,要求防护等级IP65,很多厂家嘴上标IP65,实际只用了普通橡胶条,不是耐油聚氨酯,半年就老化裂了,进水进油直接烧抱轴。
说实话,你拿3C的自动化方案改汽车的,那不是坑人吗?需求完全不一样。
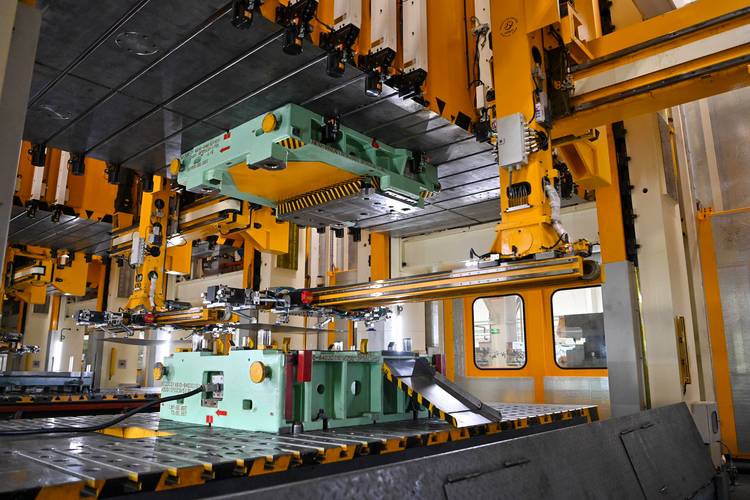
进口替代风口下,没人说的暗礁
现在都喊着进口替代,很多国产自动化设备厂家起来了,价格比进口便宜一半,交货快,这是真好事。我见过不少替代得好的,原来进口一条线要五百万,国产两百万拿下,用着也不差。
不过话说回来,有个行业内不愿公开的难题,没人愿意提前跟客户说。
就是现在国内没有统一的自动化设备通信接口标准。每个厂家自己做自己的协议,你上了A厂家的上下料,B厂家的检测,C厂家的包装,要连到工厂的MES系统,就得每个厂家改接口,少则十万多则几十万。
要是原来的厂家转行倒闭了,你想改都没人给你改,整条线都得换。很多客户上自动化的时候只算设备采购钱,不算后续对接改造的钱,一算才发现,额外花的钱比设备本身还多。
还有标准滞后的风险,现在很多新的协作机器人,安全标准还是好几年前定的,很多厂家为了降本,把安全触边换成普通的感应条,真出了工伤扯都扯不清。
我天天在车间摸机床,干了二十年攒出来一句土话:买自动化设备,就像找搭伙干活的弟兄,不能只看他嘴上说的漂亮,得掀开他的工作服看看,身上的家伙事儿是不是实打实的。
你找对了自动化设备厂家,一年能省几十万的人工和废品钱,找错了,天天给你擦屁股,赚的钱全扔进去填坑。
你们干生产这些年,遇见过自动化设备厂家什么奇葩坑?不妨唠唠。
