上个月后半夜三班,我刚换完工作服,调度就拽着我往车间跑。数控三号线的1号精车床子抱轴了。这批订单是给新能源汽车转定子的,后天就要交货。
拆下来一看,主轴轴承是采购三个月前换的,找了个报价比正厂便宜一半的机床配件厂家发的货。打开端盖,滚道已经磨出三道沟,保持架碎了两块。
废了整整21根毛坯,合着小十万打了水漂。采购蹲在边上抽烟,一句话不说。你说,这存在感够强了吧?
报价差一倍,差在哪了
说实话,很多人觉得机床配件不就是个代工货,谁做都一样。大错特错。
就说最常用的滚珠丝杠副,行业内常规普通级的反向间隙要控制在0.03mm以内,精密级的要求压到0.01mm,差这0.02mm,加工出来的零件公差就直接漂走。
还有主轴用的骨架油封,邵氏硬度必须稳定在70±3度,差两度,夏天机床连续转八个小时就漏切削液,寿命直接砍半。
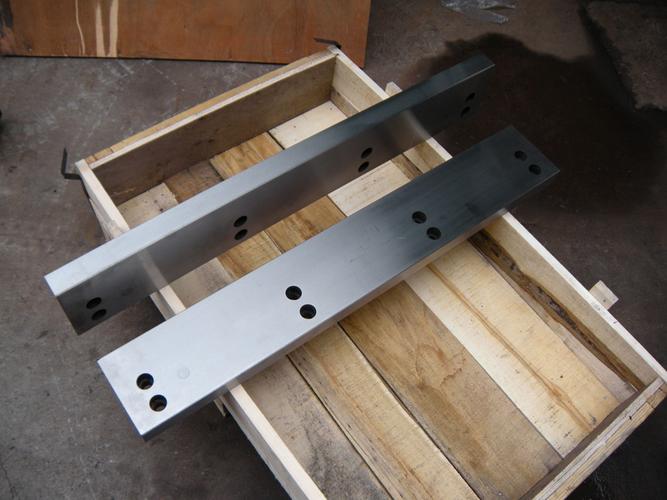
就连最简单的镶钢导轨,受力层厚度必须做到12mm,不少厂家偷到8mm,你拿到手里重量差不了几公斤,重载跑半年就磨出凹沟,精度直接崩。
现在主流就两种路线,镶钢导轨和工程塑料导轨。镶钢的耐磨抗重载,但是要磨平面要热处理,成本比塑料的高快四成。
工程塑料的安装快,减震好,成本低,但是吃刀量大了热变形大,用个两三年就会脱层。各有优劣,看你用在什么地方。
不过话说回来,现在行业卷成这样,哪有那么多不妥协的。很多机床配件厂家标称整根镶钢导轨,其实只在滑块行程的受力段镶钢,两端没用的地方换成普通铸铁,喷完漆一模一样,你不切开根本看不出来。价格就能降十几个点,采购就爱要这个,对吧?
不同行业要的东西,根本不一样
去年我们给江苏一家做高强钢保险杠的厂子配套冲床滑块导板。他们原来用的那家机床配件厂家,做的导板硬度只到HRC38。
冲高强钢冲击力多大啊,三个月就磨掉了0.12mm,滑块间隙大了,冲出来的孔偏位,一天要废十几件。后来我们给他们把导板淬火到HRC48-52,重新开了润滑槽,用到现在十八个月,拆下来量,磨损才0.01mm。
汽配冲压行业要的就是耐造,能扛住连续上万次冲击,精度差点没关系,不能三天两头停线,停一次就是几万块损失。
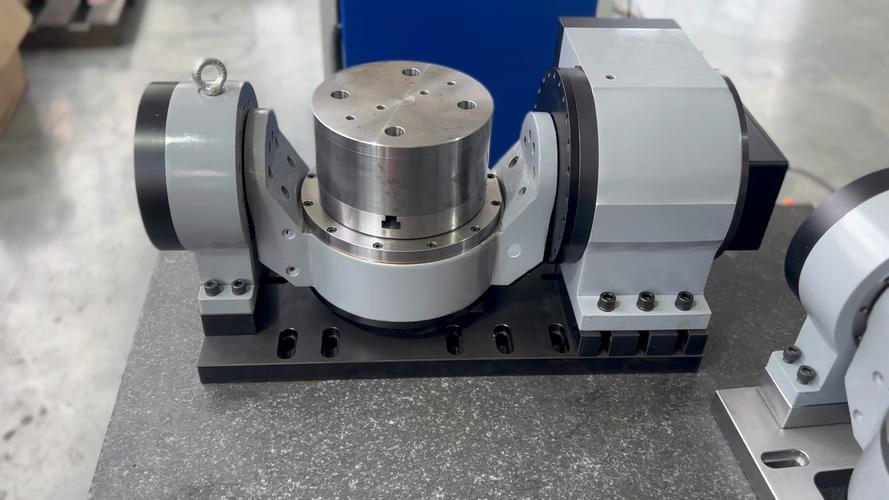
前年给西安一家做航空发动机叶片的厂子配套五轴转台的蜗杆。他们原来找的小厂做,齿距累积公差放得太宽,转台分度误差超了5角秒,加工出来的叶片型线合格率才71%,差点误了交付。
我们给蜗杆磨了三次,最后把齿距累积差控制在0.008mm以内,转台分度误差压到1.5角秒,合格率直接拉到98%。这个行业就是要精度,要稳定性,哪怕贵三成,也不能出岔子。
进口替代风口下,藏着看不见的坑
现在都喊着进口替代,原来很多要从日本德国进的配件,现在都找国内机床配件厂家做了。能帮客户省一半钱,真的是好事。
也有不少厂子开始搞绿色制造,热处理改用真空渗碳,比原来的盐浴渗碳碳排放降了快三成,余料也都回收再利用,不瞎扔。这都是好的变化。
但是有个事儿,没人愿意公开说。
就是标准滞后。现在很多新机型,比如五轴联动机床的摆头配件,误差要求都是按头部企业自己的标准走,国家标准还是十年前给普通三轴机床定的。
很多厂家就钻这个空子,按老标准放宽公差,价格能压得很低,客户拿到手,一开始用着没问题,半年精度就掉得飞快。我见过一个客户,买了便宜的国产摆头配件,比进口便宜六成,用了八个月,精度超差,废了一百多万的航天零件,亏到姥姥家。
我干这行整二十年,现在每天还泡在车间,摸了上万件配件,最信奉一句土话:好配件不便宜,贪便宜吃大亏。
不是说越贵越好,但是你得摸得到公差,看得着工艺,不能光看报价低就下手。
你们干车间这么多年,碰到过什么机床配件坑坏大事的事儿?出来唠两句?
