上周三刚上班,质量部拉着一个大木箱子进车间,脸拉得比驴长。
客户退的。这批风电内齿圈,检测齿跳超差0.02mm,整批20件全返。
查了一天,最后发现是新来的学徒磨插齿刀,后角磨大了半度。
就半度。活儿全废。你说上哪说理去?
很多人觉得齿轮加工不就是滚齿嘛,插齿都是边角料活儿。其实不对,插齿的存在感,全在出问题的时候炸你一脸。
插齿到底是怎么“插”出齿轮的
说白了,插齿刀就是一个齿轮形状的刀具,跟工件对滚,一刀一刀往下插,切出齿形。不管内齿外齿,都能做。
很多人分不清滚齿和插齿的区别。滚齿是连续切,效率高,只能做外齿。插齿是往复切,慢,但是内齿、多联齿轮,你滚齿进不去啊,只能插。
我干了22年,一般中小型模数齿轮,插齿冲程数控制在180次/分钟,圆周进给量0.3mm每冲程,加工出来的精度稳定在GB7级,够绝大多数场合用。
滚齿适合大批量外齿,效率比插齿高3-4倍,摊到每件的成本低。插齿适合小批量、内齿、奇形怪状的齿轮,换刀快,一套刀能修调了做十多种模数接近的产品,不用新开刀坯。
说实话,这行有个不说破的妥协。哪怕能做滚齿的活儿,碰到批量小于50件的订单,中小机械厂大概率还是会用插齿。
为什么?一把进口滚刀动则三四万,国产的也要大几千,五十件齿轮的利润还不够买刀的。宁愿插齿慢一点,工人多熬两个班,利润就保住了。这事儿没人写进教科书,都是实操喂出来的经验。
不同行业的插齿活儿,要求差出一个等级
我们厂常年给本地自主车企做同步器齿套,全是内齿,全靠插。
去年出过一批岔子,新来的编程员把热变形留量设错了。本来插完要氮化,热变形会缩0.006mm左右,他给多留了一倍,后续磨完间隙超了0.01mm,整批三千件全废,老板心疼了半个月。
汽车行业的插齿要求就是一个“紧”,公差卡到头发丝,差一丝换挡都卡,错一点就是全废。
不过话说回来,做风电的插齿,要求完全是另一个路数。
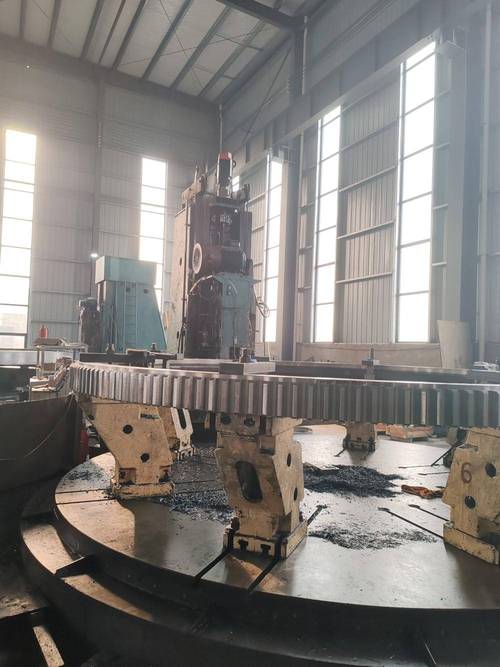
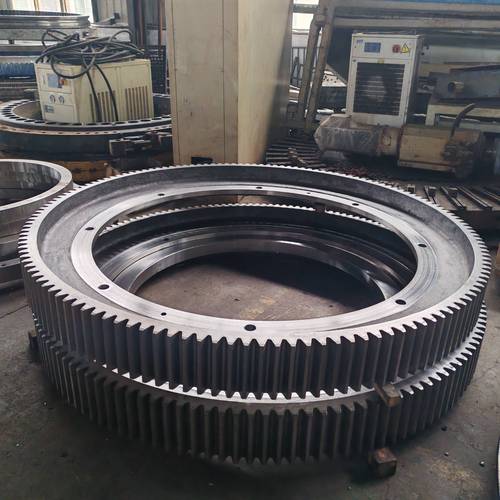
前年接了一个3MW偏航内齿圈的订单,模数18,内孔直径一米二,整活儿插了三天三夜,机床不能停,工人两班倒。
要求什么?齿面不能有一点接刀痕,粗糙度必须到Ra3.2。因为风电要转二十年,一点小痕都会磨成坑,最后偏航卡滞,就是大事故。
我们当时为了这个,把进给量降到了原来的三分之一,光插齿刀就磨了四次,才达标交出活。
新趋势底下,藏着没人愿意说的暗礁
这两年换了两台国产数控插齿机,比原来的老普插好用太多,精度提了一级,工人不用天天守着手动调。
原来用乳化液冷却,味道大污染也大,现在改干切,用涂层插齿刀,不用排废,环保过审容易多了,也算赶上绿色制造的风了。
进口替代喊得凶,我们也试了不少国产刀,确实能用,价格比进口便宜一半还多。但是有个坑,没人愿意公开说。
就是标准滞后。现在大模数内齿圈的插齿精度标准,还是十多年前的旧版,那时候国内哪有这么多大功率风电、重载工程机械的需求?
现在客户要求的精度,比旧国标高整整两级,你按国标做,就是不合格,客户拒收。好多小厂刚接大订单,不懂这里的门道,按国标生产,整批货砸手里,哭都没地方哭。
还有,国产插齿刀现在的平均寿命,也就只有进口刀的六成左右,便宜是便宜,但是换刀勤,停机床调刀耽误工时,算下来总成本其实差不了多少。这事儿供应商不说,你买回去试了才知道上当。
昨天我蹲在插齿机旁边抽烟,徒弟还问我,干了二十多年插齿,最要紧的是什么?
我告诉他,老辈传下来的土话:“插齿要稳,磨刀要匀,宁让一分刀,不卡一齿深”。说白了,就是别贪快,别省那十分钟磨刀的功夫,差一点就是整批废的事儿。
现在数控越来越先进,很多参数都能电脑调,但是插齿这活儿,最终还是要靠人摸出来的手感。
你们干插齿这么多年,碰到最多的疑难杂症是什么?咱们唠唠。
