从一缸退货说开去
去年三月份,山东一个客户发回来一根20吨挖机的动臂油缸。
木箱子撞得变形,客户老板在电话里骂街,说换了才半年就抱轴,要退全款赔停工损失。
我们拆开来磨开内孔看,纹路全磨平了,油槽存不住一滴油。
问题出在哪?珩磨加工没做到位。
这活就是这样,藏在内孔深处,外行人看都看不到,出了问题全炸锅。
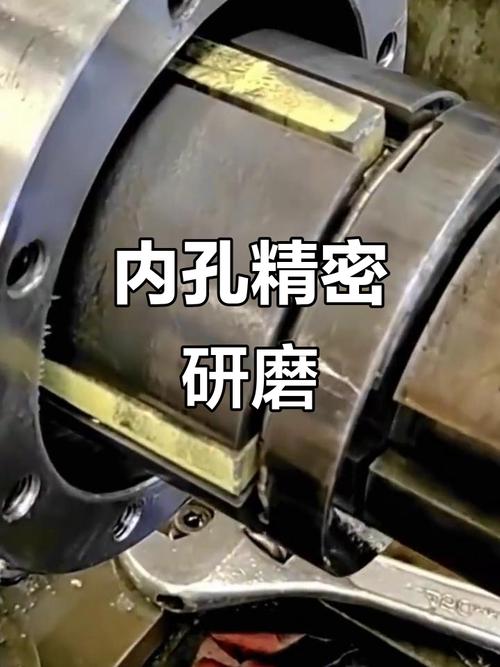
你不知道的珩磨门道
很多新手以为珩磨就是给孔抛抛光,越亮越好。
说白了,珩磨就是用带砂条的珩磨头在孔里一边转一边往复,涨出砂条刮走余量,给孔修圆修光修纹路。
这里头的数字,错一点都出问题。
砂条的涨缩幅度,必须控制在0.02mm到0.08mm之间,多了会啃出深痕,少了吃不动刀。
珩磨头的旋转速度和往复速度比,行业里老手都卡1:3到1:7,比值不对,出不来合格的交叉网纹。
粗珩留给精珩的余量,一般就是0.03到0.1mm,留多了精珩磨不动,留少了粗珩的误差修不掉。
现在主流分立式珩磨和卧式珩磨两种路子。
立式精度高,占地小,适合干一百毫米以下的短孔,小批量活干着顺手。卧式珩磨走刀稳,能磨好几米的长孔,直线度比立式好太多,就是贵,占地也大。
说实话,行业内通常不说但实际在做的妥协,我也懒得藏了。很多小厂买不起大卧式珩磨机,接到一米五以上的油缸活,就用大立式分两次磨,一头磨完掉个头磨另一头,中间接刀痕藏在孔中间,不拆碎了根本看不到,客户用个两三年,接刀痕那里磨偏了才出问题,早过了质保期了。
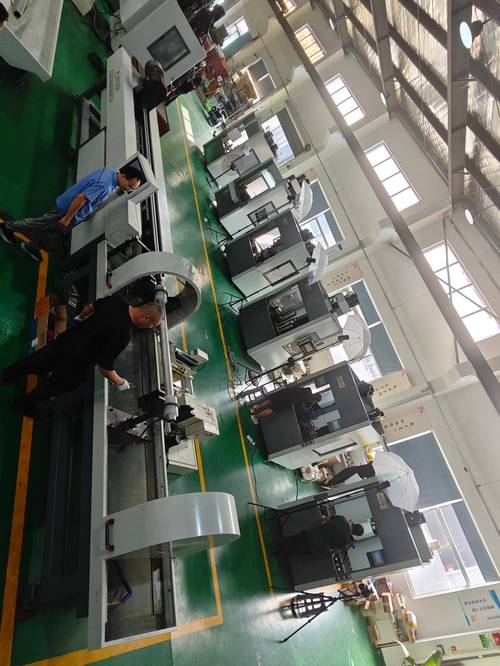
不同行当的珩磨,要求天差地别
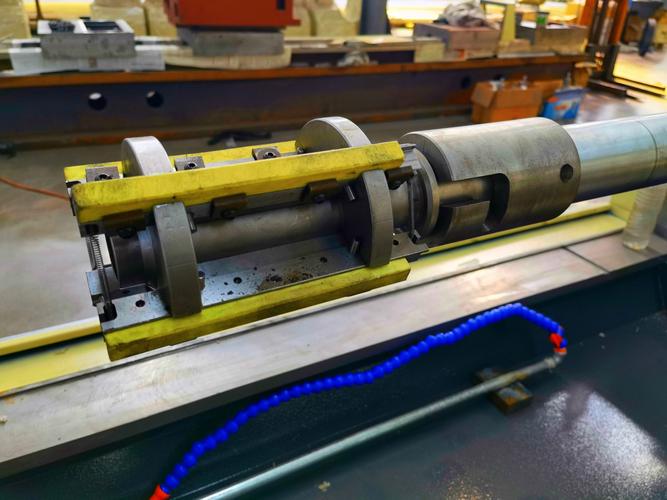
就说工程机械这一块,核心就是珩磨出来的网纹要存得住油。
还是刚才那个退货的挖机油缸,之前我们新来的班长图快,把粗糙度磨到Ra0.4,孔亮得能照见人,看起来漂亮,实际存不住油,动臂天天伸缩,干几个月就把油膜磨没了,可不就抱轴嘛。后来我们把粗糙度调到Ra0.8到1.6,网纹夹角卡到25度到35度,看着不那么亮,油能存住,客户后来一批活用到现在,五年了没一个出问题。
换个行当,新能源汽车的电机衬套,要求完全不一样。
前年给国内一个新势力车企做配套,衬套内孔要求圆度误差不超过0.002mm,还不能有贯通的交叉网纹,怕漏油。一开始我们用普通碳化硅油石一次磨成,合格率只有六成,糊孔的特别多。后来改了工艺,粗珩拉荒修形,半精珩找正圆度,留0.01mm余量给精珩挤光,用陶瓷砂条,合格率直接干到99%,硬度也够,跑合十万公里都没出问题。
新风口底下藏着的暗礁
这两年珩磨也变了天,原来进口的砂条比国内贵一倍还多,现在国内做高温烧结砂条的厂家,质量已经追得上进口了,成本直接降了三分之一,进口替代做得挺顺。还有智能化珩磨机,能自动测内孔误差自动调涨刀,不用老师傅守在跟前摸手感,确实省人。绿色制造这块,现在不少厂换了半干式珩磨,油雾少了八成,车间不用装一大堆吸油雾设备,工人也少受罪。
不过话说回来,有个行业内不愿公开的难题,我不说很多新手都不知道。
现在我们国家的珩磨精度标准,还是好些年前定的,只要求测Ra粗糙度,不要求测网纹的存油容积。很多厂家就钻这个空子,把Ra磨得特别低,看起来孔光亮漂亮,符合标准,但是把存油的沟槽都磨没了,不管是油缸还是发动机,用起来很快就磨坏了。你找他,他说我符合国家标准,检测也合格,坑你没商量。
干了二十年珩磨,我就认一句土话:珩磨看网不看光,油膜撑得十年长。
你干机加工这么多年,碰到过哪些珩磨偷工减料的糟心事?不妨来聊聊。
