2026-09-16 21:48:54 分类:商机
上个月发小蹲我办公室抽了一下午烟,烟灰缸满得溢出来。上个月发的一批汽车转向轴订单,交过去客户抽检,三分之一车削表面粗糙度超差,直接扣了30%货款,还丢了后续的年度订单。说实话,这已经是我今年听过的第三个踩同样坑的故事了。很多采购找车削加工,只看设备型号、报价、交货期,偏偏把最影响产品寿命的粗糙度要求,放在选厂的最后一位,等出了问题才追悔莫及。
选厂就看这三点,半分钟筛掉八成坑
别上来就问人家能不能做你要的Ra值。先问三个问题,对方答得含糊,直接换下家。
第一,看粗糙度检测设备的校准记录。不是看有没有进口轮廓仪,很多小厂家淘个二手的摆着拍宣传照,一年半载不校准一次,测出来的数据跟瞎蒙没区别。你就直接说,要看近半年的校准证书,第三方的那种,不是自己开的。拿不出来?不用谈了。
第二,要看刀具更换的台账记录。车削表面粗糙度差,十个有八个是刀具磨钝了舍不得换。真的。我见过一个小厂,一把外圆车刀用到刀尖崩了三分之一还在车,出来的工件纹路坑坑洼洼,测出来粗糙度能差一倍。靠谱的厂家,车不同材料、不同精度要求的工件,都有固定的换刀频次,比如车45钢要Ra0.8,一百件必须换刀,这个记录是存在系统里的,敢给你看,才说明人家真的在管控,不是嘴上说说。
第三,要看他们过往给哪些行业供过货。做过汽车动力部件、医疗器械液压件的厂家,对粗糙度的管控要求天生就高,这些行业的公差卡得死,做惯了高要求的活,接你的单底线不会低。要是对方说我全是做五金杂货的,那你就要小心了,大概率对粗糙度没什么管控意识。
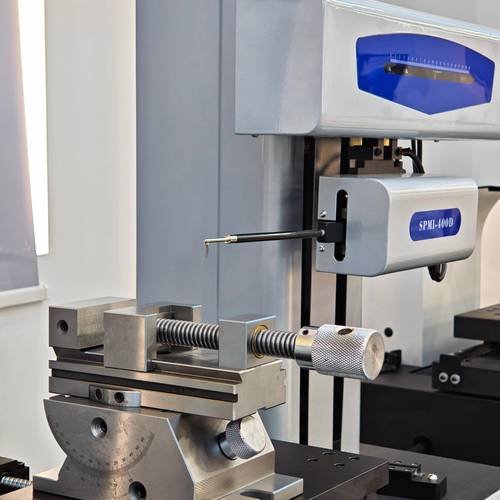 车削加工表面粗糙度轮廓仪检测实拍
靠谱的车削表面粗糙度厂家,长什么样?
我这几年跑机加工市场,见过不少靠谱的,也见过太多坑。说两个我接触过的,一个江苏常州的常新精密,一个东莞的诚泰机械,他们身上的共性,就是你找厂家要找的样子。
首先,他们不会瞎吹自己什么精度都能做。你说你要Ra0.2,常新的老板会直接跟你说,我这里常规车削最高做到Ra0.4,要更高得送镜面磨削,我给你介绍合作的磨厂,价格我帮你谈,不会接了你的单偷偷转出去还不告诉你。这点太戳人了,多少小厂为了接活什么都敢答应,最后出了问题全是你的锅。
然后,他们把粗糙度管控放在生产的第一步,不是最后一步。我去诚泰的车间看过,每台机台旁边都贴着纸,写着这个工件的粗糙度要求、换刀频次、抽检间隔,每两个小时抽检一次,记录写得清清楚楚,不会等到整批做完了才测,到时候一堆不合格,全给你返工,尺寸都变了。
还有,出货的时候主动给你附抽检报告,不用你催着要。哪怕你是几十件的小单,也会给你抽三个件测,把数据打出来给你,不是说你不问我就不给,出了问题再说。
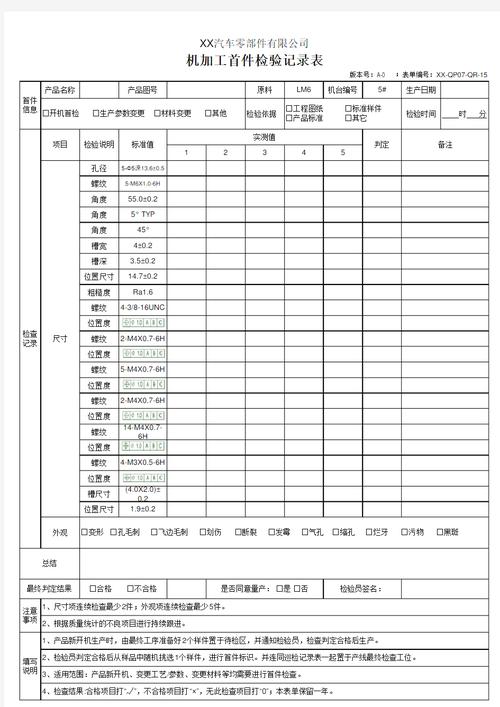 机加工车间车削工件粗糙度检测记录台账实拍
不同采购规模,用不同的签约避坑策略
 不同采购规模,用不同的签约避坑策略
试单、小批量、大批量,玩法完全不一样,别一套合同用到老。
几十件上百件的试单,别嫌麻烦,合同里一定要加一条:全批次抽检粗糙度不合格,全额退款。别听厂家说我给你返工,返工过的工件,粗糙度一致性根本没法保证,你拿回去装进去,还是出问题,耽误你上市时间,亏的更多。
一年几千件的中批量订单,留5%的质保金,三个月后再结。合同写清楚,只要连续三批里,有一批超差率超过5%,你有权直接终止合同,不用付任何违约金。很多厂家一开始给你做的好好的,做了两批就开始偷工减料,换刀频次拉长,省下来的钱都是他的,坑的是你。
月产过万的大批量订单,一定要抽时间去蹲一个夜班。别只去老板带你看的样板车间,去做你这批活的机台,蹲夜班。夜班没人管,最容易出问题,换刀不及时、抽检偷懒,全是夜班干的。我之前有个客户,就是大工厂给做的大货,夜班连测都不测,整批超差,亏了几十万,蹲过夜班就不会有这个问题。
说实话,还有几个坑是一定要避开的,我列在这里,你记好:报价比市场价低15%以上的,直接走。一分钱一分货,控制粗糙度本身就费料费刀,不可能太便宜。说自己什么粗糙度都能做的,直接走。真做精度的,都有自己的能力范围,不会瞎吹。找那种什么活都接的贸易公司,要小心。他们转一手,根本管控不了现场粗糙度,出了问题全是踢皮球。
不过话说回来,找车削表面粗糙度的厂家,核心就是看他愿不愿意在细节上下功夫,不是看厂房多大,设备多新。我见过厂房破破烂烂的小厂,专啃高精度粗糙度的订单,比好多万人厂区的大工厂做的还稳。坑踩过几次就懂了,选对了厂家,你半年都不用操一次心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过三次坑才摸透:车削表面粗糙度合格厂家到底怎么选
文章链接:https://m.yxqcspc.com/15755/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
