2026-09-17 03:06:01 分类:商机
那天我刚换好工作服,口袋里的烟还没摸出来,质检部小李就撞开更衣室门,脸白的像纸。
“老陈,内蒙那边退回来三台机架,定位面偏了12丝。”
车间主任当时就炸了,拍着操作台骂,说加工中心班的小伙子吃刀量给太大,应力扯变形了。
查来查去,最后切开工件做应力检测,所有人都闭嘴了。粗加工后该做的二次时效,工艺卡上写的明明白白,车间赶交付,直接给跳了。这不,装机半年,应力慢慢释放,定位面直接歪了,上百万的货,全废了。
看不见的内应力,才是毁精度的元凶
说白了就是帮工件把肚子里憋着的内应力放出来。
钢材从热轧、焊接到加工,每一步都会攒应力。普通热轧钢材成型后,内应力大概在150-200MPa,焊接后的大型结构件,内应力能冲到300MPa以上。
这些应力憋着不出来,你现在加工的再准,放上两三年,它自己慢慢歪。时效就是提前把这个变形过程给逼出来。
现在主流就是俩路子,自然时效和振动时效。自然时效就是把工件扔在露天场,风吹雨淋大半年,让应力自己慢慢释放,消应力最匀,但是占场地,费时间,放一年才能消掉大概60%-80%的应力,一般厂耗不起。
振动时效就是用振动器震,半个小时就能消差不多三成到五成,快,便宜,不占地方。
不过话说回来,行业里有个不说的妥协。你去问任何一家厂,都会说自己做了时效,实际上十有八九,批量单都是走个过场。
振动时效晃十分钟就拉去加工了,自然时效就是放一个礼拜就当半年了,成本摆在这里,一个十吨的机架,放半年占的场地,加上资金成本,多花小一千,客户又不会为这部分多给钱,那就只能赌,赌大部分客户用个两三年不会出问题,真出了再说。
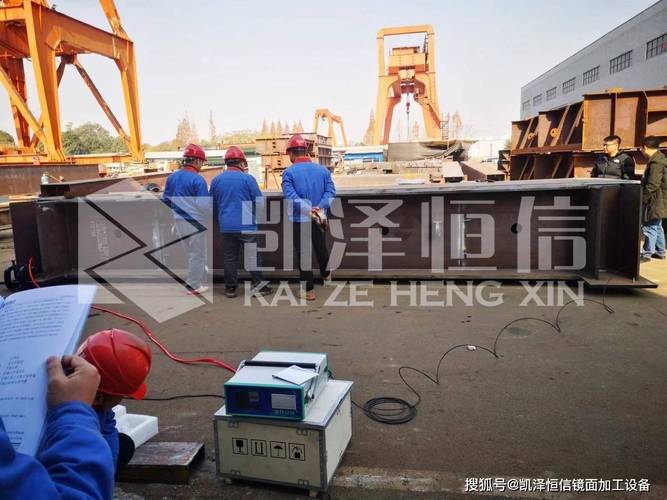 机械焊接结构件振动时效作业现场图
不同行当的时效要求,差了十万八千里
我干这么多年,接过风电的活,接过模具的活,两种要求完全不一样。
前两年给风电做机架,要求是三十年运行精度变化不超5丝,所以工艺要求必须是焊接后先做一次振动时效,粗加工拉荒后,再做一次二次时效,完了再放半个月才能精加工。
上次那批就是跳了粗加工后的那次,省了三天时间,最后赔了两百万,够做一百批的时效了。
另一个例子是做汽车冲压模具,去年给车企供了批模架,我们要求必须做低温时效,模架铣完之后,进180度的炉,保温12小时,再慢慢冷却。
为什么?模具加工完了,切削应力都攒在型腔表层,不提前消掉,用个一年半载,型腔自己缩,打出来的零件公差就不对了。
有个同行跟我们抢单,报价低了十个点,就是把低温时效这步砍了,说模具钢出厂已经做过了,不用再做,结果客户用了四个月,型腔偏了8丝,整副模具报废,回头还是找我们重新做。
不一样的东西,要求真不一样,大型结构件要的是消整体焊接应力,小精密件要的是消表层加工应力,哪能都一个玩法?
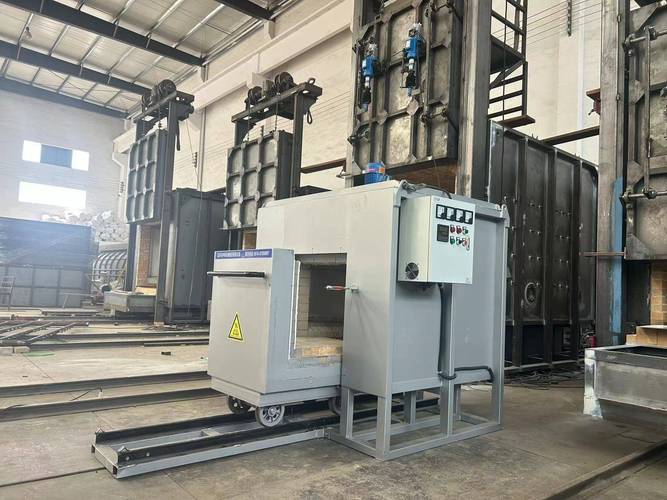 精密模具钢低温时效热处理炉实拍图
新趋势下藏着没人敢说的烂摊子
 新趋势下藏着没人敢说的烂摊子
现在都喊绿色制造,时效这块也变了。
原来很多用加热时效,耗能大,现在都换振动时效,一度电就能搞定,确实省。
还有进口替代,原来高端的时效设备都是德国日本的,现在国产的振动时效仪也能实时测应力,精度差不了多少,价格只有三分之一,挺好的。
但是有个问题,行业里没人愿意公开说。
现在的国标太老了,只要求你有没有做时效这个工序,根本不要求你达到多少应力消除率。也就是说,你哪怕晃五分钟,也算做了,出了问题,你也符合标准,追责都追不到。
还有就是现在超大件越来越多,几十米长的风电塔筒法兰,上百吨的盾构机刀盘,根本没有能放下的时效炉,振动时效的震源能量又不够传不到芯部,大家都是凑活做,以后这些大件用个十年八年出了变形问题,就是大麻烦。没人捅破这层窗户纸而已。
我天天在车间转,跟徒弟说的最多的一句话就是,”宁多放十天时效,不多磨十刀精度”。
你加工的时候精度差一点,磨两刀就能补,时效没做好,放两年变形了,神仙都救不回来。
说实话,干机械这行,拼的就是这些看不见的工序,你偷一分懒,它就给你捅十分的娄子。
你们车间有没有过为了赶活,跳过时效的事?出过什么幺蛾子?咱唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被小瞧的时效处理:干了20年机械我才摸透的门道
文章链接:https://m.yxqcspc.com/15770/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
