2026-09-17 06:12:53 分类:商机
上周三轮夜班,我刚端着搪瓷缸子接完热水,就听见加工区炸锅了。
立式加工中心那个工位,二十件转向节全部尺寸超差。
徒弟小张蹲在机床旁边挠头,嘴里念叨着,明明昨天刚换的新刀啊?
我走过去拽出刀杆,后刀面那道磨损亮带晃得人眼晕。差了0.12毫米,就是这不起眼的磨损,废了两万多块钱的料。
看不见的磨损,才是车间的吃钱老虎
很多新手以为,刀具磨损就是刀用钝了,大不了换一把。
哪有这么简单。你切工件的时候,刀具和切屑摩擦,每分钟几千转下去,温度能升到六七百度。
切削速度每提高10%,刀具磨损速度直接快30%。行业内默认的磨钝标准是后刀面磨损带宽度VB=0.3mm,但精加工必须卡到VB≤0.1mm,差一点,尺寸就飞了。
现在市面上主流两种刀具材料,硬质合金和陶瓷。
硬质合金便宜,抗冲击,毛坯上有点硬点砂眼也不怕,就是高速切淬硬钢的时候,不到4小时就磨穿刃口。
陶瓷刀硬,耐1200度高温,高速切能扛一整天,可脆啊,稍微碰一下应力集中直接崩刃,一片刀好几百说没就没。
说实话,行业内没人把这话写在样本上。大家都心照不宣的妥协:批量加工的时候,用便宜的硬质合金拉荒,留0.2mm余量,再上陶瓷刀精切。既不浪费贵价陶瓷刀,还能比全用硬质合金提一半效率。
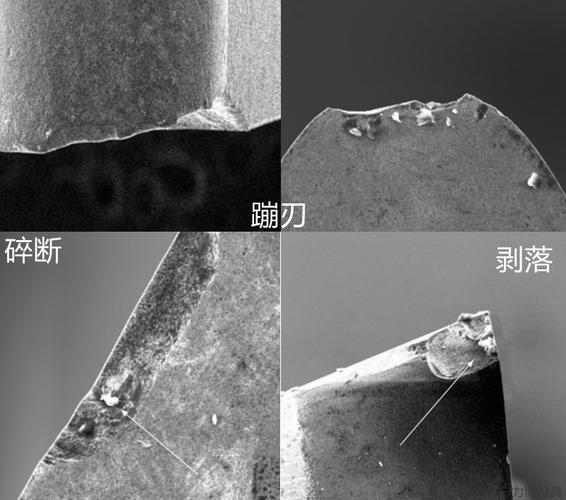 机械加工刀具后刀面磨损显微图
不同行当,磨损的脾气完全不一样
我干了20年,碰过各行各业的活,刀具磨损的要求差得能有十万八千里。
先说汽车冲压模这块。去年我们给五菱改一批微卡的保险杠模具,材料是淬硬的Cr12MoV,要求表面粗糙度Ra0.8。
一开始图便宜用了某国产品牌的涂层刀,干到第8件,一测粗糙度,直接掉到Ra1.6,根本过不了客户质检。拆刀一看,磨损带已经到0.15mm了。
后来我们没换刀,就把切削速度从180m/min降到120,定好每干6件强制换刀,问题直接解决。对汽车行业来说,量大,拼的就是磨损和成本的平衡,换刀勤一点不亏,总比出废活强。
再说说航空航天的钛合金结构件加工。前年碰过一个活,一块毛坯就几十万,要求整个面一次加工到位,不能接刀。
一开始操作工按常规参数开干,干到一半机床主轴震动不对,停了一看,刀具侧面的磨损已经快1mm了。原来钛合金导热差,切屑积在刃口,温度降不下来,磨损快得离谱。
后来改了高压内冷,把切削液直接喷到刃口,切削区温度一下子降了200度,刀具寿命直接翻了三倍,顺顺利利干完了那一活。
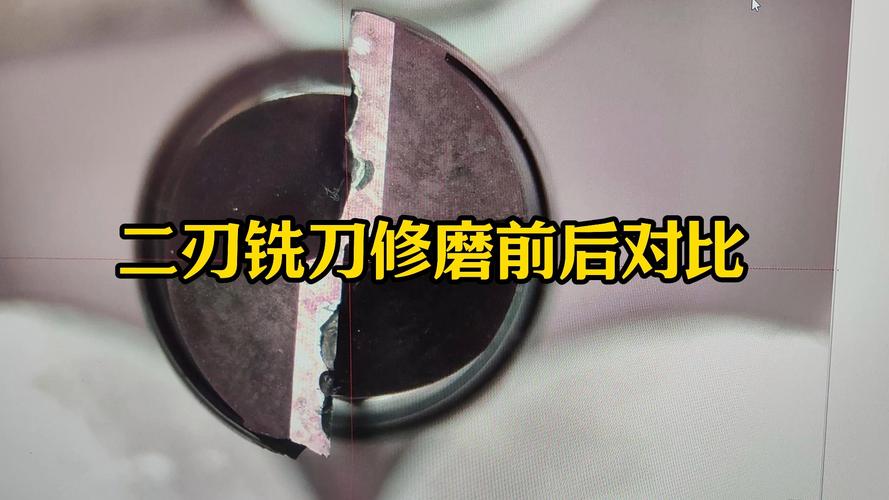 数控加工车间新旧磨损刀具实物对比图
你看,同样是刀具磨损,汽车要的是批量稳定控成本,航空要的是绝对安全不崩刀,要求完全不一样,哪有什么放之四海而皆准的参数。
新风口下的老问题
 新风口下的老问题
这两年大家都在说智能制造,进口替代,在线监测刀具磨损的设备卖得火。
不少国产刀具涂层工艺上来了,寿命能做到进口刀的八成,价格才一半,很多厂都换了,确实省钱。
不过话说回来,有个问题行业里没人愿意公开说。现在通用的刀具磨钝标准,还是几十年前定的,只看后刀面磨损带宽度。
现在的刀具都是带涂层的,涂层掉了之后,基体的磨损速度直接翻五倍都不止,很多时候磨损带宽度还没到0.3mm,涂层已经掉完了,尺寸早就跑了。新手按标准来,十个有八个要掉坑里。
标准滞后,没人敢改,出了问题就是你的责任,所以大家都揣着明白装糊涂,全靠老工人的经验拿捏。绿色制造要求少浪费刀具,尽量用到极限,可没标准谁敢乱试?
我昨天在工具房整理旧刀,堆了半箱还没用到0.3mm就换下来的刀,其实很多只是涂层掉了,基体还能用,磨磨还能用来粗加工,可没人敢用在精加工上。
老辈人传下来一句话:该换不换,活废一半。
你说,现在的在线监测真的能比干了十几年的老工人摸得准吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊刀具磨损:那些书本没说透的实操门道
文章链接:https://m.yxqcspc.com/15778/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
