上个月三班,后半夜三点对讲机炸了。
镀铜工序断丝堆料,一整卷1.8吨的不锈钢焊丝直接报废。
主任蹲在车间门口抽了三根烟,骂了一句:当初贪便宜选小厂,这下哭都没地方。
你以为买拉丝机是一锤子买卖?往后五到十年,你的产量、成品率、废丝率,全拴在拉丝机厂家身上。
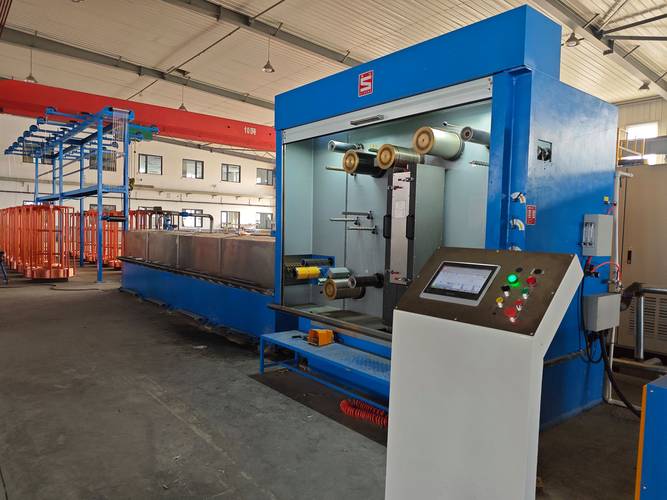
选拉丝机别光看报价,内核藏在三个硬指标里
说实话,很多外行选机器,只会看拉丝速度、能拉多少丝这些表面参数。
真正卡脖子的东西,拉丝机厂家不会主动写在宣传册上。
第一个,卷筒表面淬火硬度必须达到HRC62以上,差个三四度,用不到一年就磨出凹槽,张力直接稳不住。
第二个,动态牵伸比误差不能超过0.02%,超出这个范围,拉出来的丝公差直接飘,下游客户根本不收。
第三个,进线导轮的同轴度必须控制在0.01mm以内,偏个几丝,拉半年就会天天断丝,断到你怀疑人生。
现在主流就两条技术路线:直进式和滑轮式。
直进式走丝不扭转,内应力均匀,做高端细丝必须用它,缺点是比滑轮式贵30%,占地还多一倍。
滑轮式便宜,省地方,做普通铁丝、低标号钢丝够用,但是天生带扭转应力,做细丝断丝率比直进式高两倍。
不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么?
很多小厂家接了订单,客户要直进式又砍价砍的太狠,就把滑轮式换个外壳,喷上一样的漆,参数表改改就交差。
买回去用一年才发现不对,那时候合同都过期了,维权都没地方说理去。
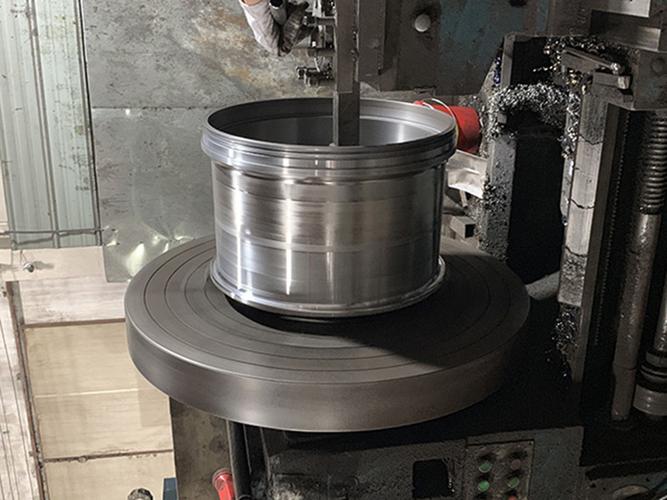
不同行业要求天差地别,别信厂家“通吃”那套鬼话
前年江阴一个做气保焊丝的老板找我,说新上的两台机器,成品率始终上不去,退了三批货快赔死了。
他从南方某小厂拿的机器,比正规厂家便宜18万,宣传册写的清清楚楚是直进式拉丝机。
我拆开机器摸了摸卷筒,手一蹭就能感觉到磨出来的浅槽,打了个硬度,才HRC56,差了6度。
卷筒磨偏了,张力自然稳不住,绕盘就是一头松一头紧,客户气保焊的时候送丝就堵。
最后换了正规拉丝机厂家出的原厂淬火卷筒,花了六万多,成品率直接从91%涨到98%,问题解决。
再讲个轮胎行业的事。
东营那边一个做半钢轮胎帘线的厂,之前找的拉丝机厂家,给配的就是普通工业润滑油。
去年夏天车间不开空调能到39度,油一稀,卷筒就打滑,每天得停三次清滑丝,产量掉了一成多。
后来找原厂调,换了专门给帘线钢丝配的高粘度极压润滑油,又微调了张力梯度,再也没出过这个问题。
说白了不是油值多少钱,是靠谱的拉丝机厂家会给你对应场景配东西,不靠谱的能省就省,怎么便宜怎么来。
进口替代风口下,藏着行业没人愿意说的暗礁
现在都喊进口替代,都吹绿色智能制造,大大小小的拉丝机厂家都蹭这个热点。
我见过不少厂家,就是把原来的指针表换成触摸显示屏,就敢吹自己是智能拉丝机,能省20%电。
说实话,真正能把自适应张力算法做通的国内厂家,掰着手指头都能数过来,大部分都是换汤不换药。
不过有个行业内不愿公开的难题,我今天说出来,可能得罪人,但对你们有用。
咱们国家现行的拉丝机国家标准,还是2008版的。
那时候哪有什么光伏切割钢丝、钛合金焊丝、医用缝合线这些高端新品?国标里根本没对应这些品类的精度和稳定性要求。
小厂家就钻这个空子,随便攒个机器就敢卖,你买回来出了问题,拿国标去卡都卡不住,因为标准里根本没写要求。
这种标准滞后带来的风险,没人愿意捅破这层窗户纸,吃亏的都是下游买家。
昨天我在车间磨摇手柄,手上沾了厚厚一层黄油,徒弟蹲在旁边问,选拉丝机厂家到底要记啥。
我擦了擦手跟他说,买拉丝机,就像找搭伙下井的伙计。
别光看穿的新不新,得看他腰上的安全带系得紧不紧,骨子里偷不偷懒。
你们有没有遇到过那种看起来物美价廉,实则坑你大半年的拉丝机厂家?有空来唠唠。
