2026-09-19 12:03:51 分类:商机
车间角落那台拉来的烂机子
上周三一清早,门卫给我打电话,说门口停了个小货车,拉着半台烂机子要找厂长。
我过去一看,山东聊城来的老哥,裤腿上还沾着菜籽壳,脸黑得跟锅底似的。
“老师傅你看看,这就是我花八万买的品牌榨油机,才用了两年,榨螺轴直接断成两截,抱轴抱得榨膛都拉毛了。”
我蹲下来摸了摸断口,心里就有数了。
这玩意儿,芯子根本没淬上火。
厂家偷工了。
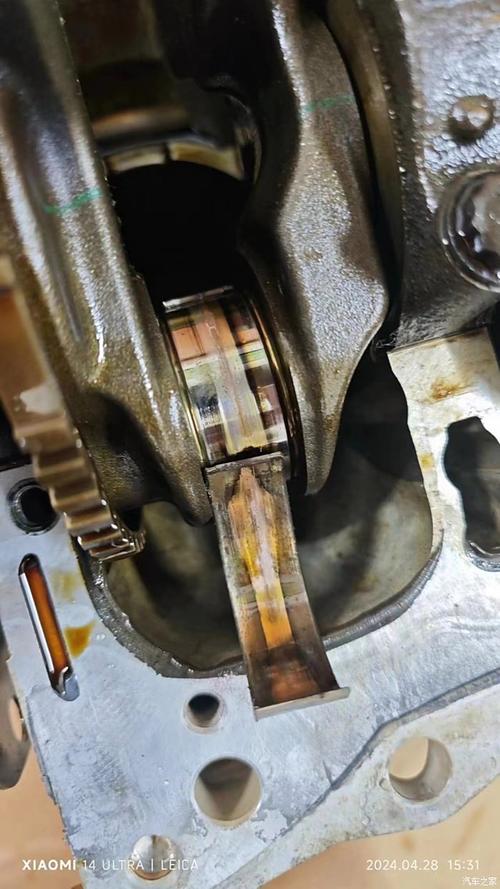 榨油机拆机抱轴故障实景图
核心玩意儿,水比你想的深
很多人觉得榨油机不就是个铁疙瘩,压出油就行?
错大了。
核心就是榨螺和榨膛,这俩玩意儿做不好,别说出油率,用半年都撑不住。
榨螺要耐磨,淬火深度必须达到1.2-1.5mm,才能扛住每天十几个小时的摩擦。
说实话,现在百分之七十的小厂家,淬火深度最多做到0.6mm,表层磨完了,芯子软得像豆腐,一压就弯,一磨就烂。
主流的榨螺有两种做法,一种冷锻,一种切削。
冷锻是胚料烧红了直接锻出来,纤维组织连贯,整体硬度均匀,耐磨度是切削的三倍以上。
就是贵,做一根冷锻榨螺的成本,比切削的贵一倍还多,开模费都要十几万。
切削呢,拿一根圆钢直接车出来,快得很,成本低,随便改尺寸,但是硬度只能靠表面淬火,应力还大,用久了肯定断。
行业内通常不说但实际在做的妥协是什么?
就是十家有八家,对外都宣称自己用的冷锻工艺,实际上是切削完了蘸一下火,拿普通探伤仪都不一定能查出问题,用户用上半年才知道上当。
榨油机干活的时候,圈榨压力要稳定在20-60MPa,主轴转速大多控制在12-18转/分,差一个转数,出油率就能差一个百分点,别小看这一个点,一天榨十吨菜籽,就是一百公斤油,小一百块钱没了。
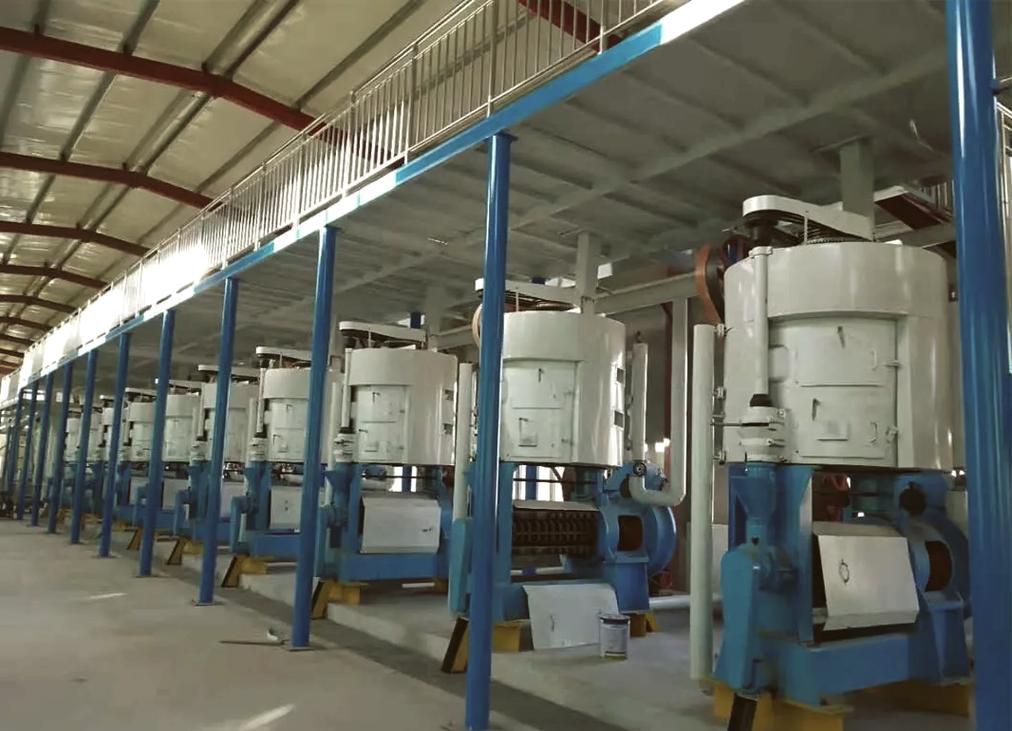 榨油机厂家车间加工榨螺实景
不同场子,要求差出十万八千里
 不同场子,要求差出十万八千里
你别以为榨油机都是一样的,给农村油坊做的,和给大型粮油集团做的,完全不是一个东西。
去年周口有个开油坊的王哥,来我们这儿改机子。
他之前贪便宜,买了一台五万块的,比我们报价便宜三万,结果三个月就要换一次榨螺,换一次两千多,算下来一年换四次,比买个好机子还贵。
他那就是小油坊,现榨现卖,一天榨个两三个小时,客人就认香,出油率高点低点没关系,关键是耐用,不能坏在赶集的时候,一坏就是一天生意黄了。
我们给他换了两根正经冷锻榨螺,用到现在快两年了,还没说有问题。
不过话说回来,小油坊要的就是皮实耐造,维修方便,价格能接受,没必要追求什么高端配置。
另一个案例,四川遂宁那个做冷榨菜籽油的集团,之前用的进口预榨机,一百万一台,老是达不到要求。
他们要做低温冷榨,保留营养,要求出饼残油率低于6%,榨膛温度不能超过80度。
进口机的榨螺导程排布不对,温度一直降不下来,残油率还到7%,我们给他们重新设计了榨膛排布,做了七根梯度硬度的冷锻榨螺,换上去之后,残油率直接降到5.2%,吨料耗电还比进口机少2度,人家现在三条生产线都换成我们的了。
对大厂来说,稳定性和出油率就是命,省一个点就是几十万上百万的利润,这时候就不能贪便宜。
对吧?
好日子底下藏着坑
现在进口替代火,很多国内榨油机厂家都起来了,以前万吨级的预榨生产线全靠进口,现在我们做的不比进口差,价格还只有三分之一,这是实打实的进步。
绿色制造也推得快,好多厂家都换了节能电机,饼渣的回收利用率也上去了,废油水污染也少了。
但有个事儿,行业内没人愿意公开说。
现在全国执行的还是2008版国家榨油机标准,这个标准只测新机的空载性能,不测长时间重载下的磨损率,也不强制要求检测淬火深度、应力分布这些核心指标。
意思就是,只要你新机转得动,能出油,就算合格。
至于用半年会不会断,磨穿了会不会漏,标准不管。
这就给很多小厂家留了空子,新机卖的时候看着光鲜,价格比正经厂家便宜两三成,吸引好多新手购买,用两年就废,等你找过去,厂家早就换牌子换厂址了。
好多用户买榨油机,只会看机身重不重,油漆亮不亮,价格低不低,根本不知道要查淬火深度,要测应力,这里头的坑,没踩过的根本不知道。
今天上班我还路过废铁堆,瞟了一眼山东老哥拉来那台烂机子,断口锈得快认不出来了。
干了二十年机加工,我总结出一句土话:
“买榨油机,别光看几斤几两,得摸淬过火的硬心肠。”
说白了,榨油机厂家赚的就是良心钱,偷一寸淬火深度,就是砸自己一辈子的牌子。
你们开油坊或是做粮油加工的,有没有碰到过买了新机没两年就烂透的糟心事?出来唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:榨油机厂家:干了20年机加工,说点圈内没人说的真话
文章链接:https://m.yxqcspc.com/15933/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
