上周三刚擦完机床,就听见厂门口哐当一声。
一个广东做饲料的老板,拉着一台半碎的混合搅拌机堵在门口,嗓门大得整个车间都能听见。
“李工你给看看,这玩意儿才拉了不到2000吨料,抱轴了!刚买半年,我找厂家,人说我操作不当,这不扯犊子吗?”
我拆开端盖一看,得,轴径公差差了快三倍,桨叶耐磨层堆得太薄,磨穿了掉渣卡进去,不抱轴才怪。
很多人买搅拌机,只看容积价格,压根没想过,厂家的门道,比搅拌机腔里的料还深。
选搅拌机,你根本没摸到厂家真正的门道
说实话,混合搅拌机原理不复杂,就是带料翻揉,但是核心细节,差一点就能差出好几年寿命。
第一个坎就是主轴动平衡精度。好的混合搅拌机厂家,出厂会做到G2.5级,差一点的,做到G6.3就敢装箱发货。
别小看这几个等级的差,用起来,整机振动能差一倍,轴承寿命直接从5年砍到1年半。
第二个就是桨叶的耐磨层厚度,行里要求不低于8mm,很多小厂家偷工,只堆3mm,外观看起来一模一样,你拿卡尺量端面都量不出来,只有磨穿了才知道上当。
现在行里两种主流路线,整体浇筑桨叶和焊接堆焊桨叶。
整体浇筑的耐磨,不会掉块,但是成本比焊接的贵40%,没几家愿意做。
行业内通常不说但实际在做的妥协是什么?就是把桨叶的边缘做足厚度,中间内层掏空少放耐磨材料,你称重根本看不出来,切开才知道亏了。
还有主轴公差,正规厂家会控制在0.015mm以内,差的放0.05mm都出,间隙大了,进去点料就磨,磨着磨着就抱死了。
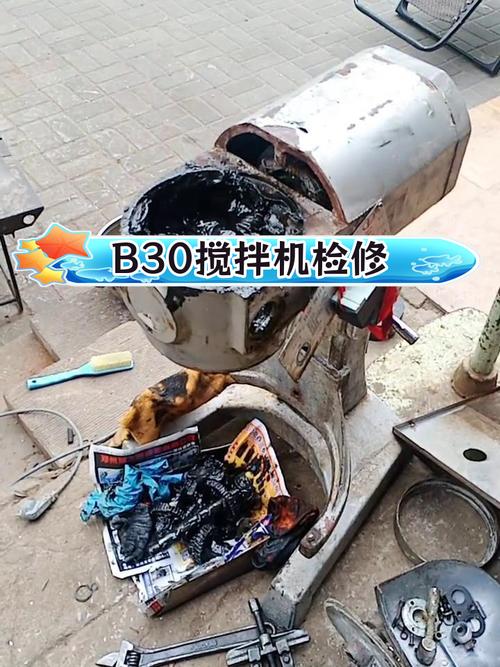
就像这次拉来的这台,就是典型,轴间隙放了0.06mm,不卡你卡谁?
不同行业要的东西,差了十万八千里
别看着都是混合搅拌机,不同行业用,厂家给的配置完全不一样,蒙外行的就在这儿。
就说饲料行业的预混料混合吧,核心要的是混合均匀度。
去年山东聊城有个客户,找小厂家做了两吨的混合机,出来的料混合均匀度变异系数到8%,卖出去被养殖户投诉长得不一样,整批退货,亏了小二十万。
后来找我们改,找正规厂家重新做了双螺旋错角桨叶,直接把变异系数压到3%以内,每批次成品合格率涨了12个点,人家现在生意好得很。
换个行业,做锂电正极材料,要求就完全变了。
前段时间广东东莞一个做磷酸铁锂的客户,找了一家小厂做的,要求无金属污染,得用全陶瓷包覆桨叶,那家厂家刷了一层陶瓷漆就充数。
结果用了三个月,漆掉了,铁屑进去污染了三吨正极料,直接报废,亏了八十多万。
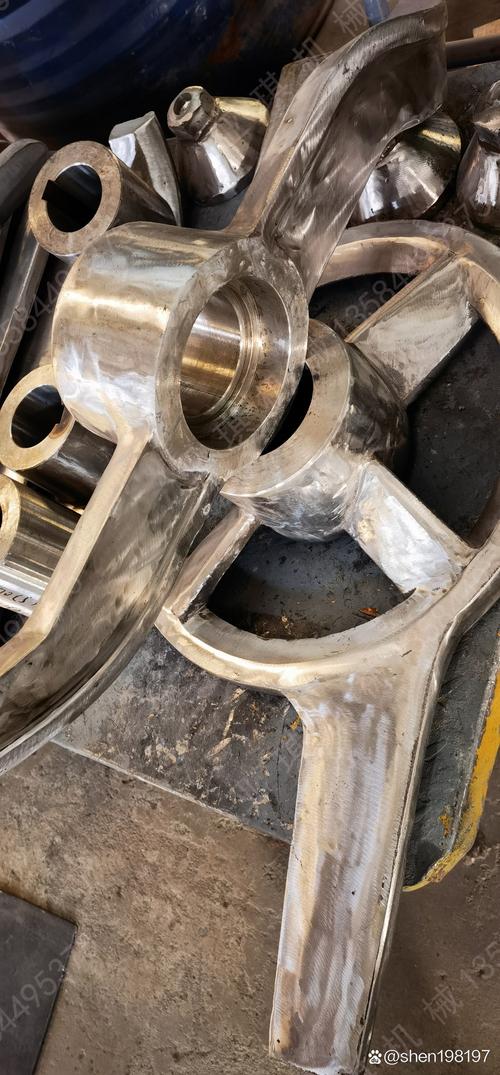
正规的混合搅拌机厂家做锂电的货,是整体高温烧结陶瓷层,厚度做到12mm,虽然价格贵一倍,但是能用五年不掉,这点钱,远不够你赔一次料钱。
说白了,你要什么,厂家就给你做什么,前提是你得懂,不懂人家就蒙你。
现在的新趋势,底下藏着暗礁
现在都喊智能制造、进口替代,很多厂家吹得天花乱坠,什么全联网实时监控,什么完全替代进口。
不过话说回来,真能做到的没几家,很多就是加了个温度传感器,套个智能的壳子,拿补贴而已。
绿色制造这块,现在要求无粉尘泄漏,很多厂家就是换了个厚点的密封圈,根本没改腔体的压力结构,用两个月密封圈磨坏了,该漏还是漏。
行里有个不愿公开的难题,很少有人说。现在的混合搅拌机国家标准还是十年前定的,大吨位连续混合机,就是10立方以上的那种,标准要求主轴挠度变形不超过0.3mm每米就算合格。
实际上呢,国内很多厂家做的大吨位机子,连续生产十二个月后,挠度变形能到0.8mm,直接刮腔体内壁,磨穿了就漏料,出事了厂家就说你选型不对,超载了,反正标准就是这么定的,你没地方说理去。
进口替代现在喊得响,小吨位的没问题,大吨位连续混合的精度,确实还是差点意思,不是做不出来,是很多厂家不愿意花那个成本,赚快钱的多,沉下心做精度的少。
我干这行20年,见过太多买机子贪便宜,最后亏得底掉的例子。
我有个土话总结:选搅拌机,别光看牌子看报价,摇一摇桨叶摸一摸轴,稳不稳,手里一掂就有数。
你们见过混合搅拌机厂家最离谱的偷工减料是什么?同行们不妨唠两句。
