上个月早班,我刚把铣床的吃刀量调好。
隔壁改性塑料厂的张总一头撞进来,工装裤上沾着半干的料,满头汗。
“陈工,快帮我看看,新买的卧式搅拌机,转了三天抱轴了!电机烧了不说,整批八十吨改性料全废了,我这一下要赔小二十万啊!”
我跟着过去一看,就叹了口气。又是贪便宜找了小作坊卧式搅拌机厂家的锅。
藏在机架里的门道
很多人觉得卧式搅拌机不就是个桶加个轴转?
哪有这么简单。
我干机加工二十年,见过太多栽在细节上的。
说实话,核心的三个参数,外行根本不懂看。
主轴的径向跳动不能超过0.12mm,差一丝,转起来就晃,用不了半年轴承就废。
耐磨叶片的堆焊厚度必须≥3mm,碰到玻璃纤维这种磨人的料,不到一年就磨穿,换叶片比买新的还麻烦。
筒体的椭圆度不能超过千分之三,要是超了,靠近筒壁的料根本搅不到,整锅料均匀度都不合格。
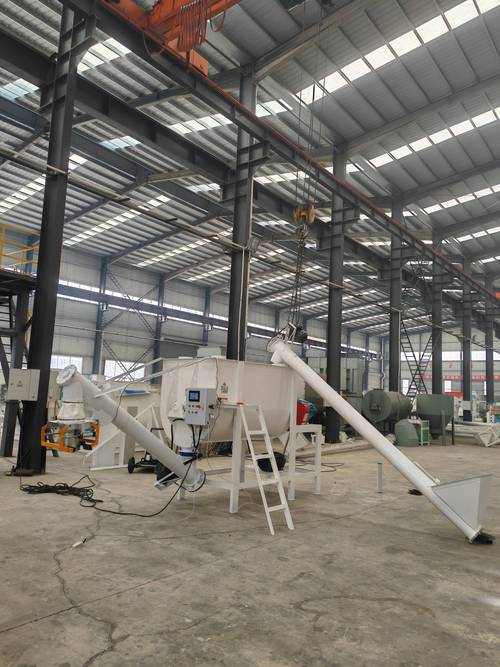
现在主流两种筒体路线,一种整体铸造,一种卷板焊接。
整体铸造刚性好,几乎不会变形,就是太贵,而且内壁浇铸出来难免有小坑,清理积料麻烦。
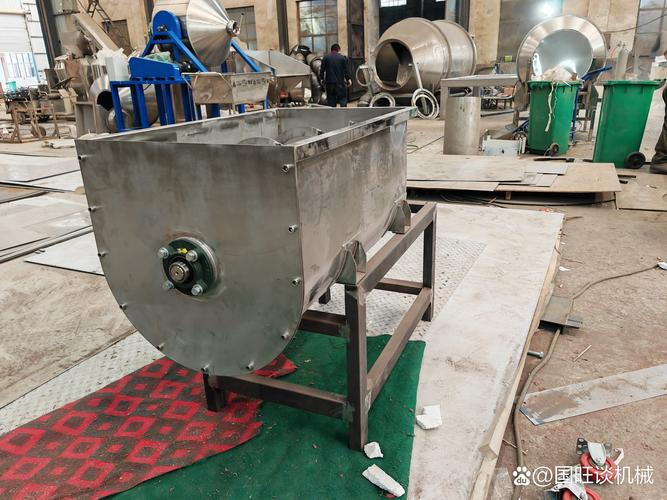
卷板焊接便宜,内壁能抛得溜光,不容易积料,大吨位的要是处理不好容易弯。
行业内通常不说但实际在做的妥协是什么?
说白了,就是绝大多数小厂家做卷制筒体,都省略了去应力回火这一步。
一块卷好焊完的钢板,内应力大得很,不回火放个一年半载,肯定变形。
做一次回火,一吨的筒体多花两千多成本,小厂家要压报价抢单,这一步直接就砍了。
等你用了一年,筒体弯了,搅拌间隙变大,混料不均匀,人家早就不管你了。
不同行业完全不是一个要求
说实话,同样叫卧式搅拌机,给锂电做的和给饲料做的,根本就是两个东西。
不信你看。
前年江西那家做锂电正极材料的找过来,说之前找的卧式搅拌机厂家做的设备,混出来的材料克容量偏差超过2%,送样全被动力电池厂打回来了。
他们做的是高镍三元,对混合均匀度要求变态得很,差一点都不行。
我们给重新做了双螺带,调整了叶片升角,把间隙控制在1mm以内,最后偏差直接降到0.3%以内,人家现在一直给头部车企供货。
另一个案例是山东做出口宠物粮的。
要求全304不锈钢,所有焊缝必须无死角抛光,之前小厂家给做的,焊缝留了小凹坑,每次消毒都清不干净,放半个月就长霉菌,整柜被国外客户退回来,亏了上百万。
后来重新找正规卧式搅拌机厂家做,所有焊缝满焊之后再手工抛到Ra0.8,现在出口从来没出过问题。
不过话说回来,很多客户买设备的时候,根本想不到不同行业的要求差这么多。
只看报价,谁便宜买谁,最后出问题哭都来不及。
风口下藏着的暗坑
现在都喊着进口替代,智能制造,很多卧式搅拌机厂家都往这方向靠。
加自动称重,加在线监测,能帮客户省不少人工,这是好事。
但行业里有个不愿公开说的难题,你知道吗?
就是现行的混合均匀度国家标准,还是十几年前定的。
老标准只要求测出料之后的终点均匀度,不管混合过程中的偏析问题。
现在很多新材料行业,比如光伏银浆、半导体封装材料,要求从混合开始到出料全程均匀度都稳定,老标准根本覆盖不了。
很多不良厂家就钻这个空子,拿符合国家标准当挡箭牌,出了问题就甩锅给你工艺不对,其实就是设备根本没达到要求。
还有绿色制造这块,很多厂家说自己做了密封防漏,其实就是加了个普通毡垫,用不了三个月就漏粉,污染车间不说,还浪费原料,这都是坑。
干了二十年,我就认一个理。
买卧式搅拌机,别光看宣传册上的参数,要爬进去摸内壁,伸手转一转主轴,看看间隙匀不匀。
老话讲得好:“宁多花一成买好货,不省半钱买垃圾”。
你们有没有碰到过不靠谱卧式搅拌机厂家挖的坑?欢迎一块唠唠。
