藏在报价里的门道,行业不说的妥协
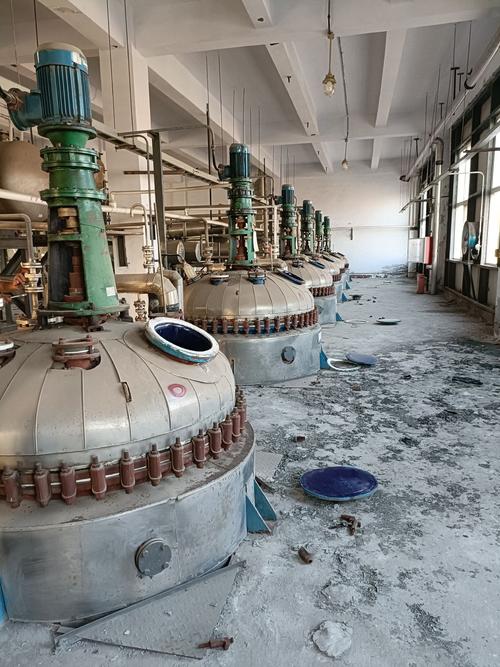
很多人以为搪瓷反应釜就是钢板焊了涂瓷烧一烧,哪有这么简单。 正规厂家做10立方的反应釜,坯体钢板最少要12mm厚,退火要放在窑里焖48小时,把焊接应力完全消掉,不然烧完瓷就裂。 搪烧工序里,瓷釉要挂三次,每次烧成温度稳定在860℃,出来之后瓷釉总厚度要控制在0.8-1.5mm,薄了不耐腐蚀,厚了烧的时候容易脱瓷。 现在行业里有两条主流路线,手工搪烧和自动机械搪烧。 手工搪烧适合小容积、异型结构的釜,好处是能盯着边角涂匀,坏处是受工人手艺影响大,次品率大概在8%左右,成本比机械的高10个点。 自动机械搪烧适合15立方以上的大釜,涂出来均匀,效率高,成本低,但死角位置比如法兰颈内侧,机械臂够不着,还是得工人补一遍。 很多小厂直接就省了这道补的工序。 说实话,行业内有个不说但人人都在做的妥协。 就是很多厂家面对低价竞争的时候,会偷偷减钢板厚度。 钢板厚度每减1mm,整釜成本能降15%,寿命直接少3年以上。还有用回收瓷釉粉掺新料,一吨能省小两千,烧出来的瓷耐腐蚀性直接砍一半。 客户拿到手,外观根本看不出来,用上半年一年才出问题,那时候厂家早就不认账了。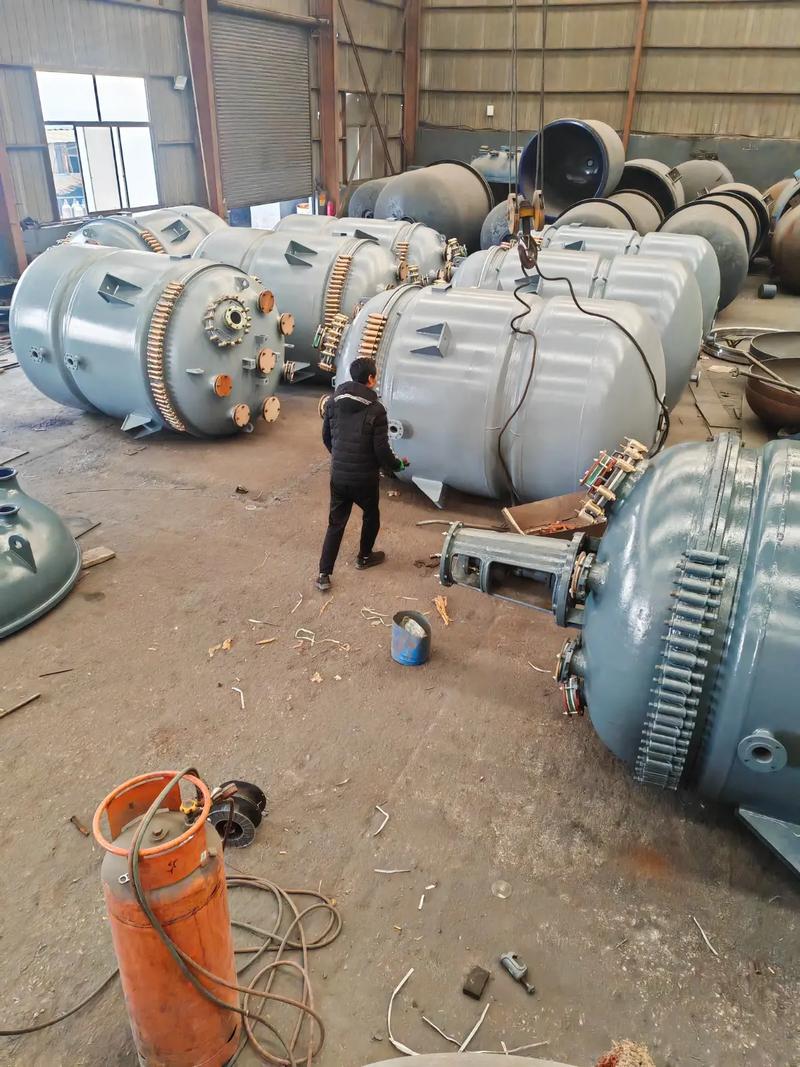
不同行业的隐形要求,差一点就出大事
进口替代的风口,藏着标准滞后的暗坑