2026-09-19 18:51:51 分类:商机
上周早班刚换好工服,徒弟小王就扯着嗓子喊我过去。
三号工位新换的机械手抱轴了,电机烧得冒黑烟,这批出口的件今晚就要装柜,老板在办公室摔杯子。
当初图便宜,比市场价低了三成找的小厂家。这下好了,停一天线,损失够买半台新的。
存在感这种东西,就是坏了事儿你才记得有多重要。机械手厂家靠谱不靠谱,拆开来才知道。
藏在参数表里的门道
很多人选机械手,只会看标称的负载和价格。
这里头水太深了。
说实话,核心就几个东西,我给你掰碎了说。
首先是精度,正经厂家做出来的,重复定位精度能做到±0.01mm,差一点的,敢标称这个数,实际能差出去三倍。
然后是耐温,做锻造、陶瓷这类热加工的,环境温度最高要扛住85℃,差的厂家用普通橡胶密封圈,两个月就老化裂了。
正经机械手的设计寿命是10万小时,差的用回收钢材做导轨,三年不到就磨出坑。
现在主流的传动路线就两种:同步带和滚珠丝杠。
同步带好啊,速度快,噪音小,成本低一半都不止。但缺点也明显,用个三五年就拉长,精度掉得你怀疑人生。
滚珠丝杠呢,精度保持好,负载大,能扛造,就是贵,噪音也大。
行业内通常不说但实际在做的妥协是什么?
你要的是全滚珠丝杠的长行程机械手,预算又卡得死,厂家接了单怎么做?
超过1.5米的行程,两端保留滚珠丝杠,中间段偷偷换成同步带,外面用外壳封起来。你不拆开来根本看不见,前两年用着精度还凑活,一过三年误差直接超差,找过来人家说你使用不当损耗了,要加钱换。
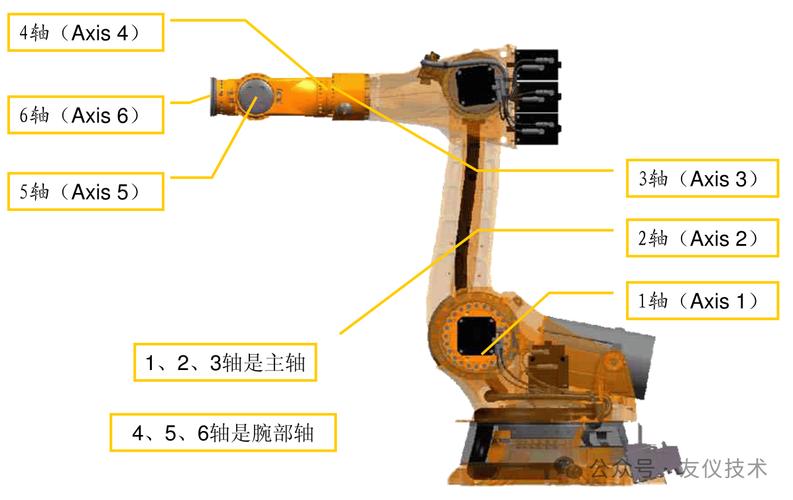 工业机械手传动结构拆解实物图
不同行业的不一样要求
去年给深圳一家做折叠屏保护膜的客户改线,人家原来的机械手就闹心。
3C行业要的是什么?无尘、快、挤空间,多开一个工位就是多一份产量。原来的机械手厂家不懂,为了凑10kg的负载标称,把臂身做的又粗又重,整个工作台只能开8个工位,换膜还要停线半小时调精度。
后来换了一家专门做3C领域的机械手厂家,把臂身换成碳纤维减重,自重降了12公斤,基座缩了三分之一,同样的地方直接开了12个工位,防护等级做到IP65,每天酒精冲都没事,产量一下子提了40%。
山东滨州那家做汽车锻造连杆的客户,更有意思。
原来的机械手图便宜找的小厂,车间里全是氧化皮,温度又高,不到三个月,氧化皮钻进导轨缝隙,直接把滑块磨坏了,停一次线损失三万多。人家要的就是耐造,什么高精度都是虚的,能扛住氧化皮冲,能连续干活不出错就是好机械手。
后来找了一家做定制防护的,把密封改成迷宫式加两道丁腈橡胶圈,耐温刚好到85℃,现在用了快四年了,除了定期换润滑油,没出过一次故障。
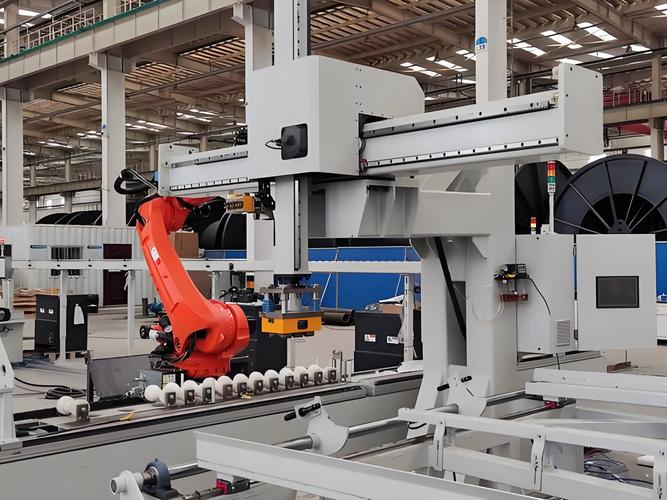 汽配锻造车间上下料机械手现场图
不过话说回来,没有万能的机械手厂家。
你做3C的找做重工的,做出来的东西太大太笨,占地方浪费钱。你做重工的找做3C的,用不了三个月就坏,折腾的还是自己。
国产替代风口下的暗坑
这两年喊进口替代喊得凶,好多原来做配件的小厂都拉出来做整机械手了。
价格确实比进口的便宜一半还多,确实给很多中小厂降了成本,这是好事。
但有个行业内不愿公开的难题,我不说你可能永远想不到。
现在咱们的标准,只要求测机械手的静态定位精度,就是停稳了之后测误差,合格就达标。但实际生产里,机械手大部分时间都是动的,高速运行下的动态精度,比静态差好多。
我见过标称静态精度±0.01mm的机械手,动态运行下误差能到0.07mm,这个误差足够让整批精密零件报废,但是你拿国标去检测,它静态是合格的,你维权都没地方说理去。这就是标准滞后带来的风险,现在没人提,不代表它不存在。
还有喊绿色制造省电的,好多就是把伺服电机的功率降了一个档,标称省电30%,实际拉额定负载的时候,电机长期超负荷运转,不到一年就烧了,反而更费钱。
回到上周那个抱轴的机械手,我们拆开来的时候,果然发现传动杆的钢材不对,硬度不够,磨出了一圈深槽,才卡得抱轴。
干了20年,我总结出来一句土话:选机械手厂家,就像找搭班干活的师傅,靠谱比啥花里胡哨的参数都重要。
你们干车间这么多年,碰到过哪些机械手厂家的骚操作?不妨摆出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械手厂家选购避坑:车间老工程师20年经验掏心窝
文章链接:https://m.yxqcspc.com/15972/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
