上个月帮一个开钣金厂的发小收拾烂摊子。刚提回来的新数控冲床,用了12天,转塔模具座歪了三毫米,打出来的孔全部偏位,整批订单全部作废。找厂家,当初拍胸脯保证的销售微信不回,售后电话打过去说你们操作不当,要修就得掏三万多配件费。发小蹲在车间门口抽烟,一下午抽了两包,脸黑得像炭。
这不是个例。我干机械媒体跑厂快十年,见过太多老板栽在选数控冲床厂家这一步。贪便宜吃大亏,信口头承诺吃闷亏,太多了。
别听销售瞎吹,这几个硬指标得自己卡
第一,要拿到白纸黑字写清品牌型号的配置清单。很多小厂家给你报价的时候,只写“进口伺服”“知名系统”,就是不写具体品牌型号。说白了就是给你留坑,转头给你装翻新拆机件,你连说理的地方都没有。我见过更过分的,把三菱电机写成日本进口电机,转头给你装国内小厂产的翻新货,差价快两万,全进销售口袋了。
第二,亲自去车间摸床身。别只在接待室喝茶,一定要去装配车间转。看完毛坯看喷漆,喷完漆的床身如果有小气泡、凹凸不平,别信什么运输蹭的话术,那就是回火处理不到位,内应力没消干净。这种床身,用不了一年就会变形,到时候打出来的工件公差飘得离谱,你哭都来不及。还有一个小技巧,你敲一下床身,声音沉闷发闷的才是合格的,声音脆得像敲铁皮,那绝对是偷工减料减了厚度。
第三,要近三个月的同配置客户联系方式。别给你看两年前的老案例就信了,你花十分钟打个电话过去问问,实际用下来怎么样,售后好不好,比你听销售吹一下午有用多了。碰到不给的,直接走,肯定有鬼。
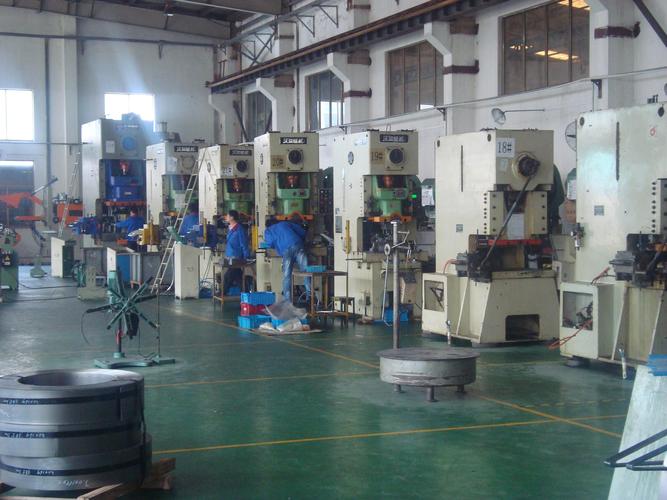
能留到最后谈的数控冲床厂家,都有这些特征
这么多年跑下来,我见过靠谱的厂家基本就两类,碰到就可以重点考虑。
第一类是做了十几年,只专做数控冲床/钣金设备的老厂。比如珠三角的东锻,做了快二十年,从来不去跨界蹭热点做别的机床,就死磕数控转塔冲床这一块。他们家报价很实在,你要高配就给你高配的价,要性价比就给你做适配小厂的配置,不会跟你玩文字游戏。这类厂靠的就是老客户转介绍活下来,不敢瞎坑人,售后也跟得上。
第二类是专门做中小钣金厂配套的细分厂家,主打高性价比,不搞虚头巴脑的品牌溢价。他们家产量不大,但是每台设备都会给你调到位,售后响应快,毕竟做的就是周边生意,你一个电话过去,一两天就能上门,不会让你停工半个月等售后。
最要避的就是那种什么机床都做的厂家,今天卖数控车,明天卖加工中心,后天顺便搭着卖数控冲床,啥都做就是啥都不精,出了问题推来推去,最后你找谁都找不到。
不同采购规模,得用不同的签约避坑策略
说实话,买设备不是越贵越好,得匹配你自己的规模,签约的时候卡对节点,才不会踩坑。
如果你是初创小厂,预算二三十万,只买一台做常规订单,记住两个点:第一,所有配置全部写进合同附件,违约赔偿条款写清楚,口头承诺再好听也没用,喝再多结拜酒都不如白纸黑字靠谱。第二,一定要留10%的尾款,三个月无问题再付。别听销售说什么公司规定必须付全款,真把质量放心上的厂家,不怕你留尾款,就怕你不留。
如果你是中型厂,一次采购两三台,要上自动化连线,那你得提前要求厂家派工程师上门量场地,出专属的安装布线方案。别自己大概算个位置就下单,最后装完设备发现留的空间不够,连线接不上,耽误产能少则十几天多则一个月,损失的钱都够你半台设备了。还有,免费操作工培训必须写进合同,至少要培训到工人能独立换模编程,别听什么额外收培训费,那都是额外坑钱的由头。
最后给你列几个必避的坑,记好:
报价比市场价低15%以上的,直接pass。天上掉不下馅饼,便宜那几万,最后坑你十几万,就是赚你这个信息差。
不给你看生产车间的,直接走。说不定就是个 Trade差,自己根本没有工厂,转手给小厂做,贴个牌就卖给你,出了问题他都找不到上家。
售后只说“及时响应”不写清楚上门时间的,一定要改。要写成省内48小时上门,省外72小时上门,不到场赔偿多少停工损失,模糊的表述最后吃亏的肯定是你。
不过话说回来,现在国产数控冲床做的已经很不错了,没必要非要勒紧裤腰带买进口的,适合你自己订单量的靠谱厂家,比什么大牌都有用。毕竟开厂赚钱,每一分钱都要花在刀刃上,对吧。
