2026-09-20 13:06:56 分类:商机
上个月跟着销售去珠三角,刚进客户车间就闻见一股焦糊味。
地上摊着变形的铝制定位块,车间主任脚边堆着三百多支废锂电池,烟屁股扔了一地。
他指着线体骂:当初那组装线厂家拍胸脯说精度没问题,这才跑八千小时,公差歪了两个毫米,小一百万的货直接打水漂。
没人说话。这就是组装线厂家最真实的存在感——平时没人想起你,出问题就是天大的事。
别光盯样本参数,根子上的差别大多藏着
很多人买组装线,上来就问精度多少,价格多少,转头就把结构的事忘了。
现在行业里主流就两条路:全焊接机架和栓接拼接机架,各有优劣。
全焊接的刚性好,应力释放完之后稳定性高,出厂就能把直线度误差控制在0.02mm/米,跑几万小时都不会歪太多。但是缺点也明显,整体运输超宽超高,路费贵一半,现场想改个工位?割机架焊机架,没个三五天开不了工。
栓接的就灵活,拆成零件运过去现场拼,改工位拧拧螺丝就完,价格还比全焊接便宜一成到一成五。但是行内人都知道,栓接的出厂直线度一般也就0.05mm/米,跑过12000小时之后,螺栓松动加上定位销磨损,误差还会再涨0.03mm左右。
说实话,这就是行内不说但实际在做的妥协。
客户要低价,厂家就把原本应该用合金钢的定位销换成普通45号钢,硬度差一倍,磨损快三倍,不会写在参数表里。客户要快交货,厂家就省去了机架退火去应力的工序,放半年自己就变形,你找过来,人家说你地基没铺好,锅甩得干净。
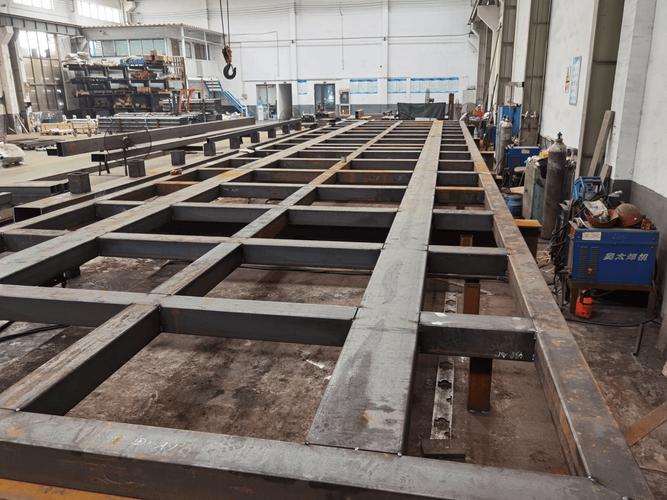 工业组装线机架焊接加工现场
不同行业吃饭的家伙,要求差出十万八千里
我做了二十年,见过太多客户拿着别家的参数来套,最后坑了自己。
去年给深圳福田一家做折叠屏手机的客户做组装线,他们的要求说出来吓死人。每个工位的启停误差不能超过0.1秒,因为自动对位贴柔性屏幕,差一点整个屏就废了。而且车间是万级无尘,所有运动部件不能漏一滴油,我们当时把全部传动链条都换成了自带固体润滑的不锈钢链,成本比普通链条高三倍,客户眼睛都没眨。最后交线,测了连跑72小时,所有工位误差都控制在0.05秒以内,人家直接给了全款。
换个行业就完全不一样。
前年给山东潍坊一家商用车发动机厂做总装线,他们要的是耐造,不是极致精度。每个工装板要承重1.2吨的发动机缸体,吊装机每天往上面砸几百次,精度差个0.2毫米根本不影响拧螺栓,但是工装板不结实,用三个月就弯了,那才是要命的事。我们最后把原本8mm的冷轧工装板换成12mm的,边角加了加强筋,客户试了一个月,说这个才对,能扛造。
说白了,组装线哪里有通用的最好?只有适配你行业的才是好的。
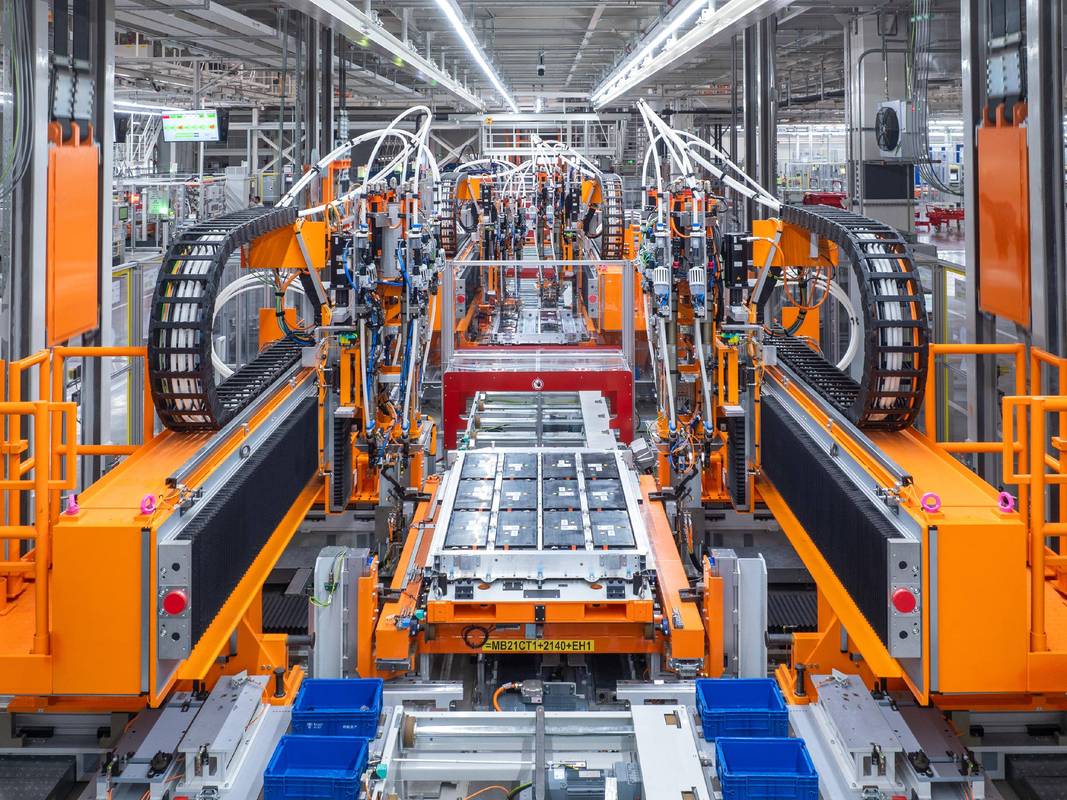 新能源电池全自动组装线生产车间
风口起来了,底下藏着不少没人说的暗礁
 风口起来了,底下藏着不少没人说的暗礁
这两年订单多,明显能感觉到,原来找欧美日本厂家做线的,现在都转头找国内的组装线厂家,进口替代的风确实吹起来了。
大家都喊智能制造,绿色制造,新瓶子装旧酒的事也不少。
说实话,我碰到过好多厂家,为了蹭绿色制造的概念,就把普通电机换成一级能效的,就敢给报价加十个点,根本没做传动流道的整体优化,实际降的能耗还没加的钱多,很多客户不懂,就交了智商税。
还有个行业内不愿公开的难题,现在的标准滞后太严重。
现行的线体精度标准,只要求测静态精度,就是出厂静置24小时之后测的误差,根本没有动态精度的强制标准。很多厂家就钻这个空子,样本上印的静态精度好看得很,实际连续跑几十个小时,累积误差能翻两三倍,你找过来维权,拿标准卡不住他,只能吃哑巴亏。
这不光是小厂家的问题,不少名气很大的厂家也这么干。
我天天泡在车间焊机架调线,攒出来的经验就一句话:”买组装线,三分看参数,七分看厂家会不会摸你的脉”。
你生产什么产品,一天跑多少小时,车间地基什么情况,这些细碎的事,比样本上印的漂亮数字重要多了。
对了,你们有没有碰到过那种参数全满分,跑起来一堆烂事的组装线?有空唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊组装线厂家:行内不说的实操真相
文章链接:https://m.yxqcspc.com/16016/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
