2026-09-21 01:05:12 分类:商机
上个月后半夜三点,我刚换完工作服准备去巡检。
操作小李拽着我袖子喊,声音都抖了。
“张工!砂轮裂了!刚飞出来砸在床身上!”
我跑过去一看,刚换上去不到八个小时的新砂轮,从中心孔裂成了三瓣,床身上砸出个指甲深的坑,离小李的脚不到半米。
这批是给主机厂供的曲轴,一共两百根,直接报废了四十八根,加上逾期罚款,一下亏了快十二万。
找砂轮厂家说理,人家说你们参数调错了,概不负责。
说实话,那时候我就认了一个理:砂轮这东西,选不对厂家,你技术再好也白搭。
你不知道的,砂轮厂家藏在参数里的门道
很多人觉得砂轮不就是磨料粘一块吗?有啥技术含量?
错大了。
磨料是骨头,结合剂是筋,骨架撑不对,怎么磨都废。
现在主流就是陶瓷结合剂和树脂结合剂两条路线。
陶瓷结合剂硬度高,孔隙率一般控制在22%到38%之间,不怕切削液腐蚀,自锐性好,适合拉荒粗磨。缺点就是脆,线速度超过80m/s,冲击稍大就容易裂。
树脂结合剂韧性好,能做很细的粒度,适合精磨抛光。正经厂家做树脂砂轮,会把树脂含量控制在13%左右,既能保证韧性,又不会因为树脂太多堵屑发热。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
不少小厂家为了省成本,会掺三成以上的回收磨料,硬度不达标怎么办?故意把孔隙率做低,压得死死的,看起来硬度够,磨不了几个工件就堵屑,直接把工件表面烧出蓝痕,废了。
还有的把劣质结合剂掺进去,夏天仓库温度超过35度,放三个月自己就裂了。
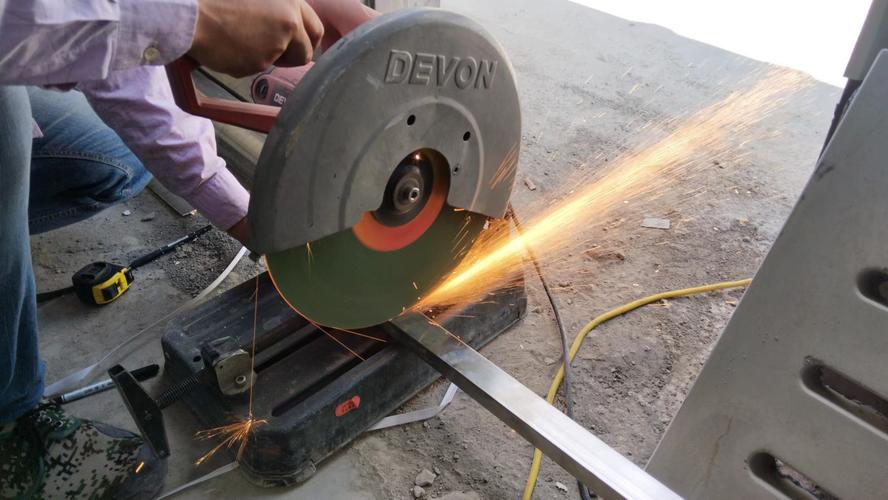 机加工车间砂轮崩裂故障现场图
不同行业,对砂轮厂家的要求天差地别
我干了20年,接触过的行业多了去了,同一个尺寸的砂轮,放到汽车和航天,要求完全不一样。
前年接了一批商用车曲轴的批量磨削活,客户要求轴颈粗糙度Ra0.2以下,月产要过五千根。
原来合作的小砂轮厂家,磨不到30根就得修一次型,一天下来工人一半时间都在调砂轮,根本赶不出货。
后来换了江苏一家专门做汽车磨具的砂轮厂家,人家给我们定制了微晶刚玉陶瓷结合剂砂轮,孔隙率调到32%,自锐性刚好,一次能磨170多根才需要修型,效率直接翻了三倍,成品率从92%升到99.7%。
还有一次,给航天院所做燃气轮机叶片的叶根型面加工。
要求形位公差控制在0.005mm以内,绝对不能有热烧伤,一点痕迹都不行。
我们试了四五家普通砂轮厂家,要么就是粗糙度达不到,要么磨完就出隐裂纹,过不了探伤。
最后找的一家做高端定制的砂轮厂家,给我们做的是1200#多孔细粒度树脂砂轮,磨完不仅型面合格,连探伤都一次过,人家说这个配方他们做了快两年才调出来,普通厂家根本不会碰这个品类,量小,要求高,赚不到钱。
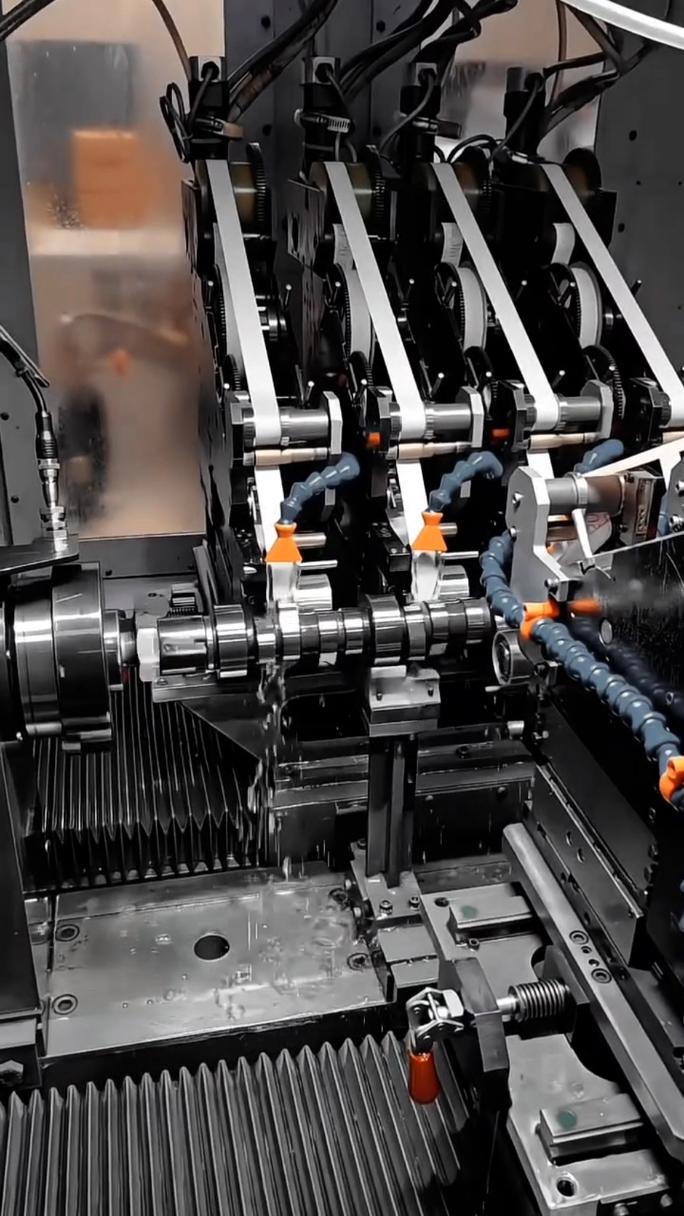 汽车发动机曲轴成品磨削加工现场图
进口替代春风下,藏着行业不愿说的暗礁
 进口替代春风下,藏着行业不愿说的暗礁
这几年大家都喊进口替代,原来高端砂轮全靠诺顿、泰乐利这些国外品牌,价格贵,交货期长,现在国内头部的砂轮厂家已经能做出来大部分替代产品了,价格只有进口的三分之一,性能差不了多少,这不假。
绿色制造这块,不少大厂家也开始改工艺,原来烧结结合剂会排不少有害气体,现在用低温烧结工艺,碳排放降了快四成,这都是好事。
不过有个事儿,行业内没人愿意公开说。
现在咱们国家的砂轮国家标准,还是十年前编的,只要求砂轮出厂做静平衡检测,不强制做动平衡。
现在高速磨削的线速度动不动就到80m/s以上,有的甚至到120m/s,动平衡差1克,转起来离心力就能让砂轮偏出1mm多,不光磨出来的工件公差不对,还特别容易裂,出安全事故。
小厂家哪会给你做动平衡?一台动平衡机几十万,做一个砂轮成本加五块钱,卖不上价,谁愿意做?出了事儿就推你安装不对,参数不对,全是用户的锅。
我上个月去参加行业会,听几个大厂的技术负责人说,改标准喊了五年了,至今没动静,你说愁人不愁人。
昨天我还给徒弟说,干机加工这么多年,我总结了一句土话:“磨活好不好,七分砂轮三分刀”。
你磨刀技术再牛,给你个烂砂轮,你也磨不出合格的活。选砂轮,从来不是越便宜越好,得看厂家肯不肯在你看不到的地方下功夫。
你们有没有遇过烂砂轮坑过的事儿?评论区跟我唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:选对砂轮厂家能少亏几十万
文章链接:https://m.yxqcspc.com/16052/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
