2026-09-21 10:06:24 分类:商机
上个月刚上班,传达室就冲进一个人。
是邻市做汽配的老陈,脸涨得通红,身后拖了一编织袋开裂的从动齿轮。
这批给商用车供的货,客户全退了。
渗碳层一边深一边浅,磨完齿应力集中,跑合几千公里直接断齿。
老陈说,当初买渗碳炉就是图便宜,找了个小厂,比市场价便宜二十万,这下好了,赔甲方的钱都够买半台新炉子了。
说实话,很多人买设备的时候,只看重吨位、功率,从来没把渗碳炉厂家的功底当回事。
真出问题,哭都来不及。
选渗碳炉先卡三个硬数字,别听销售瞎吹
渗碳这活,说白了就是把碳往工件表面渗,渗得匀不匀,深了浅了,直接决定能用多久。
我干了20年,选炉子只卡三个数,差一丝都不行。
第一个是0.02mm,这是同一炉工件不同位置渗碳层深度的最大误差,超过这个数,批量生产就是碰运气。
第二个是±5℃,炉温控制公差,差十度,碳势就差出十个百分点,渗出来的东西硬度直接不对。
第三个是1200℃,是炉体长期工作的温度上限,很多厂家标1300℃,那都是短时间测试的数字,你天天开1150℃,半年炉衬就坏了。
现在主流炉衬就两种,一种是重质耐火砖,一种是全纤维模块。
重质砖耐造,抗碳黑侵蚀,能用十几年,但是升温慢,开一次炉要多烧几十度电,成本高。
全纤维升温快,节能,比砖炉省三分之一的电,但是耐高温差,四五年就会掉渣,掉进炉里沾在工件上,出来就是凹坑,废了。
不过话说回来,行业内有个不说的妥协。
很多中小渗碳炉厂家,根本不会给你做真全纤维,也不会给你做全砖炉。
都是靠近炉门、加热管的地方用纤维,炉底炉墙后半截用砖。对外说全纤维节能,实际省了成本,也不至于短期内出大问题,坑的就是不懂行的新人。
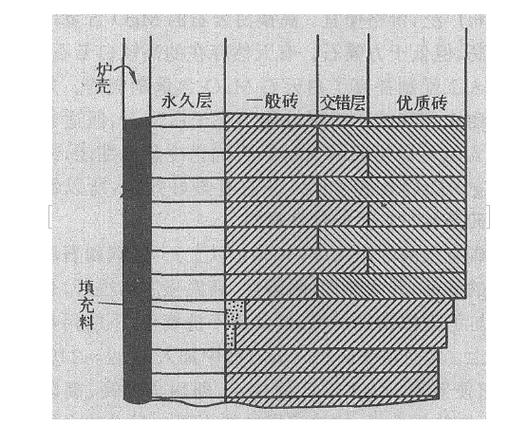 工业渗碳炉内部砖与纤维炉衬对比图
不同行业要求差太多,别瞎买通用款
我见过太多人,买炉子只看价格,不管自己做什么产品,拿回来用不对,全砸手里。
就说汽车零配件行业,做齿轮的。
去年长沙有个做商用车桥的客户,原来买的某小厂的通用渗碳炉,批量做主动锥齿轮,要求渗碳层0.8到0.9mm,每次都有近两成不合格,要么深了要么浅了。
深了齿脆,容易断,浅了不耐磨,跑一万公里就磨超差。后来找我们帮忙改,找正规渗碳炉厂家重新调了炉内循环风机的角度,改了碳势分段控制,现在合格率稳在99%以上,每月省出十几万的废品钱。
另一个是风电行业,做偏航轴承套圈的。
内蒙有个客户,要求渗碳层1.8到2.2mm,原来的小炉子要渗72个小时,还控制不好残余奥氏体,动不动就超20%,达不到风电20年寿命的要求。
换了正规厂家做的可控气氛渗碳炉,渗碳时间直接缩到48小时,残余奥氏体稳定在10%到15%,合格率从不到70%升到97%,交货期直接提前了三天。
说白了,不同工件的装炉方式、气流走向要求完全不一样,通用炉哪能都适配?
你非要凑活,最后赔的还是自己。
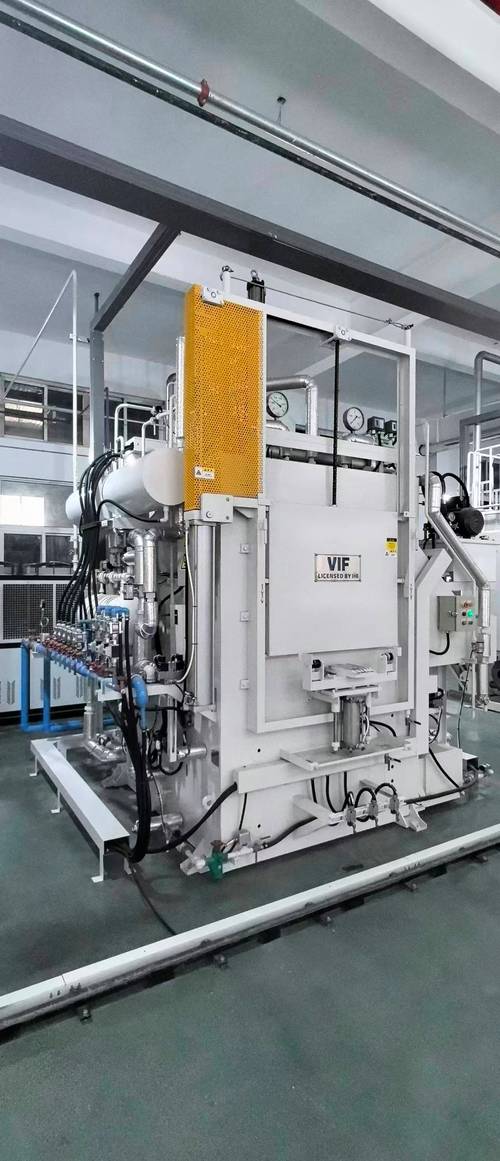 机械车间智能控温渗碳炉生产现场图
进口替代火了,坑也藏着没人说
 进口替代火了,坑也藏着没人说
这几年国产渗碳炉做得确实不错,原来几十万上百万的进口炉,国产的差不多性能,三分之一的价格就拿下来了。
而且进口炉坏了,等个配件要两三个月,国产渗碳炉厂家基本上第二天就能上门修,不耽误生产。
很多原来用进口炉的厂,现在新扩线都选国产,确实香。
不过有个行业不愿公开的难题,我今天说出来,你们多个心眼。
现在都讲绿色制造,降碳排放,但是国内现行的渗碳炉排放标准还是十多年前定的,要求松得离谱。
很多厂家喊着自己绿色环保达标,实际测出来的废气甲烷排放,超国家标准一倍都不止。
现在监管越来越严,哪天拉网测排放,你的炉子不合格,直接停工整改,那损失可不是小数目。
很多人买炉子只看设备钱,从来没算过后续的环保成本,这不成了买得起马配不起鞍?
我干了20年,总结一句土话:
渗碳炉好不好,不是看牌子响不响,是开三年,废品率不涨,炉温不飘,那才是好厂家做的好炉子。
你们这些年买渗碳炉,都遇见过什么奇葩坑?欢迎出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳炉厂家怎么选?车间摸20年的老工程师说点真话
文章链接:https://m.yxqcspc.com/16078/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
