2026-09-21 13:47:08 分类:商机
上周三后半夜,我刚到家躺平,电话就炸了。
佛山的客户拉来半堆废铝边框,折弯口全裂。
班长老王蹲在车间门口抽烟,烟蒂扔了一地:“昨天换的新设备,小厂攒的,省了二十万,这下废了三十万的料。”
没人说话。干我们这行的都懂,铝材加工这点事儿,设备厂家的良心,就是产品的命。
选设备别光看参数,厂家藏的猫腻你得懂
很多人买设备,上来就问最大行程多大,多少钱。
说实话,核心的东西,都在你看不见的地方。
铝材加工,最怕什么?变形。变形根源在哪?设备本身抖。
正经铝材加工设备厂家,主轴跳动必须控制在0.002mm以内,差一个丝,拉荒出来的铝材内应力就乱,后期折弯喷涂肯定出问题。
床身更不用说了,铸铁床身必须经过180天自然时效,才能把内应力放干净。还有丝杆,预拉量必须留0.15‰,热胀冷缩才不会拉歪精度。
现在市面上有两种主流路线,一种是全铸铁床身,一种是焊接钢板床身。
焊接的便宜啊,比铸铁轻,还能省小十万成本。刚性够吗?大工件加工肯定抖,用一年精度就掉。
铸铁的贵,重,运输安装都麻烦,但是用十年精度都不歪。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
哪怕是做铸铁床身的厂家,十个里有六个都不会真放满180天。
赶订单啊,客户催的紧,放个15天就拉去加工了,刚卖出去精度没问题,两三年一过,床身自己变形,你找谁说理去?
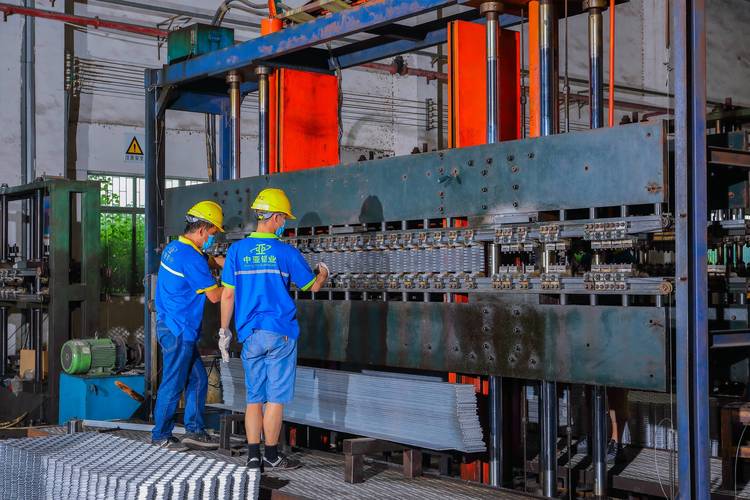 车间铝材加工数控设备装配现场
不同行业要不同设备,厂家懂行才是真靠谱
做光伏边框的,和做汽车铝壳体的,能是一个要求?完全不一样。
去年我给江苏盐城一家光伏厂做设备调试,他们做182组件的边框,要求一分钟出一根,24小时连轴转,公差卡0.05mm。
原来找了个南方小厂家做的设备,导轨六个多月就磨出台阶了,一天停三次换刀,产能掉了三分之一。
后来换了山东一家专做铝加工设备的厂家,人家把导轨换成了25规格的重载型,润滑系统改成了定时自动增压,现在用了两年半,精度还在公差范围内,人家老板逢人就夸。
另一个案例是浙江的新能源车企,做电池下壳体,那个壳体两米多长,全是6系高强铝,要求平面度0.03mm,加工完不能翘边。
一开始图便宜买了小厂的设备,加工完一测,四个角翘了快0.2mm,整整三批料,小两百万打了水漂。
后来找正规厂家改,人厂家直接在床身加长了一米五的辅助支撑段,刀路优化了粗加工的吃刀量,改完直接合格,废件率从12%降到了0.3%。
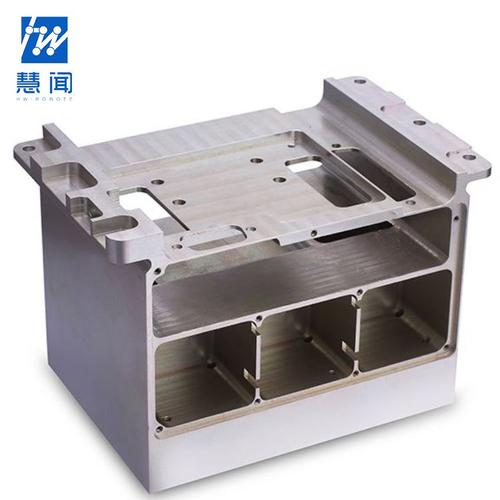 新能源汽车铝电池壳体加工成品
风口上的暗礁,行内人都不愿说
 风口上的暗礁,行内人都不愿说
现在都讲进口替代,讲绿色制造,好多厂家都打着智能制造的旗号卖设备。
说白了,就是换个带触摸屏的系统,加个联网模块,就敢说自己是智能设备,涨几十万价格。核心的主轴、导轨、床身,该偷工还是偷工。
还有个行业内不愿公开的难题。
现在国家的铝材加工设备通用标准还是十年前定的,那时候铝材大多用在普通门窗,要求低。现在呢?光伏、新能源、航空航天,用的都是高强铝、超细晶铝,加工要求比十年前高了不止一倍。
标准没更新,好多厂家就按老标准卡,出厂合格就行,实际用起来根本满足不了高端需求,出了问题,人家就拿标准堵你嘴,你没地方说理去。
昨天我在车间调试刚到的新设备,摸了摸床身,厚重得很。
干了二十年,我总结的土话就是:床身硬不硬,胜过精度吹十遍。
你买铝材加工设备,是打算用个三五年就换,还是打算用十几年稳稳定定赚钱?
你们这些年在选铝材加工设备厂家的时候,都踩过什么坑?出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铝材加工设备厂家:一位20年车间老工程师的踩坑总结
文章链接:https://m.yxqcspc.com/16088/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
