那天半夜的抢修,我骂了三回无良厂家
半夜三点的电话,准没好事。
开门接起来,是南方那个开橡胶制品厂的老王,声音抖得像筛糠。
张工快过来,炼胶机抱轴了!整锅料废了!
我开车赶过去,天刚蒙蒙亮。车间里一股焦糊味,黑胶流了一地,两个工人蹲在门口抽烟,脸臭得像隔夜的馊饭。
这台机器是老王去年贪便宜,找了个小炼胶机厂家做的,比市场价便宜了二十多万。
才用了14个月。辊筒轴瓦直接烧熔,抱得死死的,撬都撬不开。
找厂家,厂家说你操作不当,不管。
老王蹲我旁边,一根接一根抽烟,说这一锅是给医疗客户做的硅橡胶,光原料就十八万,这下全完。
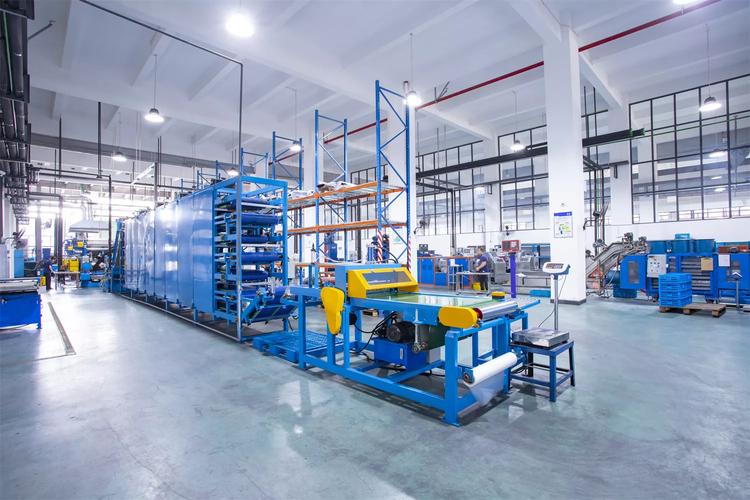
外行拼价格,内行认这三个硬数字
说实话,很多老板选炼胶机,就看吨位,看外观,谈价格。根本不知道核心在哪里。
我干了22年,就认三个数,差一丝都不能要。
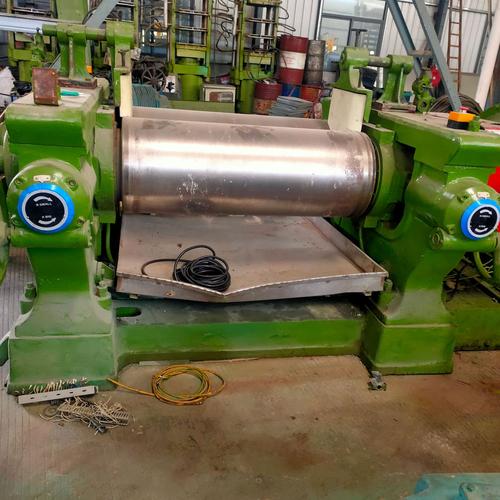
第一,辊筒中心线平行度误差不能超过0.01mm/1000mm。差个0.02,炼出来的胶料一边硬一边软,做产品直接废品率涨三成。
第二,辊筒表面硬度必须稳定在肖氏55度到60度之间。硬了太脆容易裂,软了容易出划痕,用半年就出坑。
第三,转子动平衡精度必须做到G2.5级。达不到这个级别,机器开起来抖得像地震,地脚螺丝半年断一次。
现在主流有两种辊筒路线,铸钢和铸铁。很多人说铸钢好,强度高不容易裂。
也有人说铸铁好,散热均匀,炼胶温度稳。
行业内通常不说但实际在做的妥协是什么?九成小厂家根本拿不到合格的原生铸钢坯,要么用回收废钢重炼,杂质多气孔多,要么就是旧铸铁辊翻砂,里面有缩孔砂眼,外面磨平喷漆,你买回来根本看不出来,用一年就出问题,找谁说理去?
不同行业要求差十万八千里,机器真不能乱凑
去年给一家做汽车密封条的厂子改机器,他们之前买的小厂家机器,出了大问题。
汽车密封条要求耐候,不能冬天裂夏天软,对炼胶温度波动要求极严。好的炼胶机厂家做温控,波动能控在±1℃以内。他家那台小厂机器,波动能到±5℃,炼出来的胶料硬度差了8度,整批十万米密封条全部打回,老板差点跳楼。
换了正规厂家的机器之后,废品率直接从12%降到1%以下,半年就把机器钱赚回来了。
再说再生胶行业,很多做旧轮胎回收炼胶的老板,也容易踩坑。
再生胶里面混了很多钢丝碎、杂质,硬度高,磨机器特别厉害。好的炼胶机厂家做挡胶板,厚度会做到20mm,还会堆焊耐磨层。小厂家呢?偷到12mm,也不堆焊,三个月就磨穿,一年换四套挡胶板,花的钱比买个好机器的配件钱还多。我见过一个老板,三年换了两台小厂炼胶机,算下来比买一台正规大厂的还贵了十几万,图啥呢?
风口下的暗坑,这个事儿没人敢公开说
现在都讲智能制造,进口替代,好多炼胶机厂家都吹自己的机器全自动化,省人工。
不过话说回来,百分之八十喊着智能炼胶的,就是加了个触摸屏,换了个外壳,核心的温控算法还是十几年前的老东西,根本没升级。
还有个行业内不愿公开的难题。现在国内炼胶机的精度执行标准,还是十年前定的,那个标准对应普通橡胶制品还行,现在做医疗硅橡胶、新能源汽车密封件这些高端产品,要求的精度比旧标准高整整三倍,但是只要你机器符合旧标准,就算合格,出了问题,用户维权都找不到依据。很多小厂家就是钻这个空子,拿着符合旧标准的机器,卖高端产品的价,坑了不少不懂行的新老板。
进口替代确实是好事,现在不少头部炼胶机厂家做的机器,精度稳定性不比进口的差,价格还只有三分之一,这是真的。但是也要擦亮眼睛,别被风口上的猪蹭了流量。
我干了这么多年,最后就一句话,都是从实操里摸出来的土道理:
买炼胶机,三分看价格,七分看骨相,骨头歪了,早晚塌房。
你们干橡胶这行,有没有遇到过烂炼胶机厂家踩坑的事儿?不妨留个言,大家都避避。
