崩了的注塑机,牵出半个行业的猫腻
上个月中班,我刚换完衣服准备下班,车间那边咣当一声响。
跑过去一看,三号伺服注塑机抱轴了,刚换三个月的转轴衬套裂成了三瓣。
客户在旁边拍桌子,说这批货要赶出口,你们赔得起停机损失吗?
班长叼着烟蹲在地上,半天憋出一句,这衬套是新换的,怎么就碎了。
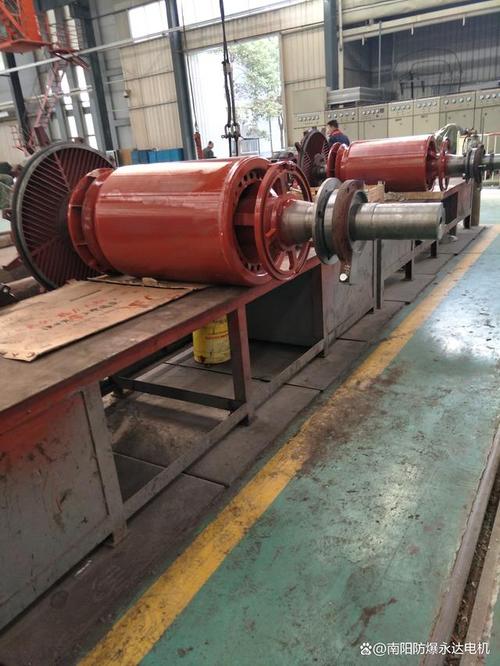
说实话,我拆开一看就懂了。
衬套标称是304不锈钢,磁铁一吸,吸得牢牢的。
找供应商过来,对方支支吾吾半天,说我们拿货价压得太低,只能这么做。
你看,很多人觉得主机才值钱,五金配件就是不值钱的小玩意儿,出了事才知道,一个几块钱的衬套,能毁了几十万的机器,耽误几百万的订单。
看起来一样的配件,差出来的都是钱
很多外行人看五金配件,就看尺寸对不对,价格低不低。
这里面的门道,能差出十万八千里。
就说不锈钢配件的固溶处理,正经五金配件厂家会把温度升到1050℃,让碳化物完全溶解,晶粒度均匀,强度耐腐蚀都过关。
小厂呢?只烧到880℃,能出炉就行,一吨配件省两百多块电费,成本直接降下来。
再比如说,自动化设备用的弹簧,正经要求是10万次循环不失效,小厂做出来三万次就断,你装上去,前几个月没问题,过了保修期刚好断,你找谁说理去。
还有配合间隙,高精度设备要求公差控制在0.02mm以内,普通民用配件放0.1mm都能用,差这0.08,就是合格品和废品的区别。
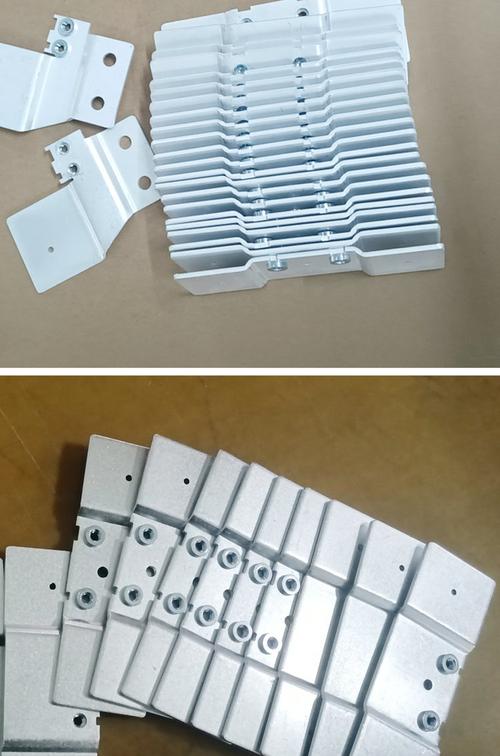
现在主流的两种成型路线,冷镦和切削,其实各有优劣。
冷镦效率高,材料利用率能到九成以上,成本低,做出来的零件纤维连续,强度更好,但是复杂形状、大尺寸的零件做不了,开模费也贵,批量小根本划不来。
切削呢,不用开模,小批量也能做,精度容易控,但是材料浪费多,复杂件要三四道工序,成本上去了。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
就是标称304的配件,十个里有三个掺了至少两成的201不锈钢,成本降四成,外行不拿专门的试剂测,根本看不出来,用上两三年生锈断裂才出问题,那时候早就过了质保期了。
放两个真实案例你就懂了。
前年给本地一家新能源车企做配套,电池包的固定支架,一开始客户找了河北一家小五金配件厂家,单价便宜一块五,做出来毛刺超了0.03mm,装进去磨破了电池包的绝缘层,一百多台成品电池短路,差点出大事,最后赔了两百多万,才把事抹平。后来换了东莞的一家厂,单价贵了一块二,毛刺控制在0.01以内,再也没出过问题。
还有浙江的一个做智能门锁的朋友,一开始锁芯弹子找小厂拿,单价才一毛八,公差差了0.05mm,卖出去三个月,十分之一的锁出现卡锁开不了门,退换货加赔偿,一单亏了几十万,后来换成温州一家厂的货,单价两毛,退货率直接降到千分之一,算下来总成本反而降了不少。
进口替代的风口下,藏着看不见的坑
这两年好的地方是,原来很多高端五金配件只能找日本德国进口,现在国内不少头部五金配件厂家都做出来替代款了,价格能降到原来的三分之一,交货期还短一半。
就说锂电池设备用的高速导轮,原来一套卖八千多,现在国内做出来,两千多就能拿下,精度寿命差不了5%,给整个行业降了不少成本。
绿色制造这边也在改,原来很多钝化工艺用六价铬,现在大部分正规厂都换成无铬的了,符合出口要求。
但是有个行业内不愿公开的难题,我不说很多人都不知道。
就是现在国内的五金配件精度标准,大部分还是十几年前定的,跟不上现在自动化、新能源行业的要求。
你去拿货,厂家说我符合国家标准,但是国家标准里对很多高端场景的公差、疲劳寿命、耐腐蚀要求都没更新,你就算拿着图纸,碰到黑心厂家给你降标,你打官司都没地方说理,因为人家确实符合现行标准。
很多客户吃了亏,才知道,找五金配件厂家,不能只看报价合不合标,得自己去厂里看设备,看工艺,测实样。
我干了二十多年机械,总结出来一句土话:
别拿豆包不当干粮,别拿配件不当零件。
你在配件上省一块钱,将来可能要花一百倍、一千倍的钱填坑。
你们在车间里碰过什么奇葩的五金配件坑?欢迎同行们聊聊。
