早上刚换完工作服,质检部小周拎着三个裹着油纸的内齿圈冲进来。脸都白了。
客户退回来的,风电项目急着装机,齿形跳差超了0.02mm,这批货全卡这了。
我拿放大镜贴上去瞅了一眼,乐了。插齿刀让刀了,进给调快了谁都躲不开。
很多年轻钳工觉得,滚齿才是齿形加工的主流,插齿就是给边角料活填坑的。存在感低得很。
真要出事了,才知道插齿工艺的门道,能卡掉多少订单,能救多少急活。
藏在冲程里的技术内核
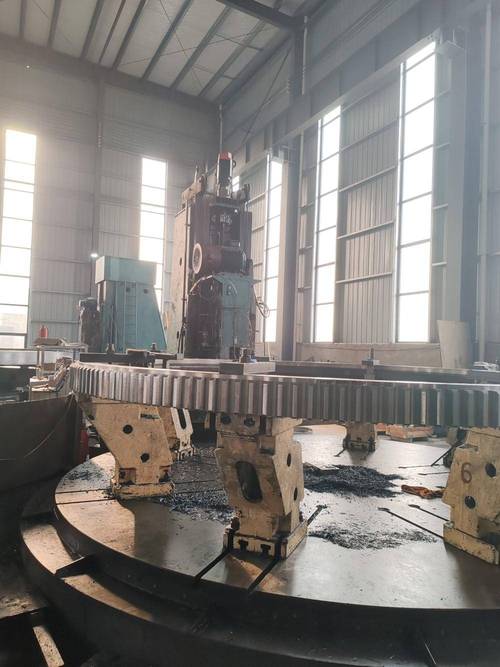
说实话,插齿原理说破了不值钱。就是拿个齿轮形状的刀具,对着工件做往复冲程,同时跟着工件对滚啮合,一刀一刀把齿形啃出来。
不像滚齿是连续切削,插齿是一刀一刀撞出来的,这里头的讲究全在参数上。
我们车间用了十年的Y5132插齿机,最大加工模数是6mm,最大工件直径是320mm,粗插齿的时候单次吃刀量从来不敢超过0.3mm,这三个数字是我磨出来的经验,改一点都出问题。
现在主流插齿刀分两种,高速钢和硬质合金。
高速钢便宜,一把一千出头,磨个三四次还能用,韧性好,碰到工件带点硬点砂眼也不容易崩,就是切削速度上不去,超过25m/min分分钟烧刀,效率低。
硬质刀贵,一把快一万,切削速度能跑到100m/min以上,效率翻三倍,就是脆,工件里有一点杂质直接崩刃,整把刀废了,成本吓死人。
不过话说回来,行业内有个不说破的妥协。
批量不大的非标订单,没人愿意全新买硬质合金刀。都是找磨刀厂把旧高速钢刀杆切掉,焊个硬质合金刀头上去,凑活用。精度差个两丝,只要不超验收标准,就这么过去了。好多小厂都这么干,省下来的都是利润,没人往外说。
不同行业里的不一样要求
插齿能活这么多年,核心就是它能做滚齿做不了的活。比如内齿,比如大直径的多齿圈,比如带台阶的齿轮。
去年接过内蒙风电厂的备件活,就是个最好的例子。
那个内齿圈直径快一米八,模数十六,内孔深,滚齿刀根本伸不进去,只能插齿。要求齿面粗糙度Ra1.6,每齿累积误差不超0.05mm,差一丝,机组转起来就会振动超标,少则几万,多则几十万的损失。
我们调了三次冲程,把精插进给降到每冲程0.1mm,前后磨了三次刀,才达标。这行拼的就是慢工出细活。
换汽车行业就完全不一样。我前两年给一家自主品牌做同步器齿套,全是小模数活,模数连2都不到。
人家要的是节拍,每只插齿时间不能超过一分钟,一致性要高,一个月几十万只的量,谁跟你磨三次刀?我们用多工位插齿机,配普通高速钢刀,冷却液兑足了,连续干,一把刀磨一次能做八百多只,精度够,成本压得下去,人家就认这个。
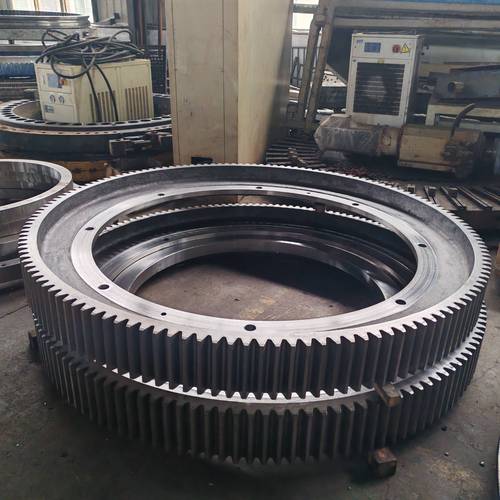
同样是插齿,一个拼精度寿命,一个拼效率成本,完全是两种玩法。哪有什么万能参数?
新趋势底下藏着暗礁
这两年进口替代的风刮过来,以前卖几百万一台的德国进口插齿机,现在国产同精度的一半价格就能拿下,精度也不差,好多厂都换了。
新出的智能插齿机更厉害,自动对刀,自动补偿让刀误差,新手跟着按按钮就能干,省了老师傅不少事。
但是有个行业不愿公开说的难题,一直没解决。
插齿刀的精度标准还是十年前的,只要求刀的齿形公差,对涂层硬度、涂层结合力这些关键性能,根本没明确要求。
现在加工高强钢齿圈,要求插齿刀涂层硬度到HV3500以上,才能扛得住切削温度。好多小厂拿HV2000的涂层冒充,价格低三分之一,你拿到手根本看不出来,切个几百件就磨坏了,出了质量问题,我们整机厂背锅,人家刀具厂拍拍屁股就走了。
标准滞后,吃亏的都是干活的。坑死人。
今天下午把那批不合格的内齿圈重新走了一遍工艺,把进给降了0.1mm,换了新刀,重新补偿了让刀量,再测,跳差刚好0.012mm,合格了。
我干了二十三年,常跟徒弟说一句土话:「插齿插齿,冲程稳了齿才直」。
什么自动化,什么新刀具,都不如你开机的时候多摸两分钟冲程间隙,调参数的时候多留半丝余量靠谱。理论说破大天,实操才是真的。
你们车间做插齿的时候,遇到过最离谱的坑是什么?欢迎同行唠唠。
