车间老工程师聊激光熔覆:好用,但坑也不少

上个月周二早班,我刚换好满是油渍的工作服,鞋还没穿稳,调度就拽着我往门口跑。 钢厂的客户蹲在大门台阶上抽烟,脸拉得比那根45吨的支撑辊还长。 上个月刚给他做完堆焊修复,开回去跑了三个月,轴颈又磨穿了,抱轴烧瓦,整条生产线停一天损失几十万。 我蹲下来摸了摸磨出来的沟槽,转头跟客户说,试试激光熔覆吧。
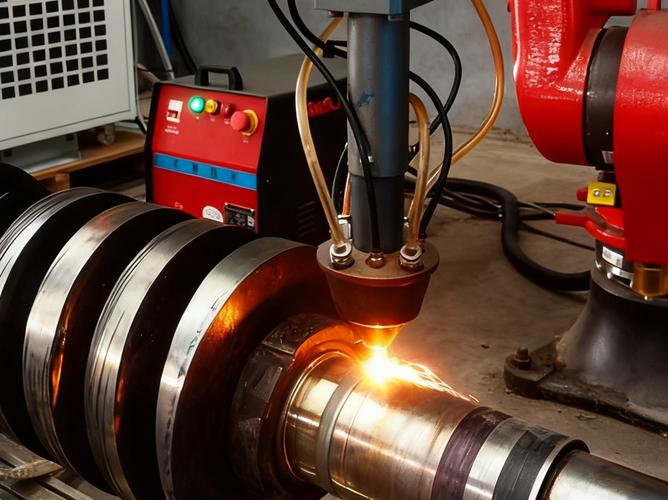
机械车间激光熔覆加工轧辊现场
机械车间激光熔覆加工轧辊现场

没那么玄乎,就是拿激光焊补

没那么玄乎,就是拿激光焊补
没那么玄乎,就是拿激光焊补
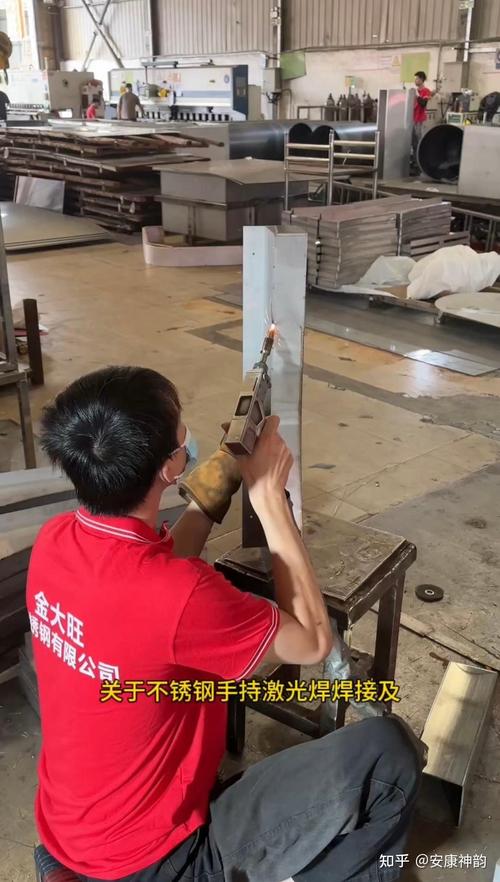
说穿了其实不难,就是把高功率激光聚焦,把要补的基材表面瞬间融化,同时把合金粉末送进去一起融,凝固了就是一层结合力极强的保护层。 实话讲,不是什么新鲜玩意儿,就是这些年成本降下来了,车间才用得起。 做这行的都知道,三个参数卡死活儿:1200W最小输出功率30%-35%的搭接率5-10mm/s的扫描速度,差一点,出来的活儿就是天差地别。 现在主流就是两种路线,预铺粉法同步送粉法。 预铺粉是先把粉铺在要补的地方,再扫激光,精度高,涂层均匀,就是太慢,补个几十毫米的沟槽要大半天,而且超过5mm厚度很容易裂。 同步送粉是边送粉边扫激光,速度快,大工件吃刀深也能做,就是粉末利用率低,一半粉都飘走了,成本蹭蹭涨,表面还糙,完了得重新磨半天才行。 行业内通常不说的妥协是什么? 很多厂子接大修复单,底层用传统堆焊填坑,表层再做两毫米激光熔覆,既省了钱,又能保证表面硬度,用户还看不出来。说实话,只要参数调对,也能用,不算坑人,就是赚多赚少的事儿。

不同场子,要求完全不是一回事

就说钢铁行业的轧辊修复吧,要求就是耐磨,抗冲击,不能掉层。 去年山东某钢厂那根进口支撑辊,轴颈磨了快8毫米,换一根新的要两百多万,我们给做的激光熔覆,用的镍基碳化钨粉末,做完硬度HRC62,用了快两年了,上个月客户过来回访,说磨损还不到0.5毫米。 换作石油行业的钻头熔覆,要求就不一样了。 要抗冲蚀,耐高温腐蚀,还要结合力够,毕竟钻头往下打,整个都泡在泥浆砂石里晃。 前年给长庆那边做过一批三牙轮钻头,齿根位置熔覆1毫米厚的钴基合金,抗冲蚀性能比原来提高了40%还多,原来打1200米就得换钻头,现在能打到1800米,省出来的成本够付三次熔覆的钱了。
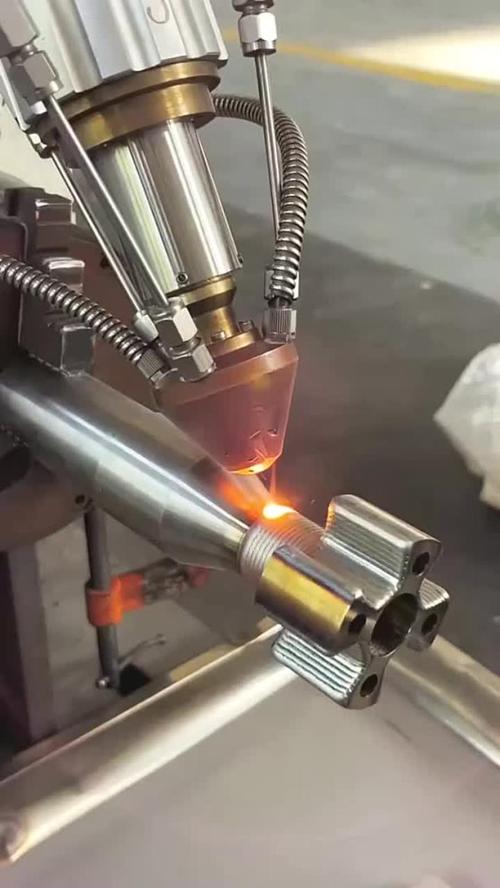
激光熔覆修复后石油钻头成品
激光熔覆修复后石油钻头成品

风口上的好技术,藏着没人说的暗礁

风口上的好技术,藏着没人说的暗礁
风口上的好技术,藏着没人说的暗礁
现在都喊绿色制造,喊进口替代,激光熔覆确实站对了风口。 原来废轧辊废轴直接回炉,一吨钢铁炼出来要排多少碳?修复一下只用原来十分之一不到的成本,还能用上两三年,怎么算都划算。 原来进口一台六轴激光熔覆设备要小五百万,现在国产的百万级就能拿下,好多小厂子都能上设备接单了,这点确实挺好。 不过话说回来,有个事儿行业内没人愿意公开说。 就是残余应力的检测,根本没有统一的强制标准。 激光熔覆是骤冷骤热的活儿,涂层里面肯定攒着应力,很多小厂为了省时间省成本,做完只测硬度和厚度,应力退火那一步直接省了。 当时看着挺好,用个半年一年,应力释放,直接裂给你看。 客户找过来,还甩锅说是粉末不好,或者使用不当,其实就是偷工减料了。标准跟不上,出了问题都没地方说理去。 我昨天还在车间调设备,看着刚毕业的小孩跟在后面记参数,忍不住多说两句。 干了二十年机械,啥新技术都见过,激光熔覆确实好用,但别吹得太神。 我常跟徒弟说的一句话:激光熔覆是补鞋,不是做新鞋,补对地方就行,别贪厚贪亮。 你说是不是这个理? 你们车间遇过激光熔覆做完没多久就开裂的事儿吗?欢迎来唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老工程师聊激光熔覆:好用,但坑也不少
文章链接:https://m.yxqcspc.com/16162/