2026-09-22 17:37:53 分类:商机
昨天刚拉回车间的返修转子,靠墙堆着,油乎乎的。
销售部的小伙子蹲在门口抽烟,一句话都不说。
上个月发出去的这批货,客户开机三个半小时,直接抱轴了。
三套进口轴瓦全烧得变了形,开口就要八十万赔偿。
最后拆下来反复打表,终于找出问题——同轴度差了0.018mm。
就这不到两根头发丝的误差,直接把小半年的利润烧没了。
别拿理论当饭吃,校准那点事儿其实都在手上
很多刚毕业的学生开口就是三坐标测量,张口就是国标公差,真到车间里,哪有那么多理想条件。
现在主流的校准路线就两条,一条是传统打表法,一条是激光对中校准法。
打表法用了几十年,一套千分表加磁力座,几百块就能配齐,现场机加工就能测,重复精度一般能到0.005mm,应付绝大多数需求够了。
缺点也明显,全靠人手压表,老师傅能稳住力道,新手压深半圈,误差直接翻一倍。
激光校准就不一样了,精度能到0.002mm,速度快,放上去十分钟出结果,对人依赖小。
不过一台进口激光对中仪十几万,国产的也要几万,小厂真舍不得掏这个钱。
说实话,这里有个行业内闷着不说的妥协。
批量生产小轴的厂子,十个有八个不会全检同轴度,大多抽10%送检,剩下的靠工装模具保证。
还有,图纸标了0.02mm的公差,实际校准出来偏个0.005mm以内,大多都会放行,毕竟装机后跑合一段时间,误差还能磨掉点,只要不是太离谱,客户很少能查出来。
当然,那种高要求的核心零件,没人敢这么干,那是拿命开玩笑。
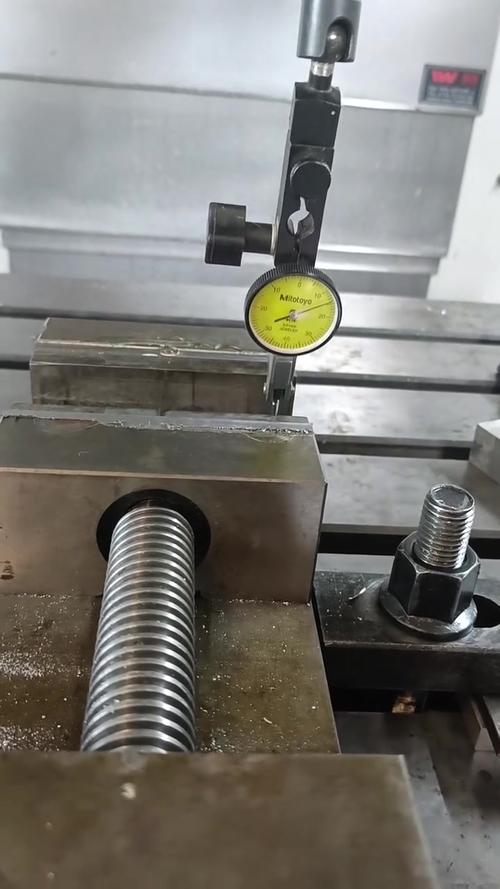 机械车间轴类零件同轴度打表校准现场
不同行当的要求,差得能隔一座山
我干了二十年,碰过的同轴度校准,不同行业的要求,说出来你都不信差这么多。
前年给风电客户做行星架,要求同轴度公差控制在0.015mm以内,半分都不能差。
为什么?风电齿轮箱装在百米高的风机上,一转就是二十年,同轴度偏一点,轴承磨损速度翻三倍,不到三年就得爬上去换,一套换下来连工带料几十万,比零件本身贵十倍都不止。
我们那批第一次出问题,就是赶货,校准的时候把零件放在车间门口,大太阳晒了三个小时,箱体半边热半边凉,热胀冷缩差了0.008mm,发过去直接被退回来,赔了两万块运费才了事。
后来学乖了,所有大零件校准前,都要在恒温车间放四个小时,温度稳了再动手,再也没出过岔子。
另一个例子,家用空调的压缩机转子,要求同轴度0.05mm以内就够了。
批量生产一分钟出三个,根本不可能挨个停下来校准,全靠冲压模具保证,一天抽个十来件测测就行。
你要是较真,非要给每个校准到0.01mm,成本直接翻三倍,厂家卖不出去,你喝西北风去?
合适才是最好的,这话放在同轴度校准上,一点没错。
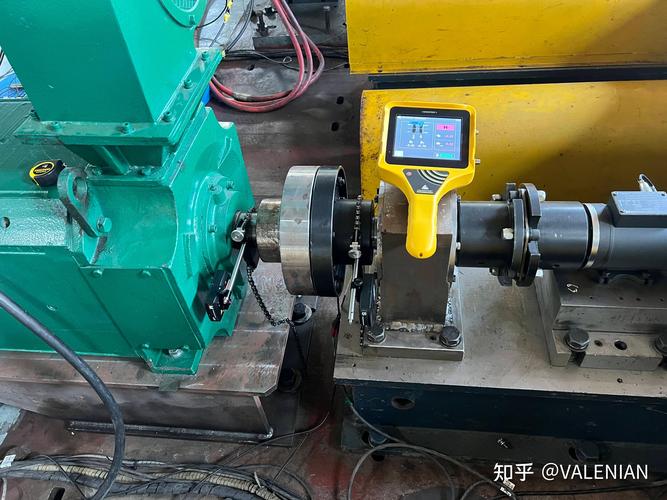 风电齿轮箱行星架同轴度激光校准现场
新机器来了,老问题还在
 新机器来了,老问题还在
这几年进口替代起来了,原来几万块的进口激光对中仪,现在国产一万多就能拿下,精度差不了多少,很多小厂都舍得买了。
还有那些自动化生产线,都带上了自动同轴校准,装了传感器,机器自己调,不用老师傅守着,省了不少人手。
不过话说回来,有个行业内不愿公开的难题,到现在都没解决,国标也没个明确说法。
就是两米以上的长轴,校准同轴度的时候,自身重力产生的挠度就有0.03mm了,你架两个支撑点测,和架三个支撑点测,结果能差出两倍多,到底按哪个算?
现在全靠各厂自己定规矩,客户认你的方法就过,不认,就算你合格也得退货,标准远远滞后于实际生产,不知道坑了多少厂子。
我今早蹲在返修转子旁边抽烟,还在想这事。
干我们这行,有句土话:宁松三颗钉,不差一丝同轴。
不管设备多先进,标准多漂亮,最后那点误差,还得靠人用心盯。
你们厂里校准长轴的时候,都是怎么处理挠度的?有没有踩过什么离谱的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊同轴度校准:看不见的误差,能毁百万订单
文章链接:https://m.yxqcspc.com/16214/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
