上个月焊完烟筒刚坐下,售后就拽着个客户闯进来。
客户脸拉得比驴长,拍着那台刚发走又退回来的五轴铣说:你们是不是给我换了翻新件?
拆开机头护罩,拧下端盖螺丝,我当时差点把烟掉地上。半盒滚珠滚了一地,丝杠螺母晃得能塞进半张A4纸。
很多人买机床,眼睛只盯着主轴功率、电机品牌,没人把滚珠丝杠当回事儿。坏过一次你就懂了,这玩意儿才是机床精度的命根子。
你看不见的精度,全在滚珠那点事儿
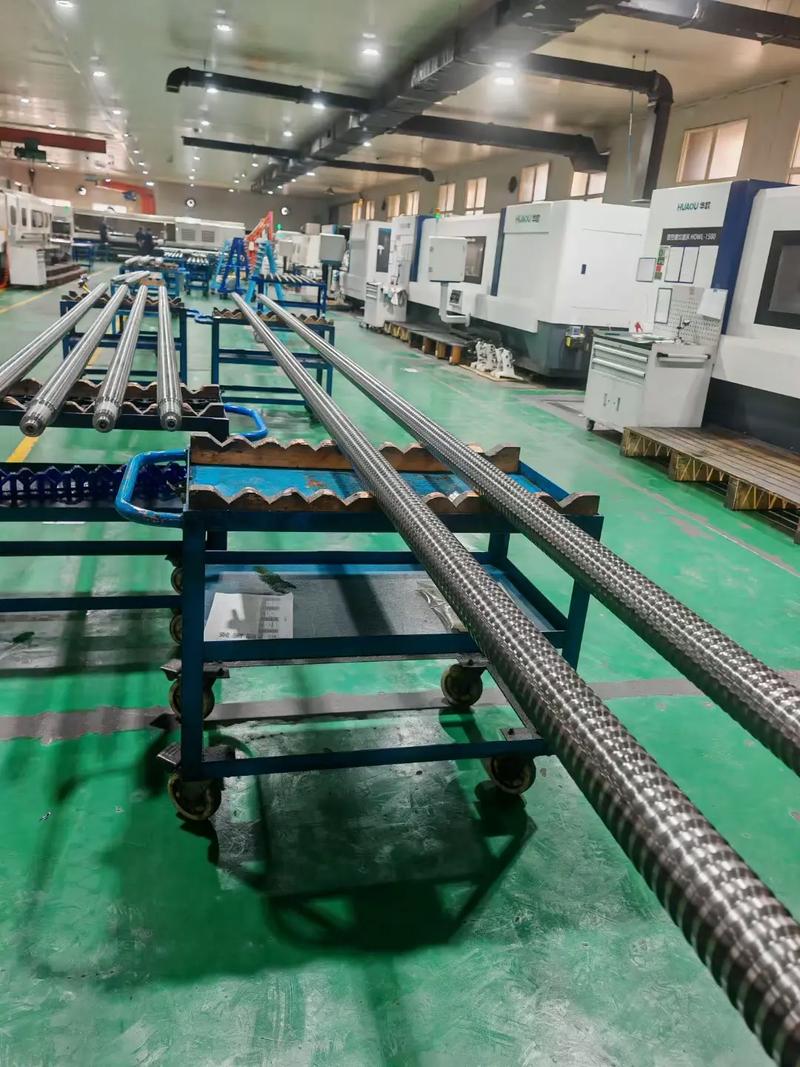
说穿了滚珠丝杠也简单,就是把普通丝杠的滑动摩擦,改成了滚珠滚动摩擦。摩擦力只有原来的五分之一,跑起来轻,定位准。
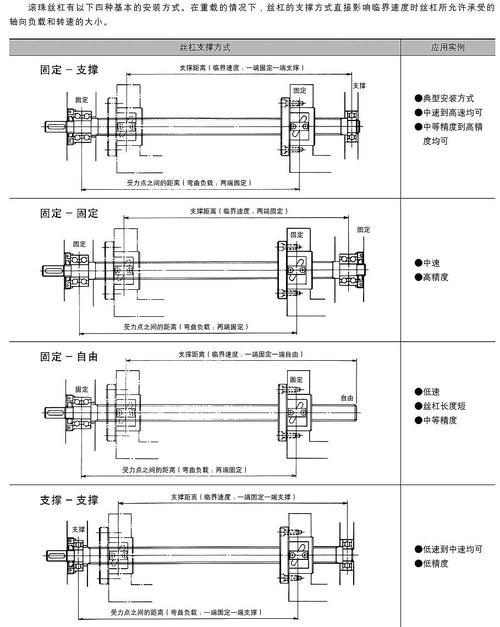
但真要做好,差一丝都不行。成品丝杠的导程误差必须控制在0.01mm,也就是1丝以内。预压间隙得卡在0.01到0.02毫米之间,松了晃,紧了抱轴。就连那颗小小的滚珠,圆度公差也不能超过0.5微米,差一点跑起来就抖。
现在行业里主流就两条路线:冷轧丝杠和研磨丝杠。
冷轧是直接滚压成型,成本只有研磨丝杠的三分之一,生产快,但是精度最多到C7,用久了磨损快。
研磨是淬火之后一刀一刀磨出来,精度能做到C2,耐磨度高很多,就是贵,交期长。
说实话,有个事儿行业内没人明说。很多小厂做低端机床配套,会把冷轧丝杠磨个端面修修公差,就敢冒充C5精度的研磨丝杠卖。静态测误差差不多,你用三个月,磨损起来间隙直接飞了,买家防不胜防。这就是大家心照不宣的妥协。
不同行业的要求,差一点就是天差地别
你别看着都是滚珠丝杠,放到不同行业,要求差出去十万八千里。
前年东莞一家做动力电池卷绕机的客户找过来,说他们线停了,赔了不少钱。
他们原来图便宜换了一批小厂的滚珠丝杠,要求每分钟往复30次,24小时连轴转,结果不到8000小时,丝杠间隙就出来了,卷出来的极片薄厚差了0.2毫米,整批电池都不合格。
后来我们给换了预压调到0.015毫米的研磨丝杠,用到现在快三年了,上个月拆检,间隙才变了不到2微米。
换光伏硅片切片机,要求又完全不一样。
常州一个客户改切片机型号,为了降成本选了小直径的丝杠,结果切180微米厚的硅片,吃刀的时候丝杠颤,崩边率直接干到12%,废品堆得跟小山似的。
opj后来换了40毫米直径的大刚性滚珠丝杠,跑起来不抖,崩边率直接掉到1.5%,老板当场给我塞了两盒正岩大红袍。
进口替代风口下,藏着没人说的暗礁
这两年进口替代喊得响,原来高端滚珠丝杠全是日本NSK、德国博世力士乐占着,现在国内几家头部厂做得确实不错,精度已经摸到进口的尾巴了,价格还便宜一半,真心给咱国人长脸。
不过话说回来,有个行业内不愿公开说的难题。
现在咱们的精度标准,还是好些年前定的,只测静态室温下的精度,根本不测高速运转后的动态精度。
你想啊,高速连续跑半小时,滚珠摩擦生热,丝杠温度升个15度太正常了,热胀冷缩,导程自然就变形了。静态测精度合格,动态跑起来,精度直接掉两档。很多厂家出货只给你看静态精度报告,绝口不提温升变形的事儿,客户买回去装高速机,用不了多久就出问题,找谁说理去?
这就是标准滞后带来的风险,短时间内还真不好解决。
昨天我在车间磨丝杠端面,跟徒弟唠,干了20年,总结出来一句土话:滚珠丝杠好不好,跑半小时摸一摸。
温度不烫手,停下来量间隙没大变,才是真的好。那些只拿参数表吹牛逼的,多半藏着坑。
你们这些年在车间,碰到过哪些滚珠丝杠的奇葩坑?出来唠两块钱的。
