那天凌晨两点,手机炸得烫手。
山东淄博一个老客户厂长,声音抖得不成样。说厂里刚换的进口外圆磨,不到三个月主轴抱死,废了三根进口W18钻头,光工件损失就小十万。
我当天一早赶过去,拆开冷却箱一看,箱底攒了两公分厚的黑铁屑泥。问题出在哪?原来他们为了省两万块,把原厂配套的磁性分离器换成了本地小厂做的便宜货。
说白了,没人把这个小东西当回事。出了问题才知道,它才是磨床主轴的保命符。
拆开了说,好用的磁性分离器到底藏着什么门道
别听销售瞎扯什么高科技,原理其实很简单。就是靠磁引力把冷却液里的铁屑吸出来,干净的冷却液回机床继续用,脏屑刮下来收集。
说几个行业内真懂才会问的参数。
第一就是表面磁感应强度,好的永磁型能做到12000高斯,差的杂牌连4000高斯都不到,细铁屑根本吸不住。
第二是梳齿间隙,做磨床分离必须控制在1.5mm以内,宽了漏屑,窄了容易卡大块刨屑,全看经验调。
第三是磁块排布,正规厂家都会每隔25mm做一次对插排布,把漏磁降到最低,小厂直接整块磁板贴上去,中间漏缝能漏走一半细屑。
现在主流分全磁滚筒和半磁滚筒两种,很多销售吹全磁比半磁好,其实不是那么回事。
全磁整个滚筒都带磁,吸附面积确实大,但是卸屑的时候消不干净,粘在筒上的细屑跟着转一圈又掉回冷却液里,白搭。而且成本比半磁高近三成。
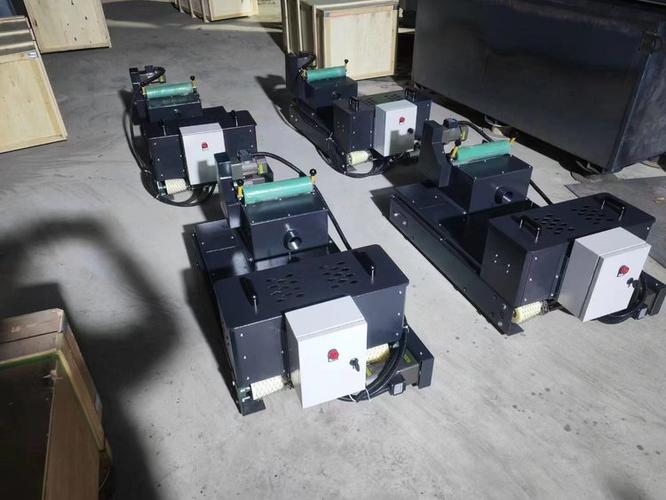
行业内通常不说但实际在做的妥协是什么?国内客户拼价格,九成订单都是半磁。只在吸附区布磁,卸屑区自然消磁,好卸屑成本低,就是吸附面积少三分之一,只要不是精度要求特别高的活儿,凑合用也没问题。真要做全磁的,大多是出口欧洲的订单,人家要求严,愿意加钱。
不同行业用错款,照样出大问题
去年慈溪那家做汽车轴承套圈的老板找我,说无心磨磨出来的套圈,圆度总是超差0.002mm,达不到主机厂的要求,废了快两批货。
我去看了他们的冷却液,伸手捞一把,能摸出细碎的铁屑颗粒。原来他们用的磁性分离器只有5000高斯,根本吸不走磨加工产生的微米级细铁屑,细屑跟着冷却液回到磨削区,直接划伤套圈表面,精度当然上不去。
换了11000高斯的梳齿款之后,不到一周,合格率直接从82%涨到99.5%,老板当天就给我送了两箱余姚杨梅。
换个行业,要求完全不一样。济南那家做不锈钢拉丝的厂子,原来用网式过滤,三天两头堵,乳化液不到一周就变黑发臭。换磁性分离器的时候,一开始用了磨床款,半个月就不行了。
为什么?拉丝产生的铁屑全是纳米级的细粉,比磨屑细十倍,普通的磁块排布吸不住,必须把磁块间距缩小一半,再加一道橡胶刮板,才能把细粉刮干净。改完之后,乳化液半个月换一次就行,一年省了七万多废液处理费。
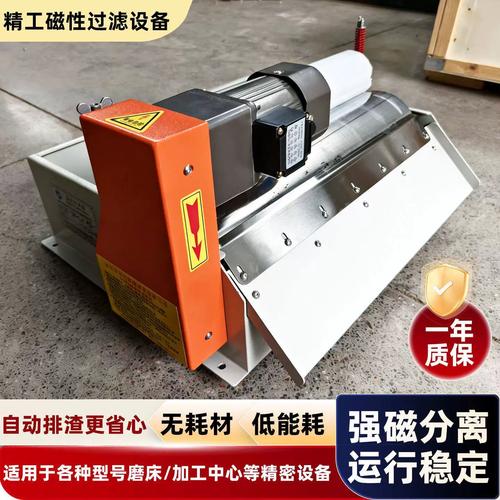
说白了,没有万能的磁性分离器,适合自己加工类型的,才是对的。
进口替代风口下,藏着没人说的暗礁
这两年进口替代火,原来好多用日本、德国磁性分离器的厂子,都转用国产了。说实话,现在我们用的钕铁硼磁块,性能不比进口的差,价格只有三分之一,没什么代差。
绿色制造这块,现在大家都讲究废料回收,磁性分离器分出来的铁屑都是干的,直接就能卖,比原来跟着污泥当危废处理,一年多赚好几万,这不香吗?
不过话说回来,有个行业内不愿公开的难题,憋了好多年了。就是标准滞后,现在的行业标准里,根本没有明确的铁屑去除率分级要求。你说你的能除95%,我说我的能除90%,没人测,也没有官方标准卡。
好多小厂就钻这个空子,拿4000高斯的充10000高斯的卖,价格比正规厂家低一半,新手老板一看便宜就买,用不了半年出了抱轴、精度超差的问题,找不到地方说理。
我干了二十多年车间,见过太多栽在这个小东西身上的老板。省几万块小钱,亏几十万的大头,何必呢。
车间里有句土话:机床养不养得住,全看冷却液里干不干净。磁性分离器就是管冷却液干净的小东西,看起来不起眼,实则是真能帮你省钱赚大钱的角色。
对了,你们车间的磁性分离器,多久清一次磁筒?出过什么因为铁屑没弄干净的糟心事?欢迎唠唠。
