去年深秋的早上,我正蹲在车间门口啃肉包,手机突然震得慌。是东莞那个新能源客户的售后主管,说话嗓门大得能穿透车间的彩钢瓦:“你们发的那批减速器壳体,我们台架上跑了200小时,同轴度飘了0.03毫米,油封全磨漏了。”
我手里的包子“啪”掉在地上。
查来查去根源不复杂。之前那批单赶交期,生产主任拍板把原来要求的72小时自然时效,改成烘房60度烤12小时就转精加工。
省了3天。赔了12万。还把客户的新品测试进度拖了整一周。

藏在金属晶粒里的“拧巴劲儿”
很多刚进厂的小孩觉得,时效处理就是把零件扔炉子烤、扔地上放,多此一举。
真不是。
铸件从浇注完落砂的那一刻,金属晶粒从液态凝成固态,热胀冷缩的劲儿全攒在内部,拧成一股没法散的应力。就像你刚拧完的湿毛巾,马上摊开,褶子根本消不掉,得挂在通风的地方晾两天,让水分慢慢走,毛巾才能平展。
我们做HT250灰铸铁件的去应力退火,参数是死的:粗加工完进炉,匀速升到550摄氏度,保温4个小时,再跟着炉温慢慢降到150摄氏度才能开炉门。
早开一分钟,外面的冷空气钻进去,零件表面骤冷,新的应力马上就攒上了。
别不信。
我左手上的疤,就是当年刚学手艺的时候,嫌炉温降得慢,偷偷开了一条门缝,热风扑出来烫的,现在还留着个硬币大的印子。
两种时效路子的明账和暗亏
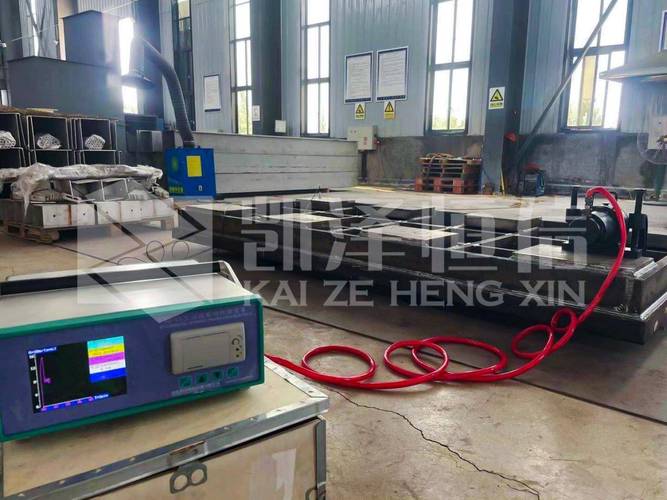
现在行业里主流的路子就俩:热时效,就是刚才说的进炉烤;振动时效,就是拿个激振器卡在零件上,开机器震个几十分钟。
明面上的账谁都会算。振动时效快,1.5米以下的铸件,开机20分钟就能搞定,电费算下来是热时效的1/20,还不用占那么大的烘房场地。
但行业里通常不说的妥协就在这:振动时效只能消掉40%-60%的表层残余应力,厚壁位置、铸件芯部藏着的内应力,它根本碰不到。
很多小厂为了压成本,直接拿振动时效替热时效做普通件,碰到高精度要求的订单,早晚要出纰漏。
我之前碰到过一个同行,做机床床身全用振动时效,省了不少成本,结果卖出去的机床用了两年,导轨精度飘了0.05毫米,被客户退了三分之一的货,赔的钱够建三个烘房。
说实话,我自己做高精度件,从来不敢全信振动时效的报告,必须加一道半精加工后的时效,才敢往精加工台上搬。
不同行业的时效,根本不是一套玩法
别觉得所有零件的时效工艺都是通用的。
给机床厂做4米龙门铣床的床身,那要求就严得离谱。2019年给沈阳那个客户做的批次,粗加工完的床身,直接扔露天空场放3个月,每周翻一次面,防止地面沉降把铸件压出永久变形,再进炉做热时效,半精加工完再放1个月,才敢上精加工台。
为啥这么折腾?机床导轨的精度要保持10年不飘,要是时效没做透,用个两三年床身歪一点,加工出来的零件全是废品。那批床身最后测的三次精度波动,没超过0.008毫米,客户直接把我们的供应商等级拉到了最高级。
换去做新能源汽车的一体化压铸件,玩法又变了。去年做的一体化压铸后地板,原来用180度热时效烤2小时,能耗高不说,压铸件薄壁位置容易烤变形。后来改成深冷时效,粗加工完直接扔到-180度的液氮箱里放2小时,再拿出来自然回温到室温,内应力消得比热时效还透,关键是整个过程没有热胀冷缩的变形。
刚开始车间的小年轻还吐槽,说这是把零件当冻饺子冻,老板还直皱眉,说液氮不花钱啊?结果疲劳测试数据出来,比热时效的件寿命高了32%,算上减少的精加工返工,整体成本比原来的热时效还低了8%,所有人都闭了嘴。
行里没人愿意明说的坑
现在新上的时效生产线都卷成啥样了?带内置传感器,能实时测零件内部的应力释放曲线,不用靠老师傅趴在炉边看温度估时间,能耗比老炉子省了30%。深冷时效、超声时效这些新法子,也慢慢从实验室走到了车间。
但行业内不愿公开的难题也明摆着:现在所有的时效处理国标,都是针对普通碳钢、传统灰铸铁定的,对于这几年新出来的一体化压铸铝合金、高强钢淬火件,根本没有统一的工艺判定标准。
今天这个厂说180度烤2小时合格,明天那个厂说160度烤3小时达标,连应力检测的方法都不统一。很多时候零件刚出厂测着尺寸全对,过了半年内应力慢慢释放,尺寸飘了,连追责的依据都找不到。
更别说有些厂为了赶交期,把自然时效的时间砍半,报告上还写着全流程合规——客户总不能蹲在你车间,等零件放够72小时再提货吧?
我师傅当年退休的时候跟我说过一句土话:“时效这东西,你哄它,它就哄你。”
啥意思?就是你偷工减料少烘半小时、少放两天,零件装出去迟早要顺着路找回来。
干了二十多年,我现在还是觉得,哪怕现在的传感器再灵、新工艺再多,不如蹲在空场边,看着堆得整整齐齐的零件,晒够太阳、吹够风,来得踏实。
对了,你们车间现在做高精度件,到底是更信老法子的自然堆放,还是愿意试新的振动、深冷这些新工艺?碰到过最离谱的时效引发的质量事故,是啥情况?
