上周三夜班的事,现在想起来还头疼。
给新能源车企做的那批铝合金电机壳,同轴度批量超差0.08mm。客户SQE早上八点直接堵在车间门口,脸拉得比车床导轨还长。
查了三个小时,程序没乱,刀具没崩,连主轴跳动都在允许范围内。最后把治具拆下来才发现——之前贪便宜找的那家工装夹具厂家,给的定位销根本没淬硬,表面测着HRC42,敲开芯部才发现才HRC22,跑了320件就磨出0.07mm的间隙。
带班的小李蹲在工具柜旁边骂,说这两千块的差价,最后赔了客户两万多的返工费,还搭进去三天的交期。
工装夹具厂家的报价差,到底差在哪?
很多外行觉得工装不就是块铁,铣几个孔、焊两个块,凭什么有的报一千,有的报三千?
我之前给同一款轴类零件的车削治具做过对比。用45号钢淬火做定位元件的,工装夹具厂家报价1200块,定位销硬度做到HRC42,正常量产的话,每加工500件就得拆下来检查磨损,不然间隙攒多了就废件。
换成D2模具钢做定位元件的,同结构的治具报价2700块,硬度能稳定在HRC58,扛到3000件再校准都没问题。
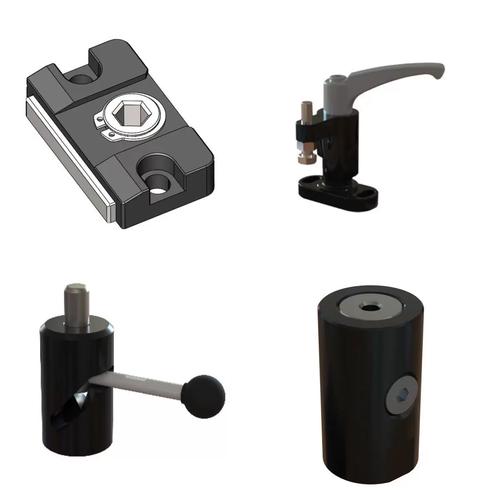
这里就要说行业内没人明说的妥协了:很多小厂接了高硬度要求的订单,根本不会给你用整根的D2钢。就是拿普通45号钢的销子,表面渗碳0.5mm,测硬度的时候,表面那层够HRC55,看起来达标。
实际用个一千多件,表面那层渗碳层磨穿,芯部软得像橡皮泥,要么磨损快,要么直接弯掉。你找厂家理论,人家拿硬度检测报告给你看,挑不出毛病,只有你自己知道,这治具根本扛不住批量生产。
不同行业的活,找工装夹具厂家的逻辑完全不一样
很多人找工装夹具厂家,上来就比报价,根本不管自己是做什么产品的。就像你给做重型齿轮的厂家说要治具,人家按做手机壳治具的思路给你做,不飞工件才怪。
先说新能源三电行业的活。去年给某新势力做电池托盘的焊接治具,人家的要求写得明明白白:重复定位精度±0.02mm,接触工件的位置不能有硬压痕,不然阳极氧化之后的印子擦不掉。
之前找的那家工装夹具厂家,之前一直做普通五金件的治具,上来就给我画了一堆钢压块的图纸。我直接给打回去了——你那钢块硬邦邦的,夹完的6mm厚铝板,压的印子深0.03mm,客户收到货就得全退。
后来找的专门做新能源治具的厂家,在压块接触面上贴了2mm厚的聚氨酯胶,夹紧力调到0.5MPa,既夹得稳,又不留印子,顺顺利利交了货。

再说说重型机械行业的活。上个月给某重工做采煤机齿轮的滚齿治具,要求更直接:最大吃刀量8mm,夹紧力要到12吨,不然滚刀一啃下去,工件直接甩出来,那是要出人命的。
一开始找的厂家图省事,夹紧臂用的是10mm厚的普通钢板,我拿百分表架在工件上,一夹紧,表针直接跳了0.15mm——这变形量,滚出来的齿轮齿圈跳动能超差0.2mm,根本达不到GB的精度要求。
后来换的厂家,夹紧臂直接用20mm厚的锻钢件,连夹紧油缸都选的是大缸径的,打表测变形量才0.02mm,这才敢上机跑。
现在吹得神乎其神的智能夹具,坑比你想的多
这两年跑展会,所有工装夹具厂家都在吹智能夹具、零点定位,说换型时间从2小时降到10分钟,效率翻十倍。
我之前买过一套进口的零点定位系统,确实好用,8个工位的模块就要12万,重复定位精度能稳定在±0.005mm,换型的时候直接把整个治具抬上去卡紧,五分钟就能开机。但是架不住贵啊,一条线配下来要小一百万,中小厂根本用不起。
然后现在一堆国内厂家跟着做,同结构的零点定位模块,报价才3万一套,我贪便宜买了一套试错。用了不到半年,重复定位误差就掉到了0.08mm,拆开来一看,里面的锁紧钢珠根本没做氮化处理,磨得坑坑洼洼,标称的10万次疲劳寿命,实际用了2万次就松了。
这里就要说行业内不愿公开的难题了:现在根本没有统一的零点定位接口标准。A家做的定位销直径是20mm,B家的是22mm,C家的接口槽宽差了0.5mm,你在A家买的治具,根本装不到B家的定位板上。
相当于你一旦选了某家的系统,后面所有的治具、配件都得找原厂家买,人家涨价30%你都得受着,根本没地方比价。
还有人吹绿色制造,说用铝合金做治具本体,重量轻,换型的时候两个人就能抬,比铸铁的省一半力。没人跟你说的是,铝合金的热膨胀系数是钢的2.1倍,我们车间夏天最高38度,冬天最低10度,温差28度的话,治具上两个定位孔的间距能偏移0.05mm。就这点偏移量,做普通粗加工没事,做高精度的航空零件,直接就超差了。
前几天跟干了30年的王师傅聊天,他说我们车间常讲一句土话——治具好不好,别光看厂家吹得响,夹五次工件打三次表,误差藏不住。
确实是这个理。很多工装夹具厂家的销售,来的时候带着画册,说我们的产品精度高、寿命长、价格低,说的比唱的还好听。真到了上机跑量产的时候,掉链子的全是这些没经过现场验证的东西。
我干了20多年机加工,从来没见过哪个好的治具,是坐在办公室看报价单选出来的。
最后留个话头,你们在车间找工装夹具厂家的时候,有没有遇到过那种报价低得离谱,用俩月就出问题的坑?都是怎么避过来的?
