上个月中班,我刚泡好茶,徒弟小李隔着三跨车间喊我。
声音都劈了。
“师傅!快过来!3号机又炸模了!”
跑过去一看,一炉12件行星齿轮,全废了。模腔崩了个两厘米的口子,客户下周就要货,这一单下来,光赔款加重新开模,八万打了水漂。
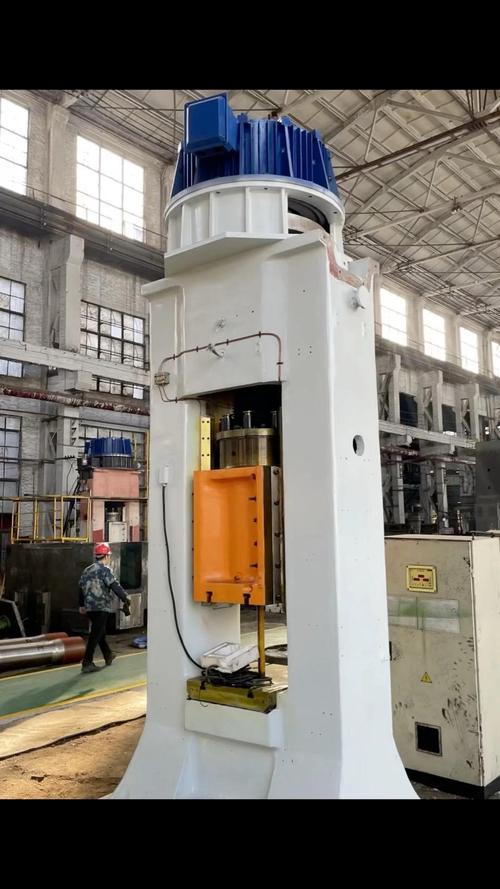
车间主任蹲在门口抽烟,抽了半盒,抬头说:那台老摩擦压力机,该换了。换伺服直驱螺旋压力机。
没人说破的技术底子
说实话,很多人买设备,只看吨位,不看内核。
伺服直驱,和原来的摩擦压力机、传统电机驱动的螺旋压力机,差在哪?说白了,就是原来的老设备,打击能量靠摩擦片蹭,靠人手感调,打重了打轻了全凭经验。
伺服直驱是靠伺服电机直接带动丝杠,转多少圈,出多大劲,全是数控系统算好的。现在成熟的机型,转速控制精度能到±0.1转,打击能量误差控制在3%以内,重复定位精度能到0.02mm。这三个数,老设备拍马都赶不上。
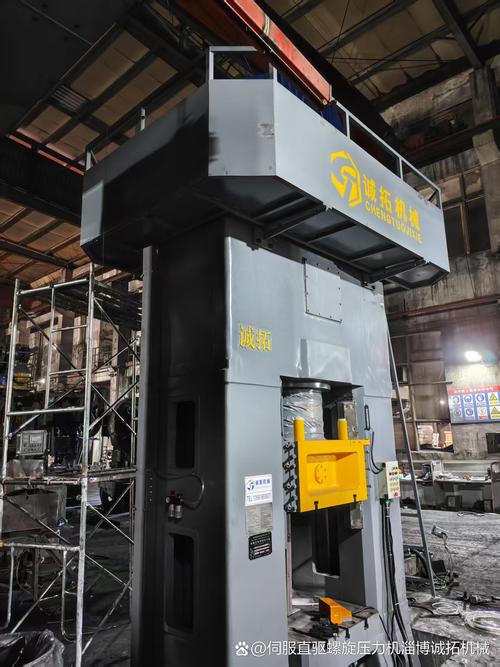
现在行业里有两条技术路线。一种是真·直驱,伺服电机直接和丝杠连接,没有中间传动环节,响应快,精度高,就是贵。一台同吨位的,比另一种贵小二十万。
另一种,伺服电机加皮带轮降速,再带动丝杠,成本下来了,精度和响应就差一档,用久了皮带还得换。
不过话说回来,行业内通常不说但实际在做的妥协是什么?十台号称伺服直驱螺旋压力机的,有六台都是后一种。宣传页上印着“直驱”,掀开侧面防护罩一看,明晃晃的皮带轮在那转呢。
没办法,客户要低价,厂家要走量,总得各让一步。
不同行业的不同活法
我干了20年,碰过各行各业的需求,差得真不是一点半点。
就说新能源汽车锻件这一块,我去年给某自主车企做配套的厂子调过机。他们做新能源汽车的转向节,要求每一件的打击能量、打击位置都要上传溯源,差0.1mm都不行。
原来用老摩擦压力机,做100件就有11件厚度超差,废件率超过10%。换了630吨真直驱的机型之后,废件率直接降到0.2%。人家要求一万件里只能出5件不良,现在完全够。
再说另一个行当,耐火材料成型。我一个老伙计的厂子,做高温烧结用的氧化铝坩埚,原来用曲柄压力机压,成型的时候一次压下去,中心紧边缘松,烧出来成品的开裂率超过15%。
后来换了伺服直驱螺旋压力机,人家可以调程序,一次预压,三次分步微打击,压力慢慢加上去,整个坩埚密度差从原来的0.7g/cm³降到0.1g/cm³以内,开裂率直接降到1%都不到。
不一样的活,就得用不一样的调法,不是买个大吨位放那就完事了。
风口下藏着的暗坑
现在都说进口替代,都说智能制造绿色制造,原来很多国内厂子都买进口的,现在国产伺服直驱螺旋压力机做得也不错了,价格只有进口的一半,售后还快,这是好事。
但是有个行业内不愿公开的难题,我不说很多新人根本不知道。那就是丝杠螺母的磨损问题。
伺服直驱全靠丝杠传力,每天几千次打击,用个三五年,丝杠螺母的间隙就会慢慢变大,精度就掉了。原来老摩擦压力机,摩擦片磨坏了,换一套才几百块。
现在换一套伺服直驱的丝杠螺母,小吨位的也要三五万,大吨位的十万八万都打不住。
更坑的是,现在行业标准里,根本没有对丝杠螺母的最低使用寿命做出强制要求,大多数厂家只给你保一年,一年之后坏了,全得自己掏钱。
很多厂子买的时候只看价格,根本没问过丝杠的材质和热处理工艺,用个两三年就出问题,哭都没地方哭。
今天上午我刚去隔壁厂看了他们刚换的新设备,主任拉着我问,你说这玩意儿能用到五年不?
我给他说,干了这么多年,我总结了一句土话:买设备不看参数印得好不好,要看易损件换得起换不起。对吧?
你参数再好看,三年就得换十万块的丝杠,一年折旧合三万,比老设备还费钱。
你们厂子换伺服直驱螺旋压力机,用了几年出的间隙问题?大伙评论区唠唠。
