2026-09-23 21:59:41 分类:商机
上周三夜班刚交完班,大门口就吵起来了。
做五金冲件的客户拎着一箱子报废的硬质合金冲头,拍着门卫室的桌子骂。
徒弟小周缩在我后面,脸涨得发紫。这批活是他调的机,刃口崩了整整三成。
这种硬度HRC65以上的料,普通铣刀啃不动,线切割走不了高精度异形腔,全靠数控电火花成型机床活。出问题就是大问题。
玩了二十年才懂,它根本不是传统“切削”那回事
很多新手刚碰这机器,以为就是靠电极磨形状印上去,错得离谱。
它本质是靠脉冲放电蚀除金属,说白了就是一次次电火花炸掉多余的料。
说实话,干了二十年我才摸透几个死参数。
脉冲宽度一般就在0.1μs到1000μs之间,脉宽太宽会烧表面,太窄蚀不动硬料。
加工的时候,电极和工件必须保持0.01mm到0.1mm的放电间隙,差一丝要么拉弧烧工件,要么根本不放电。
加工硬质合金的时候,脉冲电流一般得卡在5A到50A,粗加工开大电流快干,精加工得捏着鼻子调小电流磨光洁度。
现在行业里两条主流路线,煤油介质加工和水基介质加工,各有各的坑。
煤油加工出来光洁度高,不容易积碳烧表面,但是加工速度慢一半,成本高,还得天天盯着防火,环保查得严。
水基加工快,成本低,没那么大火灾风险,就是电极损耗大,表面容易起麻点,精度差一点。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
百分之八十接散单的小厂,都是粗加工用便宜水基干完,最后换煤油抛一遍光,对外就说全工序煤油加工,价格报得比全水基高一大截,买家还觉得赚了。
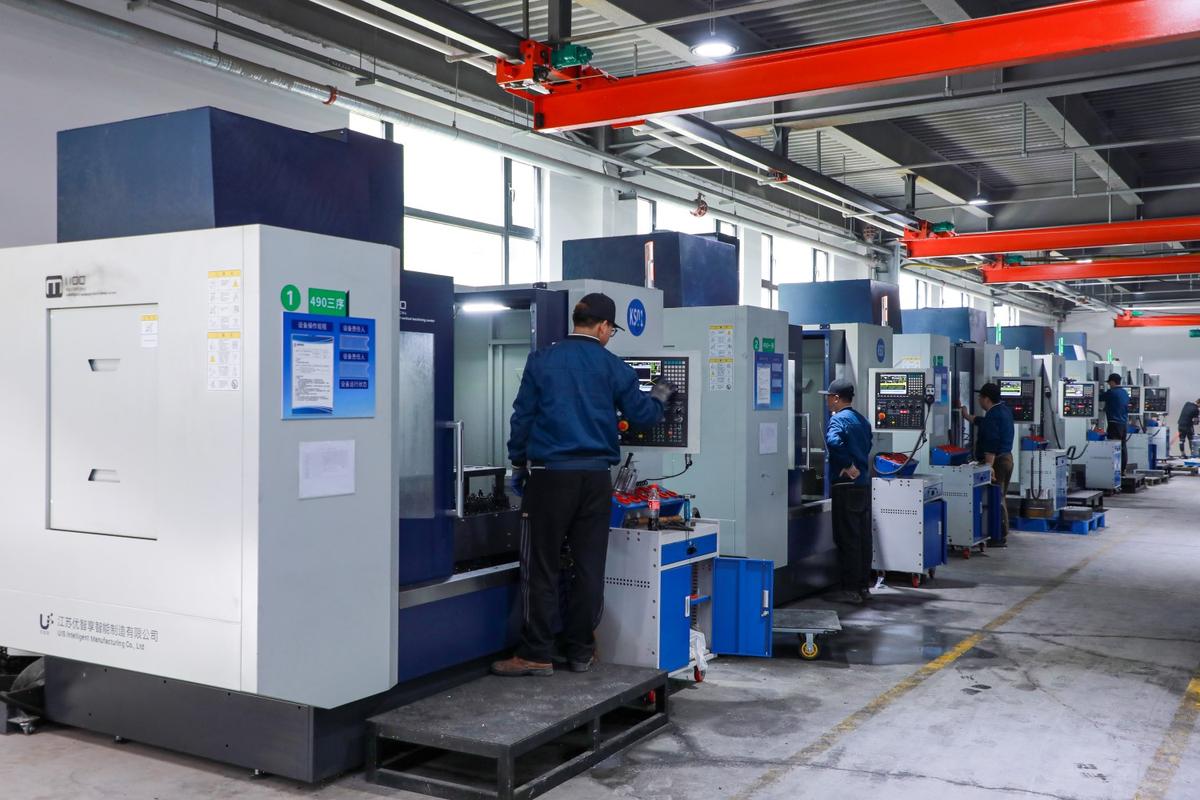 机加工车间数控电火花成型机床加工现场
不同行业用它,要求差得能隔一座山
去年给本地做手机镜头模组的厂加工塑胶模镶件。
客户要求0.005mm的同轴度,差一丝整批镜头壳全废,普通加工根本做不到。
我们把脉冲间隔调到脉宽的8倍,每进刀0.02mm就抬一次刀排渣,最后卡公差卡得刚刚好,这批活干到最后一件公差都没飘。
消费电子模具要的就是超高光洁度和尺寸精度,交期可以慢,钱不能少赚,错一点全赔。
换做医疗器械行业,要求完全不一样。
前年给一家做髋关节假体的厂加工钛合金配合曲面,要求电极总损耗不能超过1%,差一点曲面不对,装到人身上就是排异反应,出大事。
有个同行小厂图便宜,用了普通回收紫铜做电极,加工到第三个假体,电极损耗超了0.8个点,整批十个假体全废,赔了快两百万。
骨科植入物要的就是低损耗和长期加工稳定性,成本往后面排,安全错不起。
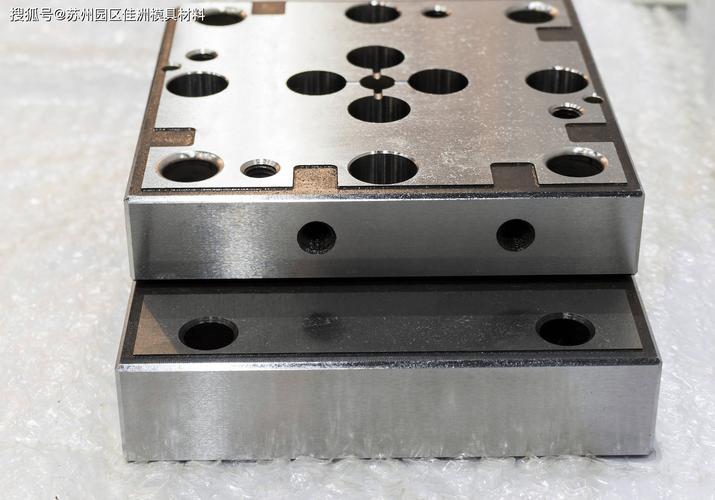 数控电火花成型机床加工完成的硬质合金冲模刃口
风口上的新变化,藏着没人明说的暗礁
 风口上的新变化,藏着没人明说的暗礁
这两年进口替代喊得凶,说实话国产机做得真不错了。
我十几年前刚碰数控电火花的时候,全车间都是沙迪克、阿奇夏米尔,一台卖上百万,换个配件等半个月。
现在国产的头部厂,精度差不了两个微米,价格比进口便宜三分之一还多,售后当天就能上门,不少大厂都换了国产机。
绿色制造这边也有变化,现在新机器都装了静电吸雾装置,煤油挥发少了九成,环保不用天天提心吊胆查。
但是有个行业内不愿公开的难题,没人愿意提。
现在的精度执行标准还是十几年前定的,只要求首件加工的尺寸公差合格,根本没提连续批量加工的精度稳定性。
啥意思?厂家卖机器的时候,给你打个样,首件精度准得能到微米级,你买回去干批量,干个一百件之后,导轨跑合间隙变了,脉冲电源飘了,公差偏了好几个丝,找过去人家说标准只要求首件合格,没说一百件之后的事,你说理都没地方说。
这个就是标准滞后带来的风险,坑了不少刚建厂的新手老板。
我干了二十年数控电火花,总结一句土话:电火花靠间隙吃饭,不是靠参数吃饭。
你把说明书上的参数背得滚瓜烂熟,不会凭火花声音调间隙,照样出废活。
你们干机加工这么多年,遇到过最邪门的数控电火花故障是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车间工程师聊数控电火花成型机床:那些行业不愿说的实操真话
文章链接:https://m.yxqcspc.com/16332/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
